


Häufige Fehler und ihre Ursachen im Stanzprozess
Die Stanzform ist eine spezielle Prozessausrüstung, die bei der Stanzverarbeitung Materialien zu Teilen (oder Halbzeugen) verarbeitet.
Klassifizieren Sie nach der Art des Prozesses: Stanzmatrize, Biegematrize, Tiefziehmatrize, Umformmatrize usw.
Klassifizierung basierend auf dem Grad der Prozesskombination: Einzelprozessform, Verbundform und Folgeverbundform.
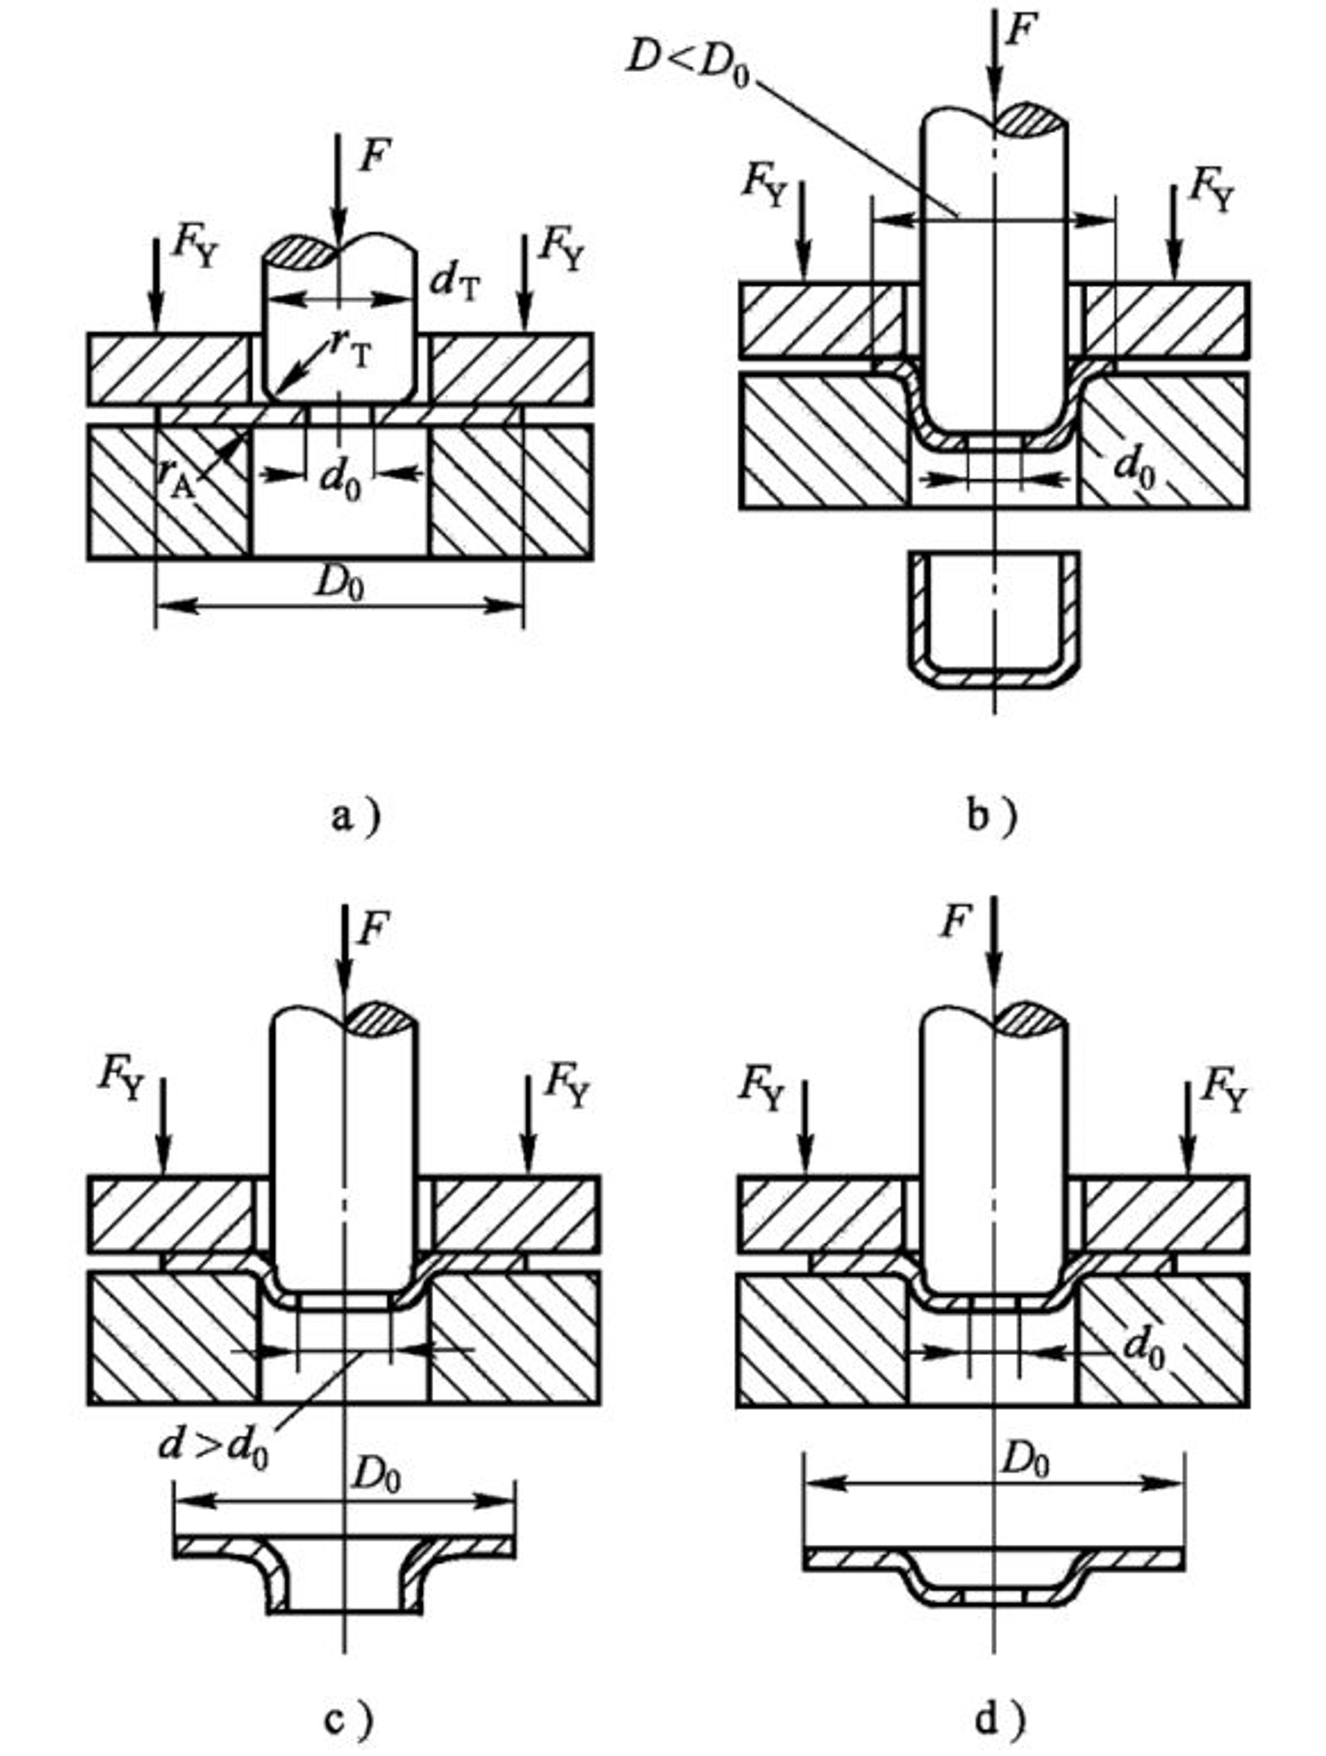
a) Umformmatrize b) Ziehmatrize c) Bördelmatrize d) Ausbeulmatrize
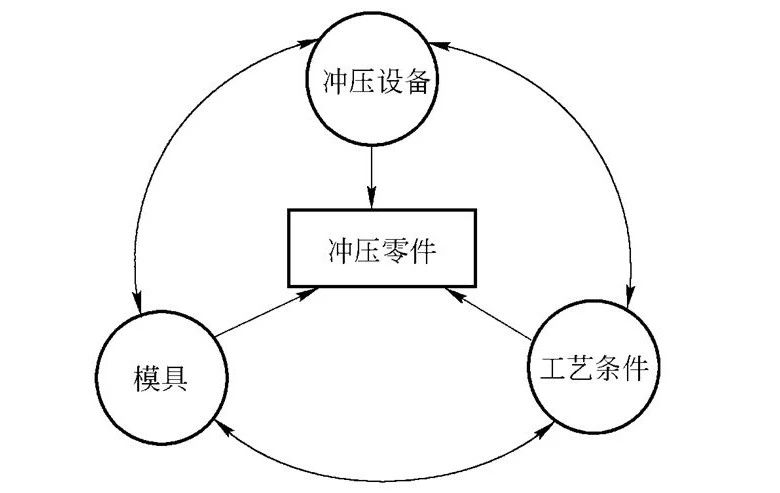
Die drei Elemente der Stanzproduktion: vernünftiger Stanzprozess, fortschrittliche Formen und effiziente Stanzausrüstung.
1. Stanzen, Stanzen und Beschneiden
Mängel: Übermäßige Grate, Verformung, Oberflächenkratzer, Größenunterschiede, fehlende Löcher usw
1) Übermäßige Grate: Der Spalt zwischen der konvexen und konkaven Form ist zu groß oder zu klein; Klingenverschleiß; Schlechte Führungsgenauigkeit; Die Positionen der konvexen und konkaven Formen sind nicht konzentrisch.
2) Verformung: Der Lochabstand ist zu klein; Schlechter Sitz zwischen der Druckplatte und der konkaven Modelloberfläche; Zu großer Abstand usw.
3) Oberflächenkratzer: Während des Betriebs treten Phänomene wie Ziehen und Ziehen auf; Kratzer und andere Beschädigungen beim Schervorgang des Blechs.
4) Größenunterschied: Unzureichende Fütterung; Beschädigte oder lockere Positionierungsvorrichtung, Positionsverschiebung usw.
5) Weniger Loch: Der Stempel ist gebrochen; Unzureichende Stempellänge usw.
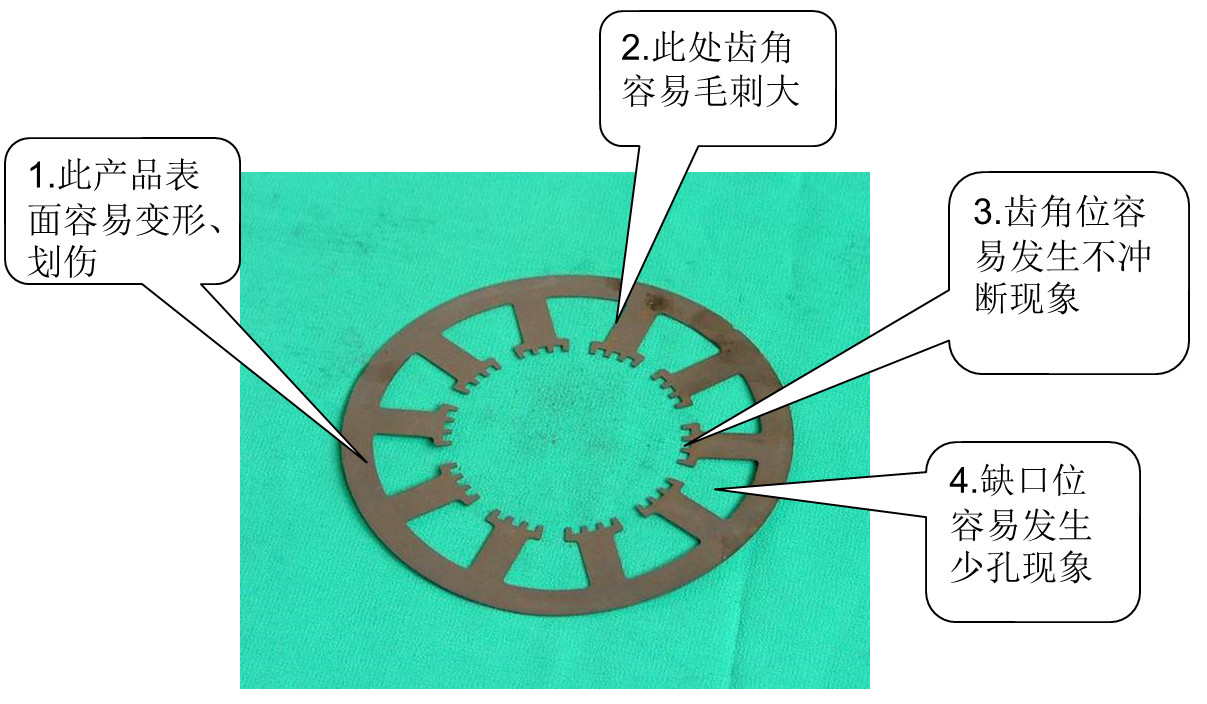
Fehlerstellen treten häufig bei Produkten wie Schneiden, Stanzen und Beschneiden auf
2. 拉延
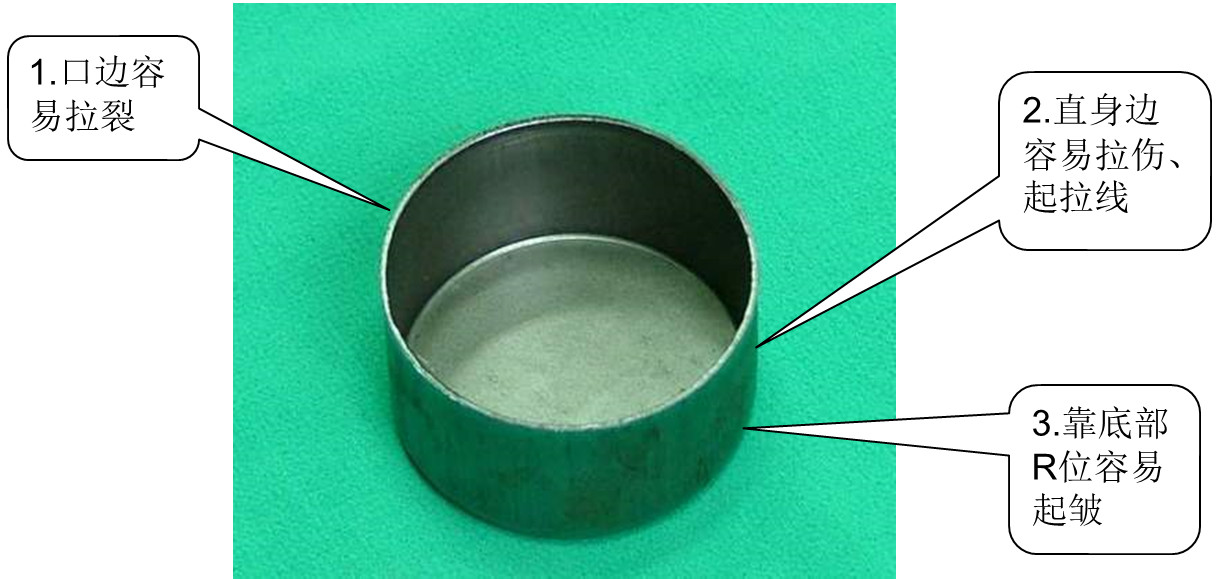
Gezogene Produkte sind anfällig für fehlerhafte Stellen
3. Flanschen
Mängel: Ungleichmäßiges Wenden, ungleichmäßige Wendehöhe, raues Wenden, rissiges Wenden usw.
1) Ungleichmäßiges Wenden: Der Spalt zwischen der konvexen und der konkaven Form ist zu groß.
2) Inkonsistente Wendehöhe: ungleichmäßiger Abstand zwischen konvexen und konkaven Formen; Ungenaue Positionierung; Die Größe der heruntergefallenen Teile ist nicht genau.
3) Wenden und Aufrauen: Es gibt Narben an der Klingenkante; Verunreinigungen auf der Oberfläche der Teile; Die Härte der Schneide ist zu gering.
4) Bördeln und Rissbildung: große Grate beim Kantenbeschneiden; Der Spalt zwischen der konvexen und der konkaven Form ist zu klein; Die Form der umgedrehten Kante ändert sich plötzlich.
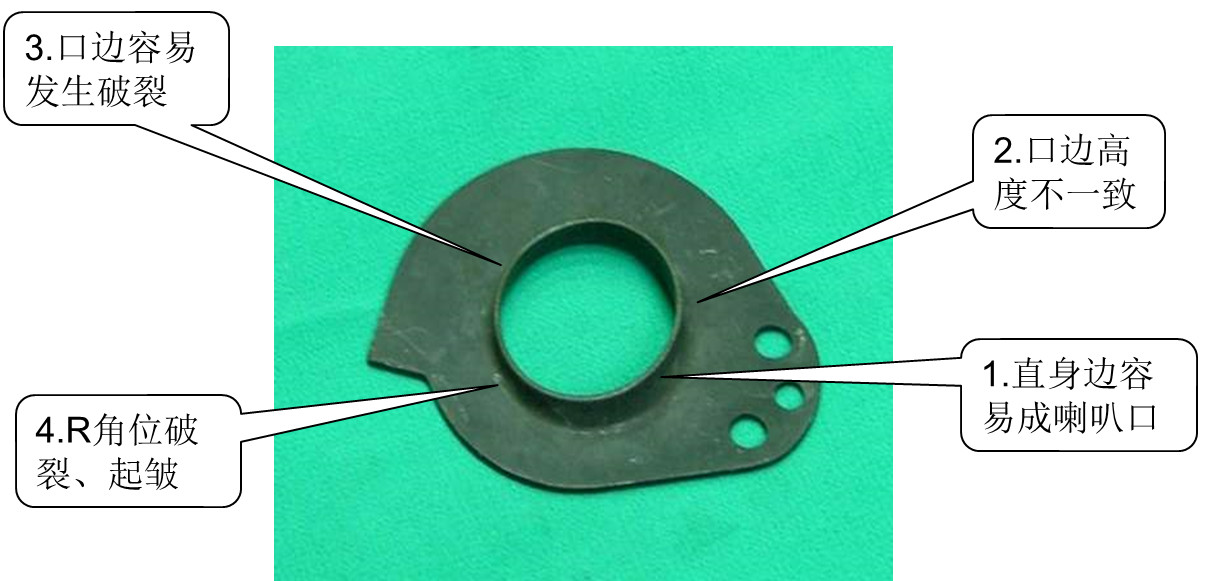
Produkte mit Klappen sind anfällig für fehlerhafte Stellen
4. Biegen
Mängel: Ungeeigneter Biegewinkel, gerissene Biegekante, Stufen an der Biegung R-Ecke usw.
1) Unqualifizierter Biegewinkel: Der Spalt zwischen der konvexen und der konkaven Form ist zu groß und der passende Winkel zwischen der konvexen und der konkaven Form stimmt nicht überein. Die Dicke des Plattenmaterials ist ungleichmäßig.
2) Gebrochene Biegekante: Der Spalt zwischen der konvexen und konkaven Form ist zu klein; Der Biegewinkel ist zu klein; Übermäßige Schlagkraft und hohe Geschwindigkeit; Das Plattenmaterial ist etwas hart.
3) Biege-R-Winkel mit Stufen: Der Biegewinkel der konvexen und konkaven Formen ist zu groß; Zu großer äußerer R-Winkel; Die Biegekraft ist zu gering.
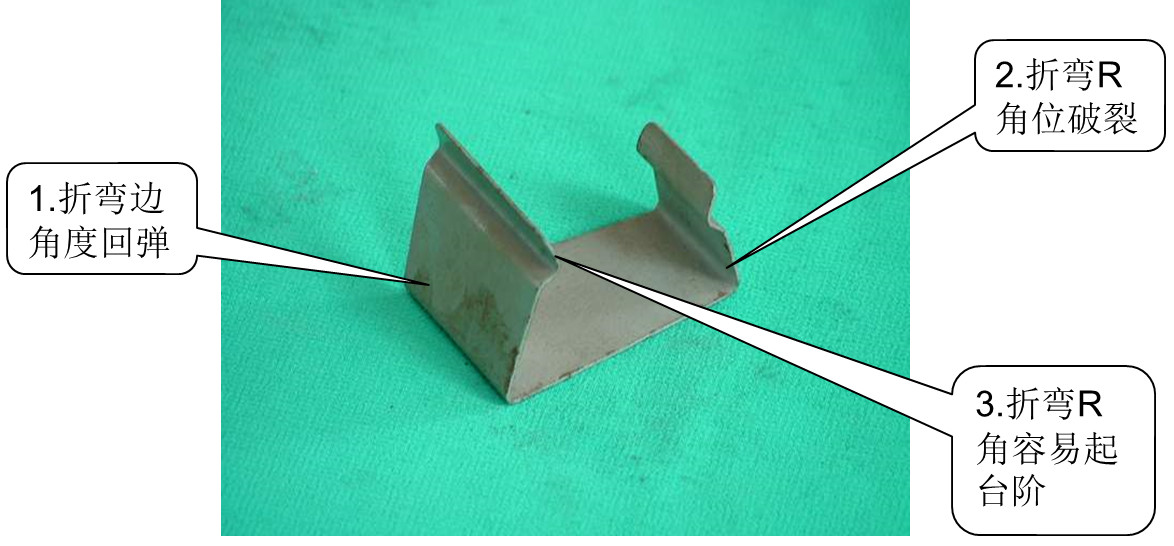
Der Ort, an dem bei gebogenen Produkten Fehler auftreten können
5. Schrottsprungloch
1) Die Länge des Stempels reicht nicht aus. Setzen Sie den Stempel entsprechend der Schneidkante des Stempels in die konkave Form ein und fügen Sie 1 mm hinzu, um den Stempel zu ersetzen.
2) Der Spalt zwischen den konkaven Formen ist zu groß. Schneiden Sie die Form ein, um den Spalt zu verkleinern, oder verwenden Sie eine Beschichtungsmaschine, um den Spalt zu verkleinern.
3) Wenn der Stempel oder die Schablone nicht entmagnetisiert ist, verwenden Sie einen Entmagnetisierer, um den Stempel oder die Schablone zu entmagnetisieren.
6. Abfallverstopfung
1) Kleine oder falsch ausgerichtete Auslasslöcher vergrößern die Auslasslöcher, um einen reibungslosen Auslass zu gewährleisten.
2) Das Materialloch weist Fasen auf. Vergrößern Sie das Materialloch, um die Fase zu entfernen.
3) Die Schneidkante ist nicht verjüngt und die Verjüngung des Linienschnitts oder das Erweiterungsloch auf der gegenüberliegenden Seite verringert die Länge der geraden Wandposition.
4) Die gerade Wandposition der Klinge ist zu lang und das Bohren auf der gegenüberliegenden Seite verkürzt die gerade Wandposition der Klinge;
5) Die Klingenkante kollabierte, was zu einer scharfen Kante führte, was zu Materialblockaden und einem Nachschleifen der Klingenkante führte.
7. Schlechtes Aussehen
1) Die Klingenkante ist zusammengebrochen, wodurch die Klinge zu groß wurde und die Klingenkante nachgeschliffen werden muss;
2) Der Spalt zwischen Stempel und Matrize ist zu groß, der Draht wird in den Block geschnitten und der Spalt wird neu angepasst.
3) Die Glätte der konkaven Matrizenklinge ist schlecht und die polierte Klingenkante befindet sich in einer geraden Wandposition.
4) Der Spalt zwischen Stempel und Matrize ist zu klein. Bewahren Sie die Matrize auf und passen Sie den Spalt an.
5) Die Obermaterialkraft ist zu groß. Ziehen Sie die Klinge in umgekehrter Reihenfolge heraus, um die Feder auszutauschen und die Obermaterialkraft zu verringern.
8. Ungleichmäßiger Schnitt
1) Positionierungsoffset-Einstellung Positionierung;
2) Es gibt ein einseitiges Formen, wodurch die Zug- und Presskraft des Materials erhöht und die Positionierung angepasst wird.
3) Konstruktionsfehler, der zu einer ungleichmäßigen Werkzeugverbindung und zu neuen Schneidkanteneinsätzen führt;
4) Beim Füttern ist das Einstellen des Futterautomaten nicht gestattet;
5) Bei der Berechnung des Vorschubschritts ist ein Fehler aufgetreten. Berechnen Sie den Schritt neu und positionieren Sie die Werkzeugposition neu.
9. Der Stempel ist anfällig für Bruch
1) Die Schließhöhe ist zu niedrig und die Schneidkante des Stempels ist zu lang. Passen Sie die Schließhöhe an;
2) Eine unsachgemäße Materialpositionierung führte dazu, dass der Stanzstempel eine Seite schnitt und die Positionierungs- oder Vorschubvorrichtung aufgrund ungleichmäßiger Kraft brach;
3) Das Abfallmaterial aus der unteren Form blockiert die Schneidkante, wodurch der Stempel bricht und ein großes Zufuhrloch neu gebohrt wird, um eine reibungslose Zufuhr zu gewährleisten.
4) Reparieren oder schneiden Sie den festen Teil (Klemme) des Stempels mit dem Führungsteil neu, damit sich der Stempel gleichmäßig auf und ab bewegt (auf die Platte trifft) versetzt;
5) Eine schlechte Brettführung führte dazu, dass der Stempel einseitig belastet wurde und der Spalt zwischen den Brettern repariert werden musste;
6) Die Stanzklinge ist zu kurz, was die Stanzplatte stört und den Stempel ersetzt, wodurch sich die Länge des Klingenteils erhöht.
7) Der Stempel ist nicht richtig fixiert. Wenn er sich auf und ab bewegt, sollte er erneut fixiert werden, um zu verhindern, dass er sich auf und ab bewegt.
8) Die Stanzklinge ist nicht scharf und muss nachgeschliffen werden;
9) Die Oberfläche des Stempels wird zerkratzt und beim Materialabtrag ungleichmäßiger Kraft ausgesetzt. Ersetzen Sie den Stempel erneut.
10) Der Stempel ist zu dünn, zu lang und die Festigkeit reicht nicht aus. Ändern Sie den Stempeltyp erneut.
11) Die Härte des Stempels ist zu hoch und das Material des Stempels ist falsch. Ersetzen Sie das Stempelmaterial und passen Sie die Härte der Wärmebehandlung an.
10. Eisenspäne
1) Berechnen Sie die Position der Bewehrung oder die Biegeposition aufgrund einer Fehlausrichtung der Bewehrung neu.
2) Wenn der Biegespalt zu klein ist, drücken Sie die Eisenspäne heraus, um den Spalt neu einzustellen, oder schleifen Sie den geformten Block oder schleifen Sie den geformten Stempel.
3) Die konvexe Biegeform ist zu scharf, um den R-Winkel zu reparieren;
4) Wenn zu wenig Material für die Schneide vorhanden ist, verbinden Sie die Schneide neu;
5) Die Druckleiste ist zu schmal und muss neu geschliffen werden.
11. Schlechte Keimung
1) Die Mitte des unteren Knospenlochs stimmt nicht mit der Mitte des Knospenstanzers überein, um die korrekte Mittelposition zu bestimmen, oder verschieben Sie die Position des Knospenstanzers oder verschieben Sie ihn in die Vorstanzposition der Knospenkante, hohe Kante, niedrige Kante oder sogar brechen oder die Positionierung anpassen;
2) Ungleichmäßige Lücke zwischen konkaven Formen, was zu niedrigen oder sogar gebrochenen Lücken zwischen Sprossen, hohen Kanten und Kantenreparatursprossen führt;
3) Das untere Keimloch entspricht nicht den Anforderungen, was zu einer Veränderung der Keimhöhe und einer Neuberechnung der unteren Lochöffnung, einer Vergrößerung oder Verringerung der Durchmesserabweichung der vorgestanzten Löcher und sogar zu Rissen führt.
12. Schlechte Formung
1) Die konvexe Matrize des Formwerkzeugs ist zu scharf, was zu Materialrissen führt. Die formende konvexe Matrize sollte mit einem R-Winkel beschnitten werden, und die Schneidkante sollte entsprechend mit einem R-Winkel beschnitten werden;
2) Die Länge des Formstempels reicht nicht aus, was dazu führt, dass die korrekte Länge des Stempels nicht berechnet und die tatsächliche Länge des Stempels nicht an die Formanforderungen angepasst werden kann;
3) Der Formstempel ist zu lang, was zu einer Verformung des Materials an der Formstelle führt. Es ist wichtig, die richtige Länge des Stempels zu bestimmen und die tatsächliche Länge des Stempels an die Anforderungen anzupassen, bis er bricht;
4) Unzureichendes Material an der Umformstelle führt zu Zugrissen. Berechnen Sie das Entfaltungsmaterial, reparieren Sie den R-Winkel oder reduzieren Sie die Formhöhe.
5) Schlechte Positionierung, was zu Formfehlern führt. Passen Sie die Positionier- oder Vorschubvorrichtung an;
6) Der Formspalt ist zu klein, was zu Rissen oder Verformungen und einer Anpassung des Spalts führt.
13. Biegemaße
1) Der Winkelfehler, der dadurch verursacht wird, dass die Form nicht richtig eingestellt wird, führt zu Größenabweichungen, schlechter Schließhöhe oder schlechter Winkeldifferenz;
2) Unzureichende Elastizität führt zu einem schlechten Winkel, was zu Maßabweichungen und einem Federaustausch führt.
3) Das Material entspricht nicht den Anforderungen, was zu einem schlechten Winkel- und Größenersatz oder einer Neueinstellung der Spaltabweichung führt;
4) Die Abweichung der Materialstärke führt zu Winkelfehlern, die zu Größenabweichungen führen. Die Materialstärke wird bestimmt und das Material ausgetauscht bzw. die Spaltdifferenz neu eingestellt;
5) Eine falsche Positionierung führt zu Größenabweichungen. Durch Anpassen der Positionierung ist die Größe in Ordnung.
6) Konstruktions- oder Verarbeitungsfehler führen zu intermittierendem Schweißen und Schleifen zwischen gebogenen öffentlichen Montageblöcken, wodurch die Lücken zwischen den Blöcken beseitigt werden und kleine Biegemaße entstehen;
7) Die Umformöffentlichkeit hat keinen R-Winkel und unter normalen Umständen ist die Biegehöhe des Umformöffentlichkeitsreparatur-R-Winkels zu klein;
8) Die Biegemaße auf beiden Seiten sind für eine Druckbewehrung zu groß;
9) Einseitiges Biegen und Ziehen führen zu Größeninstabilität, erhöhen die Federkraft und passen die Positionierung an.
10) Unangemessene Lücken, die zu schlechten Winkeln und Maßabweichungen führen, Lücken reparieren;
11) Die Höhe des Klappmessers reicht nicht aus und der Biegestempel ist zu kurz, um in das Klappmesser zu passen. Dadurch wird die Höhe des Falzmessers vergrößert, wodurch der Biegestempel möglichst genau in die Position des Falzmessers passt, was zu ungünstigeren Winkeln führt;
12) Beim Biegen ist die Geschwindigkeit zu hoch, was zu einer Verformung an der Wurzel der Biegung führt. Passen Sie das Geschwindigkeitsverhältnis an und wählen Sie eine angemessene Geschwindigkeit.
13) Die Struktur ist unzumutbar und das Klappmesser wird nicht in die feste Schablone eingeführt. Beim Nachfräsen der Nut und Einführen des Falzmessers in die Stanzschablone wird der Spalt größer;
14) Die Härte der geformten Patrize durch Wärmebehandlung ist nicht ausreichend, was zum Bruch der Druckleitung oder zum Abflachen der umgeformten Patrize führt.
14. Keine Entlassung
1) Falsche Positionierung oder Vorschubeinstellung der Positionierungs- oder Vorschubgeräte;
2) Unzureichendes Vermeiden, Schleifen und Vermeiden;
3) Die interne Führungssäule ist beschädigt, was zu einer schlechten Aktivität bei der Plattenherstellung führt. Ersetzen Sie die interne Führungssäule.
4) Ersetzen Sie den Stempel, wenn er gezogen wird oder die Oberfläche nicht glatt ist;
5) Ordnen Sie die Position des oberen Materialstifts angemessen neu an;
6) Unzureichende Obermaterialkraft oder unzureichende Abstreifkraft, Obermaterialfeder oder Abstreiffeder austauschen;
7) Die Koordination zwischen Stempel und Klemmplatte ist nicht reibungslos, und durch die Reparatur von Stempel und Klemmplatte wird die Koordination zwischen Stempel und Klemmplatte reibungslos.
8) Wenn der geformte Schieber nicht reibungslos passt, stellen Sie den Schieber und die Führungsnut so ein, dass sie reibungslos passen.
9) Unsachgemäße Wärmebehandlung während der Plattenherstellung, Verformung nach längerem Stanzen, Nachschleifen und Plattenherstellung zur Korrektur der Verformung;
10) Wenn der Stempel zu lang ist oder die Länge des Obermaterialstifts nicht ausreicht, verlängern Sie die Länge des Obermaterialstifts oder ersetzen Sie ihn durch einen Stempel mit geeigneter Länge;
11) Ersetzen Sie den Stempel, wenn der Stempel kaputt ist.
12) Die Schablone wird nicht magnetisiert und das Werkstück wird angehoben, um die Schablone zu entmagnetisieren.
15. Unruhige Materiallieferung
1) Die Form ist nicht richtig ausgerichtet, was dazu führt, dass das Materialband nicht auf derselben geraden Linie wie der Zuführer verläuft und die Form neu ausgerichtet oder der Zuführer angepasst werden muss.
2) Nivelliermaschine oder Materialaustausch bei ungleichmäßiger Bandeinstellung;
3) Nicht entladen führt zu ungleichmäßiger Zufuhr, siehe Lösungen ohne Entladen;
4) Passen Sie die Positionierung zu eng an;
5) Passen Sie den Führungsstift an, wenn er zu fest sitzt oder die gerade Wandposition zu lang ist;
6) Wenn der Stempel nicht richtig befestigt ist oder zu lang ist und das Materialband behindert, ersetzen Sie ihn durch einen Stempel geeigneter Länge und befestigen Sie ihn erneut;
7) Der obere Materialstift ist zu kurz, was zu Störungen zwischen dem Materialband und dem geformten Block führt. Passen Sie die Länge des Obermaterialstifts an, um Störungen zu vermeiden.
8) Falsche Anordnung der Schwimmblockposition und Einstellung der Schwimmblockposition.
16. Schlechte Nietung
1) Falsche Schließhöhe der Form, unzureichende Vernietung und Einstellung der Schließhöhe;
2) Das Werkstück ist nicht vorhanden und die Positionierungsabweichung wird zur Positionierung angepasst;
3) Wenn das Werkstück vor dem Nieten defekt ist, überprüfen Sie das Sprossloch. Sehen Sie sich die Lösung für den Defekt am Verbindungsloch an, um festzustellen, ob das Nietloch abgeschrägt ist. Wenn keine Fase vorhanden ist, vergrößern Sie die Fase.
4) Wenn die Länge des Nietstempels nicht ausreicht, ersetzen Sie ihn durch einen Stempel mit geeigneter Länge;
5) Stellen Sie sicher, dass der Nietstempel nicht den Anforderungen entspricht, und verwenden Sie einen Nietstempel, der den Anforderungen entspricht.
17. Fehlt oder ist installiert
1) Sorgfältiges und falsches Stanzen bei unbeabsichtigter Montage;
2) Stempel ohne Richtungsmarkierung werden mit Richtungsstempeln gekennzeichnet.
18. Falsche Schraubeninstallation
1) Die Dicke der Schablone nicht kennen, wissen, dass die Dicke der Schablone zu lang oder zu kurz ist;
2) Nicht sorgfältig genug und unerfahren genug, um geeignete Schrauben auszuwählen.
19. Demontage und Montage von Formen
1) Wenn das Stiftloch nicht sauber gewischt wird, sollten das Stiftloch und der Stift sauber gewischt werden. Beim Zerlegen der Form sollte zuerst der Positionierungsstift entfernt werden. Wenn die Form leicht beschädigt werden kann, sollten zuerst Schrauben zur Führung verwendet und dann das Loch für den Positionierungsstift gebohrt werden.
2) Beschädigen Sie das Stiftloch nicht, wenn die Installation und Demontage des Formprogramms falsch ist und der Stift herunterfällt.
20. Positionierungsstift
1) Wenn die Lochwand aufgeraut oder zerkratzt ist, was zu einem zu engen Zusammenbau der Form führt, prüfen Sie sorgfältig, ob das Stiftloch aufgeraut ist. Andernfalls sollte das Stiftloch, das nicht gebohrt werden kann, erneut aufgebohrt werden.
2) Wenn das Stiftloch versetzt ist oder unten kein Fluchtloch vorhanden ist, fügen Sie ein Fluchtloch für den Positionierungsstift hinzu.
21. Der Frühling ist zu lang
1) Wenn Sie nicht darauf achten, die Tiefe des Federlochs zu messen, den Kompressionsgrad der Feder zu berechnen und sie erneut auszuwählen, kann sie nicht nach unten gedrückt werden.
2) Nicht vorsichtig genug, mangelnde Erfahrung, geeigneter unterer Totpunkt der Feder.


