


Kennen Sie sich mit Langeweile aus?
eins
Definition von langweilig
Bohren: Es handelt sich um einen Schneidprozess, bei dem durch die Relativbewegung zwischen dem Bohrschneider an der Ausrüstung und dem Werkstück eine Metallschicht von der Bearbeitungsoberfläche eines Werkstücks abgeschnitten wird, was zu einer bestimmten Bearbeitungsgenauigkeit und Oberflächenrauheit der Bearbeitungsoberfläche führt
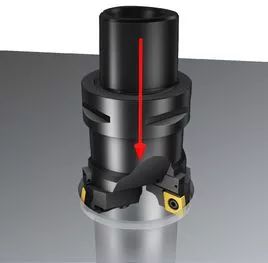
Unterschied: Im Vergleich zu anderen Lochbearbeitungstechniken ist das Bohren von Löchern nicht durch die Werkzeuggröße begrenzt; Und das Bohrloch verfügt über eine starke Fehlerkorrekturfähigkeit, die den Fehler der ursprünglichen groben Lochachse durch mehrere Werkzeugdurchgänge korrigieren und eine hohe Positionsgenauigkeit zwischen dem Bohrloch und der Positionierungsreferenz aufrechterhalten kann
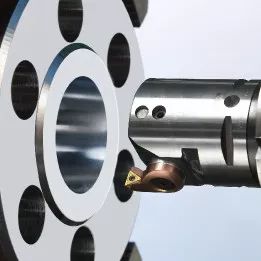
zwei
Arten von Bohrschneidern
Typ 1
Klingenklassifizierung: einschneidiger Bohrschneider/zweischneidiger Bohrschneider/mehrschneidiger Bohrschneider
Verarbeitungsklassifizierung: Durchgangslochbohrer/Sacklochbohrer/Stufenlochbohrer/Profilbohrer
Strukturelle Klassifizierung: integral/zusammengebaut/modular
Typ 2
Einschneidiger Bohrschneider: integrierter Bohrschneider/Schweißbohrschneider/Klemmbohrschneider/wendeschneidbarer Bohrschneider
Zweischneidiger Bohrschneider: fester zweischneidiger Bohrschneider/schwimmender zweischneidiger Bohrschneider
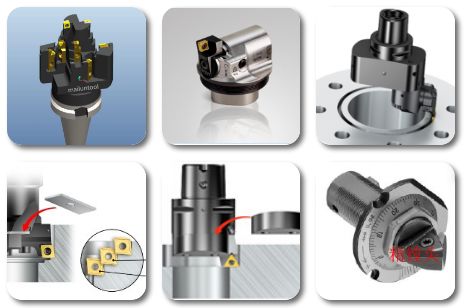
Erweitern Sie das Bohrfräser-Modul Bohrfräser Schlitzbohrfräser
❹ Leiterbohrfräser ❺ Einschneidiger Bohrfräser ❻ Integralbohrfräser
drei
Anwendung von langweilig
Wenn wir auf Probleme stoßen, können wir zunächst diese Aspekte berücksichtigen
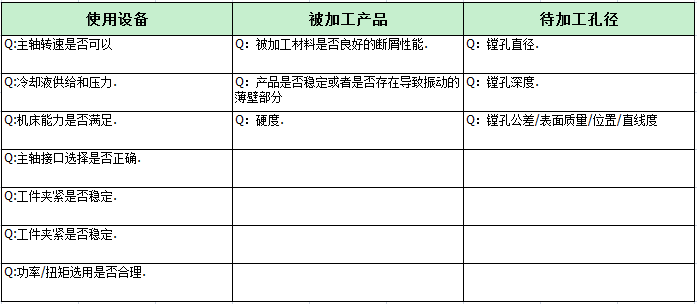
Grobe, langweilige Anwendung
1. Sacklochbearbeitung
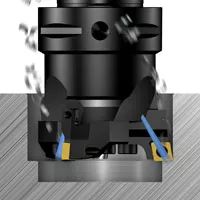
Bei der Bearbeitung von Sacklöchern ist die Sicherstellung einer korrekten Spanabfuhr von entscheidender Bedeutung
Die richtigen Schnittparameter sind eine notwendige Voraussetzung für die Erzielung der passenden Spanform
Stellen Sie sicher, dass die Späne die Klingen nicht verstopfen oder verschleißen
Der Kühlmitteldruck und der Schneidflüssigkeitsfluss sollten ausreichen, um die Späne abzuleiten
Vertikale Werkzeugmaschinen stellen höhere Anforderungen an eine effektive Spanabfuhr als horizontale Werkzeugmaschinen
2.断续切削
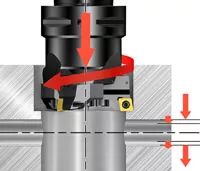
Beim intermittierenden Schneiden (z. B. Querlöchern) werden hohe Anforderungen an die Schnittbedingungen der Klinge gestellt
Wählen Sie Materialien mit höherer Zähigkeit
Um die Verarbeitungssicherheit zu verbessern, wählen Sie unter stabilen Arbeitsbedingungen robuste, quadratische, negative Vorderecken-Grundformklingen
Bei mehreren Unterbrechungen die Schnittparameter reduzieren
3.夹砂铸铁
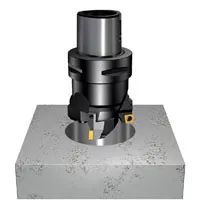
Sandeinschlüsse in Gussteilen können den Schaufelverschleiß erhöhen.
Wählen Sie Materialien mit höherer Zähigkeit
Schnittparameter reduzieren
Um die Verarbeitungssicherheit zu erhöhen und den Verschleiß zu minimieren, wählen Sie robuste, quadratische, negativ geneigte Grundformmesser
PS: Mit Sandeinschlüssen ist das Vorhandensein von Sandeinschlüssen auf dem Guss gemeint
4.气烧孔
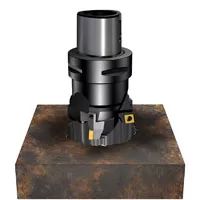
Der lokale Bereich des Gasbrennlochs kann sich verhärten, was den Verschleiß der Klinge erhöht
Wählen Sie Materialien mit höherer Zähigkeit
Schnittparameter reduzieren
Um die Verarbeitungssicherheit zu erhöhen und den Verschleiß zu minimieren, wählen Sie robuste, quadratische, negativ geneigte Grundformmesser
Präzisionsbohranwendung
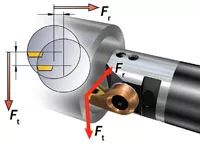
1. Schnittkraft
Der Einfluss der Schnittkraft auf das Produkt
Wenn sich das Werkzeug im Schneidzustand befindet, versuchen die tangentialen und radialen Komponenten der Schneidkraft, das Werkzeug vom Werkstück abzuweichen. Die tangentiale Komponente versucht, das Werkzeug nach unten und von der Mittellinie weg zu drücken. Dadurch verringert sich der Werkzeugfreiwinkel
Jede radiale Verformung führt zu einer Verringerung der Schnitttiefe und Spandicke und führt zu einer Vibrationsneigung
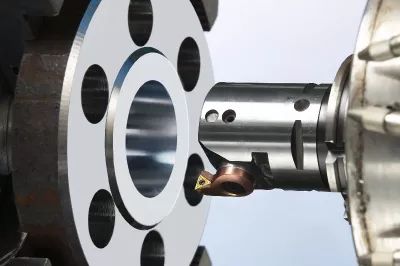
2. Kraft ausgleichen
Der Einfluss der Ausgleichskraft auf die Bearbeitung
Die durch asymmetrische Werkzeuge oder große Hübe verursachte Unwucht erzeugt eine Kraft, die auf das Bohrwerkzeug wirkt.
In den meisten Anwendungen können die durch Unwucht erzeugten Kräfte im Vergleich zu den Schnittkräften vernachlässigbar sein.
Bei hohen Geschwindigkeiten kann eine Unwucht Vibrationen verursachen und die Bearbeitungsqualität von Löchern beeinträchtigen
Hinweis: Im Folgenden finden Sie eine Zusammenfassung der vor Ort verarbeiteten Bilder, aus der jeder lernen kann
vier
Langweiliger Fall
4.1 Messerverschleiß
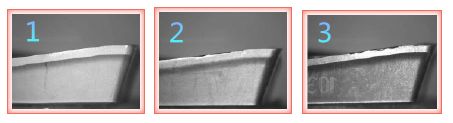
Bei der Bohrbearbeitung kann das kontinuierliche Schneiden des Werkzeugs zu Verschleiß und Beschädigung führen, wodurch die Maßgenauigkeit der Lochbearbeitung verringert und der Oberflächenrauheitswert erhöht wird. Gleichzeitig kommt es zu Auffälligkeiten bei der Kalibrierung der Feinabstimmungsvorschubeinheit, was zu Einstellfehlern führt, die zu Abweichungen in der Bearbeitungsöffnung und sogar zu Störungen der Produktqualität führen
4.2 Oberflächenqualität
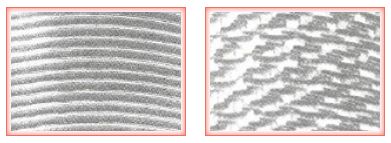
Langweilige Fischschuppen oder fadenartige Rillen auf der bearbeiteten Oberfläche sind ein häufiges Phänomen der Oberflächenqualität
Linkes Bild: Hauptsächlich aufgrund der Diskrepanz zwischen Vorschub und Bohrgeschwindigkeit beim Bohren
Rechtes Bild: Hauptsächlich verursacht durch starke Vibration und Werkzeugverschleiß bei der Bohrbearbeitung
F: Wie verwende ich die Spindelpositionierung während der Bohrwerkzeugbearbeitung?
A: ① Um die richtige Position mithilfe eines Messuhrmessgeräts zu ermitteln, müssen zunächst mithilfe eines Messuhrzentriergeräts oder einer Positionierungsspindel die Koordinaten des Referenzlochs am Werkstück ermittelt und anschließend die Koordinaten des Referenzlochs verwendet werden , bestimmen Sie die Koordinatenposition der Spindel. Seine Merkmale sind hohe Genauigkeit und komfortable Bedienung.
② Die Verwendung von Inspektionsstäben zur Ausrichtung und Positionierung zeichnet sich dadurch aus, dass sie wenig genau sind und zeitaufwändig sind. Mit dieser Positionierungsmethode kann jedoch die Koordinatenposition zwischen der Bohrmaschinenspindel und dem Startloch direkt ermittelt werden.
③ Das Merkmal der Verwendung der Lochschnittstelle zum Ausrichten und Positionieren besteht darin, dass sie für die Bohrbearbeitung getrennter Kastenlochsysteme verwendet werden kann. Der Nachteil ist, dass die Assistenzzeit länger ist.
④ Das Merkmal der Verwendung einer Vorlage zum Suchen und Lokalisieren besteht darin, dass die Vorlagenstruktur einfach ist und keine komplexen Anpassungen erfordert. Allerdings ist die Schablone anfällig für Verformungen, und wenn das Werkstück mehrere unterschiedliche Lochsysteme auf unterschiedlichen Oberflächen bearbeiten muss, sind mehrere Schablonen erforderlich, was zu einer geringeren Ausrichtungs- und Positionierungsgenauigkeit führt.


