Verstehen Sie all diese langsamen Kabelverarbeitungstechniken?
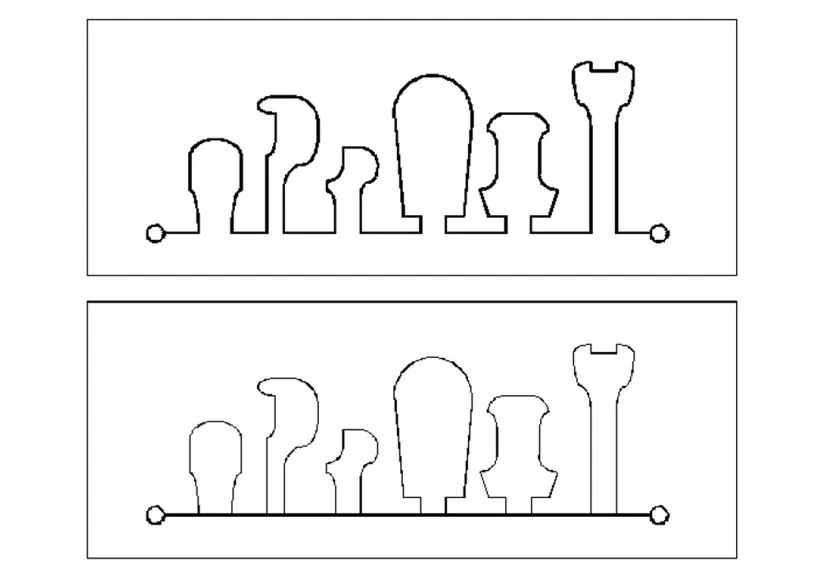
Das kernlose Schneiden, auch spanfreies Schneiden genannt, ist ein Bearbeitungsverfahren, bei dem der Elektrodendraht einer dichten Bahn innerhalb der Bearbeitungsform folgt, ohne dass bei der Bearbeitung sehr kleiner Formen Abfallmaterial entsteht. Es gibt zwei Methoden der spanfreien Bearbeitung: Spiralbahn und Parallelbahn, wie in der folgenden Abbildung dargestellt. Beim Schneiden ohne Kern entfernt das Hauptschneidwerkzeug die gesamte Form und lässt einen geeigneten Spielraum für die Beschnittbearbeitung frei.
Wenn die kernlose Verarbeitungsmethode nicht verwendet wird, entsteht beim Hauptschneiden sehr kleiner Abfall, der leicht in die untere Düse fällt. Erstens ist es schwierig, den Abfall aufzunehmen, und zweitens kann es beim Bewegen der Achse leicht zu einer Beschädigung der unteren Düse und sogar zu einer Positionsverschiebung des Werkstücks kommen, was zu Ausschuss führt. Der Zweck des kernlosen Schneidens besteht hauptsächlich darin, kleine Löcher zu bearbeiten, und einige Leute verwenden das kernlose Schneiden, um den Zweck unbemannter Maschinen zu erreichen. Beide 2D-/3D-Pfade können kernloses Schneiden verwenden.
02 Sowohl männliche als auch weibliche Formen kommen gemeinsam zum Vorschein
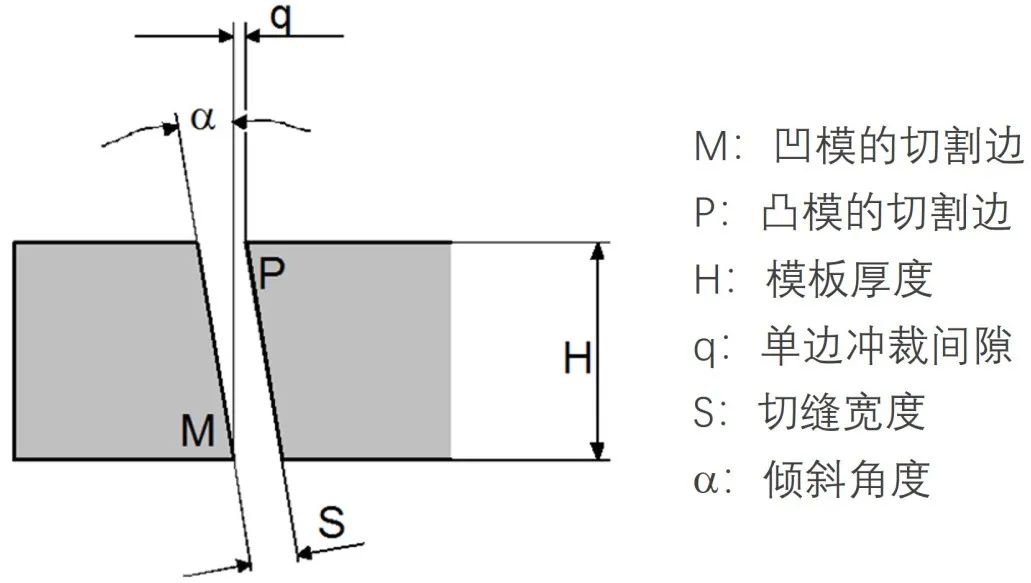
Bei der Drahtschneidebearbeitung von Stanz- und Schneidwerkzeugen ist bei nicht konischem Schneiden die Breite der Schnittnaht in der Regel größer als der Stanzspalt. Daher müssen zwei Materialien vorbereitet werden, um die konvexe Matrize (männlich) und die konkave Matrize (weiblich) getrennt zu schneiden. Wenn wir einen geeigneten Winkel für die Schablone entwerfen und Drahtschneiden für die Kegelbearbeitung verwenden, können wir sowohl konvexe als auch konkave Formen auf einer einzigen Schablone bearbeiten, was die Produktionseffizienz erheblich verbessern und die Materialkosten senken kann.
Der Stanzspaltwert kann anhand der Dicke des Produktmaterials ermittelt werden und die Schnittspaltbreite kann anhand des Durchmessers des Elektrodendrahtes und des einseitigen Entladungsspalts berechnet werden. Auch die Dicke der Schablone ist bekannt. Mit diesen Daten kann der für das Drahtschneiden erforderliche Schnittwinkel berechnet werden. Wie gezeigt, lautet die Formel zur Berechnung des Winkels: a=arctg [(Sq)/H]
03 Bearbeitung von Gegenstücken
Die Verarbeitung zusammenpassender Teile hängt von der Auswahl des richtigen Elektrodendrahtversatzes, des passenden Passspiels und der Reinigung der scharfen Ecken ab. Die Schritte zur Bearbeitung zusammenpassender Teile sind:
1) Bearbeitung konvexer Formen. Schneiden Sie einen 10mm x 10mm großen Stempel mit Standardparametern aus und messen Sie die Abmessungen. Wenn der Versatz des verwendeten Elektrodendrahts 0.223, 0.164, 134, 0,129 beträgt und die gemessene Größe 10,004 mm beträgt, ist ersichtlich, dass die Größe um 0,002 mm größer ist Seite.
2) Passen Sie den Versatz an. Da die tatsächliche Vorsprungsgröße auf einer Seite um 0,002 mm größer ist, sollte der Elektrodendrahtversatz auf 0,221, 0 angepasst werden. .162, 0,132, 0,127.
3) Berechnen Sie den Versatz des Bearbeitungswerkzeugs. Der Elektrodendrahtversatz der standardmäßigen konkaven und konvexen Formen ist gleich. Die konkave Form muss jedoch das Spiel einer Seitenpassung abziehen. Bei einer langsamen Drahtverarbeitung beträgt der Spalt für eine enge Passung im Allgemeinen 0.002 mm auf einer Seite und der Spalt für eine glatte Passung beträgt 0.{{9} }05 mm auf einer Seite. Wenn der Abstand beispielsweise 0,005 mm beträgt, beträgt der Elektrodendrahtversatz der Schneidmatrize 0,216, 0,157, 0,127, 0,122.
4) Arbeiten Sie zusammen, um die konvexe Form in die konkave Form einzupassen, und stellen Sie sicher, dass das Werkstück während des Einpassens vertikal platziert wird. Durch langsames Drahtschneiden zur Bearbeitung eines Abstands von 0,005 mm auf einer Seite wird eine glattere Passung erzielt.
04 Lineares Schneiden
Wenn Drahtschneiden zur Bearbeitung einer Reihe zylindrischer konvexer Formen erforderlich ist, werden diese konvexen Formen während der Programmierung auf einer Schablone entworfen und miteinander verbunden gehalten. Abschließend werden sie linear geschnitten und getrennt, wie in der folgenden Abbildung dargestellt. Dieses Verfahren eignet sich besonders zum langfristigen kontinuierlichen Schneiden kleiner Vorsprünge. Die Verwendung dieses Verfahrens erfordert eine angemessene Anordnung, mit der das Ziel der Materialeinsparung und der Vermeidung von Schnittverformungen erreicht werden kann.
05 Schneiden von Verbundwerkstoffen
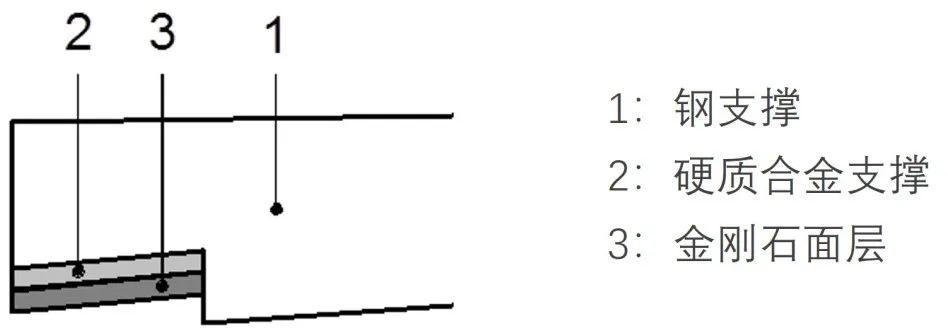
Beim Verbundschneiden handelt es sich um das gleichzeitige Schneiden von Werkstücken aus unterschiedlichen Materialien. Das Schneiden von Verbundwerkstoffen wird hauptsächlich zum Schneiden verschiedener Materialkombinationen von Stanzwerkzeugen, zum Schneiden verschiedener Materialkombinationen von Stanz- und Scherwerkzeugen und zum Schneiden von Verbundwerkstoffen mit Formdrehwerkzeugen verwendet, wie in der folgenden Abbildung dargestellt. Bei dieser Art des Schneidens ist die Schnittstabilität ein Problem, und bei der Auswahl der Prozessparameter kann die Auswahl von Materialien mit den dicksten oder am schwierigsten zu schneidenden Teilen als Grundlage in Betracht gezogen werden.
06 Stapelschneiden
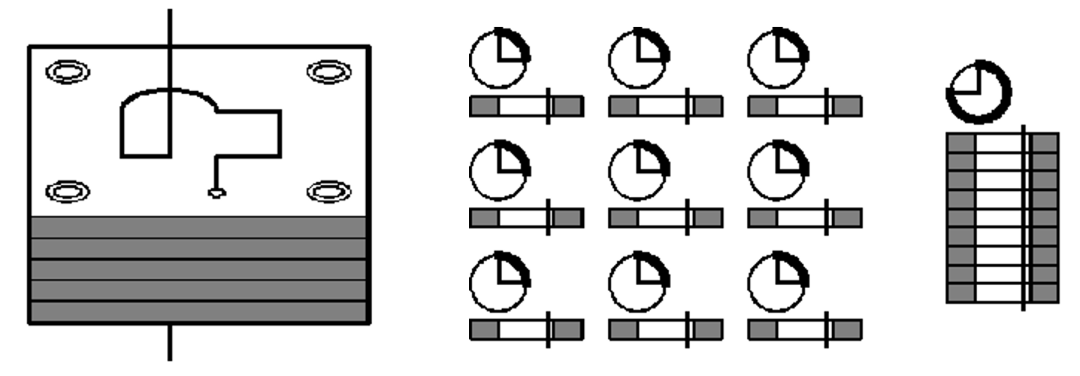
Unter Stapelschneiden versteht man das Schneiden einer bestimmten Anzahl von Werkstücken gleicher Form und gleichem Material in einem Durchgang durch das Stapeln von Teilen, wie in der folgenden Abbildung dargestellt. Dieses Verfahren wird zum Schneiden dünner Blechteile verwendet, und die Gesamteffizienz des einmaligen Schneidens großer Dicken ist viel höher als die des Einzelstückschneidens dünner Bleche. Befestigen Sie die dünne Platte mit Schrauben oder leitfähigem Kleber zu einem ganzen Block und stellen Sie so die Leitfähigkeit zwischen den verschiedenen Teilen sicher. Darüber hinaus sollte die Dicke des Stapels nicht zu dick sein, vorzugsweise nicht mehr als 150 mm, da sonst die Bearbeitungsgenauigkeit und die Konsistenz der gestapelten Teile beeinträchtigt werden.