


Effiziente Bearbeitungsmethode für komplexe Tieflöcher!
Die komplexe Tieflochbearbeitung wird immer anspruchsvoller. Teile erfordern häufig zusätzliche Merkmale, wie z. B. sehr kleine Lochabschlüsse, Innenkammern, Änderungen bei Öffnungen, Konturen, Nuten, Gewinden und sich ändernde Lochrichtungen. Um solche Löcher mit kleinen Toleranzen effizient herzustellen, sind nicht nur umfassende Erfahrung und Forschungs- und Entwicklungsressourcen erforderlich, sondern auch technische Fähigkeiten, Anwendungseinrichtungen und eine erhebliche Einbindung des Kunden.
Tieflochbearbeitung (DHM)
Dabei handelt es sich um einen Bearbeitungsbereich, der von Schneidwerkzeugen dominiert wird, die speziell für bestehende Anwendungen entwickelt wurden. In vielen verschiedenen Branchen wird die Tieflochbearbeitung eingesetzt, am weitesten verbreitet ist sie jedoch in der Energie- und Luft- und Raumfahrtindustrie. Auf den ersten Blick scheinen bestimmte Merkmale von Teilen mit tiefen Bohrungen unmöglich zu formen, doch von Experten entwickelte, nicht standardmäßige Werkzeuglösungen lösen nicht nur Prozessprobleme, sondern stellen auch sicher, dass diese bis zu einem gewissen Grad mit hoher Effizienz und fehlerfreien Merkmalen ausgeführt werden.
Die steigende Nachfrage nach komplexen Löchern und die dringende Notwendigkeit, die Bearbeitungszeit zu verkürzen, haben die Entwicklung moderner Tieflochbearbeitungstechnologie vorangetrieben. Seit Jahrzehnten ist das Tieflochbohren eine effiziente Bearbeitungsmethode mit Hartmetall-Schneidwerkzeugen, doch das Bohren von Grundlöchern zeichnet sich zunehmend ab.
Heutzutage basiert der Erfolg in diesem Bearbeitungsbereich in der Regel auf einer Mischung aus Standard- und Spezialwerkzeugkomponenten, die über Erfahrung in der Konstruktion spezialisierter Tieflochbearbeitungswerkzeuge verfügen. Diese Werkzeuge sind mit erweiterten hochpräzisen Werkzeughaltern, Unterstützungsfunktionen und integrierten Reibahlen ausgestattet, kombiniert mit den neuesten Schneidkanten- und Schneidenmaterialien sowie einer effizienten Kühlmittel- und Spankontrolle, um die erforderlichen Ergebnisse mit höchster Qualität zu erzielen Penetrationsrate und Verarbeitungssicherheit.

Abbildung 1
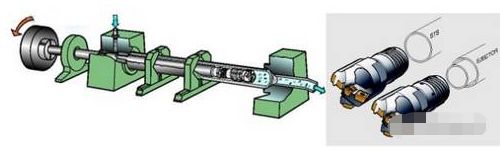
Die Teile, die die Bearbeitung tiefer Löcher in Abbildung 1 stoppen, erfordern zunächst das Bohren sehr tiefer Löcher und erfordern dann häufig die Bearbeitung verschiedener komplexer Merkmale. Der Erfolg der Tieflochbearbeitung basiert in der Regel auf einer Kombination aus Anwendungsstandards und gängigen Werkzeugkomponenten, die über Erfahrung in der Konstruktion nicht standardmäßiger Werkzeuge verfügen. Diese Art von nicht standardmäßigem Werkzeug, das auf dem T-Max 424.10-Bohrer basiert, ist Teil der Einzelrohranwendung.
Beim Tieflochbohren werden Löcher mit kleinem Durchmesser unter 1 mm mit Tieflochbohrern aus Hartlegierung bearbeitet. Bei Löchern mit 15 mm und mehr werden jedoch im Allgemeinen Schweißkantenbohrer verwendet, während bei Löchern mit 25 mm und mehr für hocheffizientes Bohren Bohrer mit verstellbarer Klinge verwendet werden. Moderne Wendeschneidplattentechnologie und Bohrgestängesysteme eröffnen auch neue Möglichkeiten für Spezialschneidwerkzeuge für die Tieflochbearbeitung.
Wenn die Lochtiefe das Zehnfache der Apertur überschreitet, gilt das bearbeitete Loch im Allgemeinen als sehr tief. Wenn die Lochtiefe das 300-fache des Durchmessers erreicht, sind spezielle Techniken erforderlich und zum Bohren können Einzel- oder Doppelrohrsysteme verwendet werden. Bei der langwierigen Bearbeitung des Bodens dieser Löcher sind spezielle Bewegungsmechanismen, Werkzeugkonfigurationen und korrekte Schneidkanten erforderlich, um die Bearbeitung der Innenkammer, der Nuten, Gewinde und Hohlräume abzuschließen. Ein weiterer wichtiger Bereich ist die Stützplattentechnik, die auch beim Tieflochbohren von entscheidender Bedeutung ist. Mittlerweile hat es im Rahmen der Tieflochbearbeitungstechnologie erhebliche Fortschritte gemacht. Dazu gehören qualifizierte Schneidwerkzeuge, die für diesen Bereich geeignet sind und eine höhere Leistung erbringen können.
Figur 2
Bei der Tieflochbearbeitung werden Löcher mit kleinem Durchmesser unter 1 mm mit Tieflochbohrern aus Hartlegierung bearbeitet. Für Löcher mit 15 mm und mehr werden jedoch üblicherweise Schweißkantenbohrer verwendet, während für Löcher mit 25 mm und mehr Wendeschneidplattenbohrer verwendet werden, um diese Prozesse in Einzelrohr- und Ejector-Doppelrohrsystemen effizient auszuführen. Das Sandvik Keleman Deep Hole Processing Global Center kann Entwicklungs-, Design- und Testressourcen für die Entwicklung von Teilprozessen in der Branche bereitstellen. Neben kleinen Anwendungen arbeitet das Zentrum auch eng mit vielen Branchen zusammen, die eine höhere Teileproduktion erfordern und eine kleine Anzahl hochwertiger Löcher berühren, wie etwa Wärmetauscher und Stahlknüppel.
Bastelmöglichkeiten
Die aktuellen Fertigungsanforderungen erfordern eine Tieflochbearbeitungslösung, die sich völlig von der des Tieflochbohrens unterscheidet (das normalerweise auf anderen Werkzeugmaschinen für nachfolgende Einzelschneidenbohrprozesse durchgeführt wird). Auch auf Multitasking-Maschinen ist diese Methode für eine Einzelaufspannung erforderlich. Wenn beispielsweise ein mehrere Meter tiefes Loch bearbeitet wird, beträgt dessen Öffnung etwa 100 mm, und ein Ende muss ein Gewinde haben, und die innere Kammer, die in das Loch eindringt, muss einen größeren Durchmesser haben. Wenn das Bohren abgeschlossen ist, werden diese Merkmale normalerweise durch den Bohrvorgang zum Loch hinzugefügt, nachdem das Teil auf die Drehmaschine bewegt wurde. Heutzutage kombiniert die Tieflochbearbeitung die Fähigkeit eines Schneidwerkzeugs, Folgeprozesse durchzuführen, und es gibt keine Einschränkungen bei der Werkzeugmaschineneinstellung. Diese neue Werkzeugtechnologie hat tatsächlich ihre Einsatzmöglichkeiten erweitert und ermöglicht eine effizientere Verarbeitung dieser anspruchsvollen Funktionen innerhalb eines kleineren Bereichs von Einschränkungen.
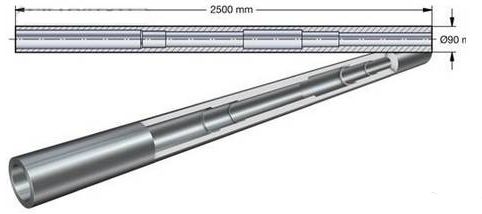
Ein Beispiel für den Einsatz der Tieflochbearbeitungstechnologie zur effizienten Bearbeitung von Merkmalen sind Teile aus der Erdölexploration. Diese Art von Teil ist etwa 2,5 m lang und weist einige komplexe Merkmale mit geringen Toleranzen auf. Um kleine Toleranzen und eine hervorragende Oberflächengüte zu erreichen, besteht die Werkzeuglösung darin, zunächst Löcher mit einem Durchmesser von 90 mm zu bohren und anschließend eine schwimmende Reibahle für die Präzisionsbearbeitung zu verwenden. Dann wurde in einer Tiefe von 1,5 m das Loch mit einem Durchmesser von 115 mm erweitert und aufgebohrt. Die andere Trennwand dringt ungefähr auf halber Höhe in das Loch ein und wird dann ebenfalls aufgeweitet, aufgebohrt und durch Anfasen bearbeitet. Führen Sie abschließend das Bohren und Reiben durch, um zwei Innenkammern mit Fasen zu bilden (ebenfalls auf die fertige Größe aufgerieben).
Die gängigen Tieflochbearbeitungswerkzeuge im globalen Zentrum für Tieflochbearbeitung bieten nicht standardmäßige Entsorgungslösungen, die für Teile in dieser Energieindustrie geeignet sind. Die Schnittzeit wurde von über 30 Stunden auf 7,5 Stunden verlängert. Dieser nicht standardmäßige Werkzeugentsorgungsplan kann die erforderliche kleine Toleranz und Oberflächenhelligkeit im gesamten relativ komplexen Loch gewährleisten. Der Prozess umfasst das Bohren eines tiefen Lochs und die Verwendung einer schwimmenden Reibahle, um die Präzisionsbearbeitung zu stoppen. Wenn Sie anschließend eine Tiefe von 1,5 m erreicht haben, hören Sie auf, das Loch mit einem Durchmesser von 115 mm aufzuweiten und aufzubohren. Als nächstes beenden Sie das Bohren und Reiben des kürzeren Teils in einem weiteren tiefen Loch und formen eine Fase. Hören Sie abschließend mit dem Bohren und Reiben auf, um zwei Innenkammern mit Fasen zu bilden (ebenfalls auf die fertige Größe gerieben).
Bei der routinemäßigen Bearbeitung dauert die Fertigstellung dieses Teils auf der Werkzeugmaschine mehr als 30 Stunden. Die mit speziellen Schneidwerkzeugen ausgestattete Tieflochbearbeitungslösung kann die Zeit auf 7,5 Stunden verkürzen.
Effizienzverbesserung
Ganz anders als beim Spannen in mehreren Arbeitsgängen kann durch den Einsatz der Tieflochbearbeitungstechnologie auch eine Verbesserung der Produktionseffizienz bei großen Chargen erzielt werden. Es überrascht nicht, dass die Schnittzeit um 80 % verkürzt wurde. Ein Beispiel, das die Leistungsfähigkeit unter Beweis stellen kann, ist, dass proprietäre Technologie im Werkzeug- und Klingendesign die Sicherheit von Schneidkantenbelastungen maximieren kann. Der Lastausgleich und die Optimierung der Schneideffekte auf die optimale Anzahl von Klingen können höhere Durchdringungsraten ermöglichen und dadurch die Bearbeitungszeit verkürzen. Im Hinblick auf die Genauigkeit sind kleine Toleranzen die Spezialität der Tieflochbearbeitung, wobei 70 % der Löcher konzentrische Innendurchmesser haben, eine typische Toleranz von 0,2 mm und eine Durchmessertoleranz von 20 Mikrometern.
Tiefe Löcher, die von der Mittellinie abweichen
Ein weiteres Beispiel für hohe Anforderungen an Schneidwerkzeuge und proprietäre Technologie beim Lochbohren ist die Bearbeitung sehr tiefer Löcher in der Generatorwelle eines Kraftwerks. In diesem Fall muss der Energieerzeugungsexperte Generpro 90 Tonnen geschmiedete Stahlteile asymmetrisch mit Löchern von fast 5,5 m Länge und Durchmessern von etwas mehr als 100 mm von der Mittellinie des Schachts bearbeiten. Diese Art von Tiefloch muss mit einer bestimmten Winkelabweichung gebohrt werden und die Positionstoleranz muss beim Austritt innerhalb von 8 mm liegen.
Entscheidend für diese Anwendung sind die Bohrrichtung, der Spanbruch und die Spanabfuhr sowie die absolute Abfallfreiheit des vorbearbeiteten Schafts. Die Werkzeuglösung umfasst einen speziellen Bohrer und eine neuartige Stützplatte. Vor der Anwendung am Schaft sind Bohrtests erforderlich, und die Ergebnisse bestätigen, dass es effizienter und zuverlässiger ist – und die Austrittsposition innerhalb von 2,5 mm vom Ziel liegt.
In vielen Fällen führt der Einsatz moderner Lochbearbeitungstechnologie zu einer deutlichen Verkürzung der Bearbeitungszeit – von mehreren Stunden auf weniger als 1 Stunde – und macht viele komplexe Merkmale bearbeitbar.


