


Ein Artikel zum Verstehen! Häufige Werkzeugprobleme und Gegenmaßnahmen bei der CNC-Bearbeitung!
Bei Bearbeitungszentren sind Schneidwerkzeuge Verschleißwerkzeuge, die während des Bearbeitungsprozesses Schäden, Verschleiß und Absplitterungen verursachen können. Diese Phänomene sind unvermeidlich, es gibt jedoch auch kontrollierbare Gründe wie unwissenschaftliche und nicht standardmäßige Abläufe, unsachgemäße Wartung usw. Nur wenn wir die Grundursache finden, können wir das Problem besser lösen.
eins
Die Manifestation eines Werkzeugschadens
1) Hochmoderner Mikrokollaps
Wenn die Materialstruktur, die Härte und der Rand des Werkstücks ungleichmäßig sind, ist der vordere Winkel zu groß, was zu einer geringen Schneidkantenfestigkeit, einer unzureichenden Steifigkeit des Prozesssystems, was zu Vibrationen oder intermittierendem Schneiden führt, und einer schlechten Schleifqualität der Schneidkante führt ist anfällig für Mikroeinbrüche, d. h. kleine Einbrüche, Kerben oder Ablösungen im Kantenbereich. Wenn diese Situation eintritt, verliert das Werkzeug etwas an Schneidfähigkeit, kann aber weiterhin arbeiten. Beim weiteren Schneiden kann sich der beschädigte Teil des Schneidkantenbereichs schnell ausdehnen, was zu größeren Schäden führt.
2) Schneiden- oder Spitzenbruch
Diese Art von Schäden tritt häufig unter Schneidbedingungen auf, die schwerwiegender sind als Mikroabplatzungen an der Schneidkante oder die weitere Entwicklung von Mikroabplatzungen. Die Größe und Reichweite des Bruchs ist größer als bei Mikrobrüchen, was dazu führt, dass das Werkzeug seine Schneidfähigkeit vollständig verliert und die Arbeit abgebrochen werden muss. Die Situation, in der die Klingenspitze bricht, wird oft als „Abfallen der Spitze“ bezeichnet.
3) Klingen- oder Werkzeugbruch
Wenn die Schnittbedingungen extrem rau sind, die Schnittmenge zu groß ist, eine Stoßbelastung vorliegt und Mikrorisse in der Klinge oder im Werkzeugmaterial auftreten. Aufgrund von Restspannungen in der Klinge, die durch Schweißen und Schleifen verursacht werden, in Kombination mit unachtsamer Bedienung kann es zum Bruch der Klinge oder des Werkzeugs kommen. Nach Auftreten eines solchen Schadens ist das Werkzeug nicht weiter verwendbar und wird daher verschrottet.
4) Abblättern der Klingenoberfläche
Bei Materialien mit hoher Sprödigkeit, wie z. B. Hartlegierungen mit hohem TiC-Gehalt, Keramik, PCBN usw., kann es aufgrund von Defekten oder möglichen Rissen in der Oberflächenstruktur oder Restspannungen in der Oberfläche durch Schweißen und Schleifen zu einem Abblättern der Oberfläche kommen entstehen, wenn der Zerspanungsprozess nicht stabil genug ist oder die Werkzeugoberfläche wechselnden Kontaktbeanspruchungen ausgesetzt ist. An der vorderen Klingenoberfläche kann es zum Abblättern kommen, während die Klinge an der hinteren Klingenoberfläche abblättern kann. Das Peelingmaterial liegt in Flockenform vor und weist eine große Peelingfläche auf. Es besteht eine hohe Wahrscheinlichkeit, dass sich beschichtete Schneidwerkzeuge ablösen. Nach einem leichten Abblättern der Klinge kann diese noch weiterarbeiten, nach einem starken Abblättern verliert sie jedoch an Schneidfähigkeit.
5) Plastische Verformung von Schneidteilen
Aufgrund ihrer geringen Festigkeit und Härte kann es bei Werkzeugstahl und Schnellarbeitsstahl zu plastischen Verformungen im Schnittbereich kommen. Wenn Hartlegierungen unter hoher Temperatur und dreiachsiger Druckspannung arbeiten, kann es auch zu plastischem Fließen an der Oberfläche kommen und sogar zu plastischer Verformung der Schneidkante oder Werkzeugspitze, was zum Kollaps führt. Beim Schneiden großer Materialmengen und bei der Bearbeitung harter Materialien kommt es im Allgemeinen zum Kollaps. Der Elastizitätsmodul einer Hartlegierung auf TiC-Basis ist kleiner als der einer Hartlegierung auf WC-Basis, sodass erstere eine beschleunigte Beständigkeit gegen plastische Verformung oder schnelles Versagen aufweist. PKD und PCBN weisen im Allgemeinen keine plastische Verformung auf.
6) Heiße Risse an den Klingen
Wenn das Schneidwerkzeug wechselnden mechanischen und thermischen Belastungen ausgesetzt ist, erfährt die Oberfläche des Schneidteils durch wiederholte thermische Ausdehnung und Kontraktion zwangsläufig wechselnde thermische Belastungen, was zu Ermüdung und Rissbildung der Klinge führt. Wenn beispielsweise ein Hartlegierungsfräser zum Hochgeschwindigkeitsfräsen verwendet wird, sind die Fräserzähne ständig periodischen Stößen und wechselnden thermischen Belastungen ausgesetzt, was zu kammförmigen Rissen auf der vorderen Schneidfläche führt. Bei einigen Schneidwerkzeugen sind möglicherweise keine offensichtlichen Wechselbelastungen und Spannungen zu erkennen, aber aufgrund der uneinheitlichen Temperatur der Oberfläche und der Innenschichten kommt es auch zu thermischen Spannungen. Darüber hinaus kommt es zwangsläufig zu Mängeln im Material des Schneidwerkzeugs, so dass es auch zu Rissen in der Klinge kommen kann. Nach der Bildung von Rissen kann das Werkzeug manchmal noch eine Zeit lang weiterarbeiten, manchmal weiten sich die Risse schnell aus, was zu einem Bruch der Klinge oder einem starken Ablösen der Schneidfläche führt.
zwei
Die Gründe für Werkzeugverschleiß
1) Abrasiver Verschleiß
Im bearbeiteten Material befinden sich häufig winzige Partikel mit extrem hoher Härte, die Rillen in die Oberfläche des Werkzeugs kratzen können, was als abrasiver Schleifschaden bezeichnet wird. Abrasiver Verschleiß tritt auf allen Oberflächen auf, wobei die vordere Klingenoberfläche am stärksten ausgeprägt ist. Darüber hinaus kann es bei verschiedenen Schnittgeschwindigkeiten zu einem Verschleiß des Hanfmaterials kommen. Beim Schneiden mit niedriger Geschwindigkeit ist der aus anderen Gründen verursachte Verschleiß aufgrund der niedrigeren Schnitttemperatur jedoch nicht erheblich, sodass abrasiver Verschleiß die Hauptursache ist. Je geringer die Härte des Schneidwerkzeugs ist, desto schwerwiegender ist der Schleifschaden.
2) Kaltschweißverschleiß
Während des Schneidens entsteht ein erheblicher Druck und eine starke Reibung zwischen dem Werkstück, dem Schneiden und den vorderen und hinteren Schnittflächen, was zu einer Kaltverschweißung führt. Aufgrund der Relativbewegung zwischen den Reibungspaaren kommt es beim Kaltschweißen zum Bruch und zur Abtragung auf einer Seite, was zu Kaltschweißverschleiß führt. Bei mäßigen Schnittgeschwindigkeiten ist der Kaltschweißverschleiß im Allgemeinen stärker. Experimenten zufolge weisen spröde Metalle eine höhere Beständigkeit gegen Kaltschweißen auf als Kunststoffmetalle; Mehrphasenmetalle sind kleiner als unidirektionale Metalle; Metallverbindungen neigen im Vergleich zu elementaren Werkstoffen weniger zum Kaltverschweißen; Die Tendenz von Elementen der B-Gruppe, mit Eisen im Periodensystem der chemischen Elemente kalt zu verschweißen, ist gering. Beim langsamen Schneiden von Schnellarbeitsstahl und Hartlegierungen ist das Kaltschweißen schwieriger.
3) Diffusionsverschleiß
Während des Schneidvorgangs bei hohen Temperaturen und dem Kontakt zwischen Werkstück und Werkzeug diffundieren die chemischen Elemente auf beiden Seiten im festen Zustand miteinander, verändern die Zusammensetzung und Struktur des Werkzeugs und machen die Oberfläche des Werkzeugs brüchig und verschlimmern Werkzeugverschleiß. Das Diffusionsphänomen besagt immer, dass Objekte mit hohem Tiefengradienten weiterhin in Richtung Objekte mit geringem Tiefengradienten diffundieren.
Beispielsweise diffundiert Kobalt in Hartlegierungen bei 800 Grad schnell in Späne und Werkstücke, während WC in Wolfram und Kohlenstoff zerfällt und in Stahl diffundiert; Wenn PKD-Schneidwerkzeuge zum Schneiden von Stahl- und Eisenmaterialien verwendet werden und die Schneidtemperatur über 800 Grad liegt, werden die Kohlenstoffatome im PKD mit großer Diffusionsfestigkeit auf die Oberfläche des Werkstücks übertragen, um neue Legierungen zu bilden, und die Werkzeugoberfläche wird beschädigt graphitiert. Kobalt und Wolfram diffundieren stärker, während Titan, Tantal und Niob stärkere Antidiffusionseigenschaften aufweisen. Daher weisen Hartlegierungen vom Typ YT eine gute Verschleißfestigkeit auf. Beim Schneiden von Keramik und PCBN ist der Diffusionsverschleiß bei Temperaturen bis zu 1000 Grad -1300 Grad unbedeutend. Aufgrund des gleichen Materials erzeugen Werkstücke, Späne und Schneidwerkzeuge beim Schneiden im Kontaktbereich ein thermoelektrisches Potenzial, das die Diffusion fördert und den Werkzeugverschleiß beschleunigt. Diese Art des Diffusionsverschleißes unter Einwirkung des thermoelektrischen Potenzials wird als „thermoelektrischer Verschleiß“ bezeichnet.
4) Oxidativer Verschleiß
Wenn die Temperatur steigt, oxidiert die Oberfläche des Werkzeugs und erzeugt weichere Oxide, die von den Spänen abgerieben werden und Verschleiß bilden, der als Oxidationsverschleiß bezeichnet wird. Beispielsweise reagiert der Sauerstoff im Gas im Temperaturbereich von 700 bis 800 Grad mit Kobalt, Karbiden, Titankarbid usw. in harten Legierungen und bildet weichere Oxide; PCBN geht bei 1000 Grad eine chemische Reaktion mit Wasserdampf ein.

drei
Die Verschleißform der Klinge
1) Beschädigung der vorderen Klingenoberfläche
Beim Schneiden von Kunststoffmaterialien mit hoher Geschwindigkeit verschleißt der Bereich in der Nähe der Schnittkraft an der vorderen Schneidkante unter der Einwirkung von Spänen zu sichelförmigen Grübchen, was auch als halbmondförmige Grübchenverschleiß bezeichnet wird. Im frühen Verschleißstadium erhöht sich der Spanwinkel des Werkzeugs, was die Schnittbedingungen verbessert und das Aufrollen und Brechen von Spänen begünstigt. Wenn die Sichelvertiefung jedoch weiter zunimmt, wird die Schneidkantenfestigkeit stark geschwächt, was letztendlich dazu führen kann, dass die Schneidkante bricht und beschädigt wird. Beim Schneiden spröder Materialien oder Kunststoffmaterialien mit geringeren Schnittgeschwindigkeiten und dünneren Schnittdicken kommt es in der Regel zu keinem Sichelverschleiß.
2) Verschleiß der Messerspitze
Der Verschleiß der Werkzeugspitze bezieht sich auf den Verschleiß an der Rückseite des Werkzeugspitzenbogens und der angrenzenden sekundären Rückseite, die eine Fortsetzung des Verschleißes an der Rückseite des Werkzeugs darstellt. Aufgrund der schlechten Wärmeableitungsbedingungen und der Spannungskonzentration ist hier die Verschleißrate schneller als an der hinteren Schneidfläche. Manchmal bildet sich auf der sekundären hinteren Schneidfläche eine Reihe kleiner Rillen mit einem Abstand, der der Vorschubgeschwindigkeit entspricht, was als Rillenverschleiß bezeichnet wird. Sie werden hauptsächlich durch die verhärtete Schicht und Schnittmuster auf der bearbeiteten Oberfläche verursacht. Beim Schneiden schwer zerspanbarer Werkstoffe mit hoher Neigung zur Kaltverfestigung kommt es höchstwahrscheinlich zu Nutverschleiß. Der Verschleiß der Werkzeugspitze hat den größten Einfluss auf die Oberflächenrauheit und Bearbeitungsgenauigkeit des Werkstücks.
3) Verschleiß der hinteren Klinge
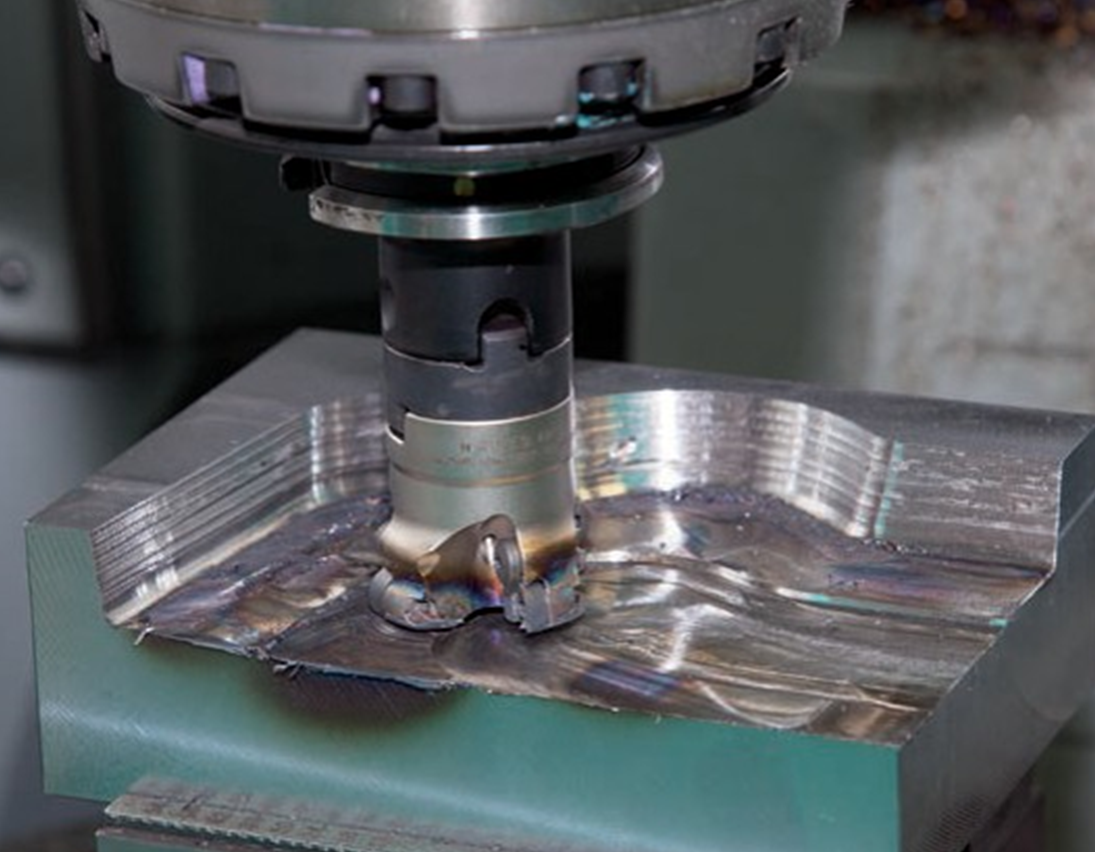
Beim Schneiden von Kunststoffmaterialien mit großer Schnittdicke darf die Rückseite des Werkzeugs aufgrund vorhandener Spanablagerungen nicht mit dem Werkstück in Kontakt kommen. Darüber hinaus kommt die hintere Schneidfläche normalerweise mit dem Werkstück in Kontakt und bildet auf der hinteren Schneidfläche ein Verschleißband mit einem Rückenwinkel von 0. Im Allgemeinen ist der Verschleiß auf der Rückseite in der Mitte der Arbeitslänge der Schneidkante relativ gleichmäßig, sodass der Grad des Verschleißes auf der Rückseite anhand der Breite des Verschleißbandes VB auf der Rückseite der Schneidkante gemessen werden kann in diesem Abschnitt auf dem neusten Stand.
Aufgrund der Tatsache, dass verschiedene Arten von Schneidwerkzeugen unter unterschiedlichen Schnittbedingungen fast immer einem Verschleiß an der Rückseite unterliegen, insbesondere beim Schneiden von spröden Materialien oder Kunststoffmaterialien mit geringeren Schnittdicken, ist der Verschleiß des Werkzeugs hauptsächlich auf den Verschleiß der Rückseite zurückzuführen. Darüber hinaus ist die Messung der Breite des Verschleißbandes VB relativ einfach, sodass VB normalerweise zur Darstellung des Grads des Werkzeugverschleißes verwendet wird. Je größer der VB ist, desto höher ist nicht nur die Schnittkraft und es entstehen Schnittvibrationen, sondern es wirkt sich auch auf den Verschleiß am Werkzeugspitzenbogen aus, wodurch die Bearbeitungsgenauigkeit und Oberflächenqualität beeinträchtigt wird.
vier
Methoden zur Vermeidung von Werkzeugschäden
1) Wählen Sie die Arten und Qualitäten der Werkzeugmaterialien auf der Grundlage der Eigenschaften der verarbeiteten Materialien und Teile angemessen aus. Unter der Voraussetzung einer bestimmten Härte und Verschleißfestigkeit muss sichergestellt werden, dass das Werkzeugmaterial die erforderliche Zähigkeit aufweist.
2) Wählen Sie die geometrischen Parameter des Schneidwerkzeugs angemessen aus. Durch Anpassen der vorderen und hinteren Winkel, der Haupt- und Hilfsabweichungswinkel, der Blattneigungswinkel und anderer Winkel; Stellen Sie sicher, dass die Schneide und die Spitze eine gute Festigkeit haben. Das Schleifen negativer Fasen an der Schneidkante ist eine wirksame Maßnahme, um Werkzeugbrüchen vorzubeugen.
3) Stellen Sie die Qualität des Schweißens und Schleifens sicher und vermeiden Sie verschiedene Fehler, die durch schlechtes Schweißen und Schleifen verursacht werden. Die in Schlüsselprozessen verwendeten Schneidwerkzeuge sollten zur Verbesserung der Oberflächenqualität geschliffen und auf Risse überprüft werden.
4) Wählen Sie die Schnittmenge angemessen aus, um übermäßige Schnittkräfte und hohe Schnitttemperaturen zu vermeiden und so Schäden am Werkzeug zu vermeiden.
5) Versuchen Sie sicherzustellen, dass das Prozesssystem eine gute Steifigkeit aufweist und Vibrationen so weit wie möglich reduziert.
6) Wählen Sie die richtige Arbeitsmethode und versuchen Sie, die Fähigkeit des Werkzeugs, plötzlichen Laständerungen standzuhalten, so gering wie möglich zu halten.
fünf
Ursachen und Gegenmaßnahmen bei Werkzeugbruch
1. Falsche Auswahl der Klingenmarke und -spezifikationen, z. B. zu dünne Klingenstärke oder Auswahl einer Marke, die bei der Grobbearbeitung zu hart oder zu spröde ist.
Gegenmaßnahme: Erhöhen Sie die Dicke der Klinge oder installieren Sie die Klinge vertikal und wählen Sie eine Marke mit höherer Biegefestigkeit und Zähigkeit.
2. Falsche Auswahl der Werkzeuggeometrieparameter (z. B. große vordere und hintere Winkel usw.).
Gegenmaßnahmen:
Sie können mit der Neugestaltung der Schneidwerkzeuge unter folgenden Gesichtspunkten beginnen.
1) Reduzieren Sie die vorderen und hinteren Ecken entsprechend.
2) Verwenden Sie einen größeren negativen Blattneigungswinkel.
3) Reduzieren Sie den Hauptablenkwinkel.
4) Verwenden Sie größere negative Fasen oder Klingenbögen.
5) Schleifen der Übergangsschneide zur Verbesserung der Werkzeugspitze.
3. Der Schweißprozess der Klinge ist falsch, was zu übermäßiger Schweißspannung oder Schweißrissen führt.
Gegenmaßnahmen:
1) Vermeiden Sie die Verwendung einer dreiseitig geschlossenen Klingenrillenstruktur.
2) Richtige Auswahl des Lotes.
3) Vermeiden Sie die Verwendung von Autogenflammen zum Heizschweißen und halten Sie die Isolierung nach dem Schweißen aufrecht, um innere Spannungen zu vermeiden.
4) Versuchen Sie, so weit wie möglich mechanische Klemmstrukturen zu verwenden
4. Unsachgemäße Schleifmethoden können Schleifspannungen und Risse verursachen; Die übermäßige Vibration der Zähne des PCBN-Fräsers nach dem Schleifen kann zu einer übermäßigen Belastung einzelner Zähne und auch zum Bruch des Werkzeugs führen.
Gegenmaßnahmen:
1) Verwenden Sie zum Schleifen intermittierendes Schleifen oder eine Diamantschleifscheibe.
2) Wählen Sie eine weichere Schleifscheibe und trimmen Sie sie regelmäßig, um die Schleifscheibe scharf zu halten.
3) Achten Sie auf die Qualität des Messerschliffs und kontrollieren Sie streng die Vibration der Fräserzähne.
5. Die Auswahl der Schnittmenge ist unangemessen. Ist die Menge zu groß, kann die Werkzeugmaschine stecken bleiben; Beim intermittierenden Schneiden ist die Schnittgeschwindigkeit zu hoch, der Vorschub ist zu groß und die Schnitttiefe ist zu gering, wenn die Rohlingszugabe ungleichmäßig ist; Beim Schneiden von Materialien mit hoher Neigung zur Kaltverfestigung, wie z. B. Stahl mit hohem Mangangehalt, ist die Vorschubgeschwindigkeit zu gering.
Gegenmaßnahme: Neue Schnittmenge wählen.
6. Strukturelle Gründe wie unebene Bodenfläche der Nut oder übermäßige Verlängerung der Klinge bei Schneidwerkzeugen mit mechanischer Klemmung.
Gegenmaßnahmen:
1) Schneiden Sie die Unterseite der Messernut ab.
2) Ordnen Sie die Position der Schneidflüssigkeitsdüsen angemessen an.
3) Fügen Sie für den gehärteten Werkzeughalter eine Hartlegierungsdichtung unter der Klinge hinzu.
7. Übermäßiger Werkzeugverschleiß.
Gegenmaßnahme: Werkzeug oder Schneide rechtzeitig wechseln.
Ein unzureichender Schneidflüssigkeitsfluss oder eine falsche Füllmethode können zu einer plötzlichen Erwärmung und Rissbildung der Klinge führen.
Gegenmaßnahmen:
1) Erhöhen Sie die Durchflussrate der Schneidflüssigkeit.
2) Ordnen Sie die Position der Schneidflüssigkeitsdüsen angemessen an.
3) Verwenden Sie wirksame Kühlmethoden wie Sprühkühlung, um den Kühleffekt zu verbessern.
4) Verwenden Sie * Schneiden, um die Auswirkungen auf die Klinge zu reduzieren.
9. Falsche Installation von Schneidwerkzeugen, z. B. zu hoch oder zu niedrig installierte Schneidwerkzeuge; Der Stirnflächenfräser übernimmt asymmetrisches Vorwärtsfräsen und andere Methoden.
Gegenmaßnahme: Schneidwerkzeuge wieder einbauen.
10. Die Steifigkeit des Prozesssystems ist zu gering, was zu übermäßigen Schnittvibrationen führt.
Gegenmaßnahmen:
1) Erhöhen Sie die Hilfsunterstützung des Werkstücks und verbessern Sie die Steifigkeit der Werkstückspannung.
2) Reduzieren Sie die Überhanglänge des Werkzeugs.
3) Reduzieren Sie den hinteren Winkel des Werkzeugs entsprechend.
4) Ergreifen Sie andere Maßnahmen zur Vibrationsreduzierung.
11. Unsachgemäße Bedienung, z. B. übermäßige Krafteinwirkung, wenn das Werkzeug mitten durch das Werkstück schneidet; Halten Sie das Fahrzeug an, bevor Sie das Messer einfahren.
Gegenmaßnahme: Auf Betriebsmethoden achten.
sechs
Die Ursachen, Merkmale und Kontrollmaßnahmen von Tumoren mit Trümmeransammlung
1. Entstehungsgrund
Im Teil nahe der Schneidkante, innerhalb der Kontaktfläche der Werkzeugspäne, wird das darunter liegende Metall der Späne aufgrund des hohen Abwärtsdrucks in die mikrounebenen Spitzen und Täler auf der vorderen Schneidfläche eingebettet, wodurch ein echter Metall-zu-Metall-Kontakt entsteht ohne Lücken und mit Klebephänomen. Dieser Teil der Kontaktfläche des Werkzeugchips wird als Bondfläche bezeichnet. In der Bindungszone sammelt sich eine dünne Schicht Metallmaterial auf der vorderen Schnittfläche an der unteren Schicht der Späne an, und das Metallmaterial dieses Teils der Späne erfährt bei einer geeigneten Schnitttemperatur eine starke Verformung und Festigkeit. Während die Späne weiter abfließen, rutscht diese Schicht aus stagnierendem Material unter der Druckkraft des nachfolgenden Schneidflusses relativ zur oberen Schicht der Späne ab und wird zur Grundlage des Spanansammlungsklumpens. Anschließend bildet sich darüber eine zweite Schicht Hysterese-Schneidstoff, der sich kontinuierlich ansammelt und Spanknötchen bildet.
2. Eigenschaften und deren Einfluss auf die Schneidverarbeitung
1) Die Härte ist 1,5-2,0 mal höher als die des Werkstückmaterials und kann die vordere Schneidfläche zum Schneiden ersetzen. Es hat die Funktion, die Schneidkante zu schützen und den Verschleiß der vorderen Schneidfläche zu verringern. Wenn der Schmutz jedoch abfällt, fließt er durch den Kontaktbereich zwischen Werkzeug und Werkstück und führt zu Verschleiß an der hinteren Schneidfläche des Werkzeugs.
2) Nach der Bildung von Spanablagerungen erhöht sich der Arbeitsspanwinkel des Werkzeugs deutlich, was sich positiv auf die Reduzierung der Spanverformung und der Schnittkraft auswirkt.
3) Durch die Ansammlung von Spänen, die über die Schneidkante hinausragen, erhöht sich die tatsächliche Schnitttiefe, was Auswirkungen auf die Maßhaltigkeit des Werkstücks hat.
4) Die Ansammlung von Schmutz kann zu einem „Pflügen“ auf der Oberfläche des Werkstücks führen und die Oberflächenrauheit des Werkstücks beeinträchtigen.
5) Die Fragmente der angesammelten Ablagerungen können an der Oberfläche des Werkstücks haften oder sich darin festsetzen, wodurch harte Stellen entstehen und die Qualität der bearbeiteten Oberfläche des Werkstücks beeinträchtigt wird.
Aus der obigen Analyse ist ersichtlich, dass die Spanansammlung beim Schneiden, insbesondere bei der Präzisionsbearbeitung, ungünstig ist.
3. Kontrollmaßnahmen
Um die Bildung von Spanablagerungen zu verhindern, können die folgenden Maßnahmen ergriffen werden, um die Bindung oder Verformungsverstärkung zwischen dem Spansubstratmaterial und der vorderen Schneidfläche zu verhindern.
1) Reduzieren Sie die Rauheit der vorderen Klingenoberfläche.
2) Erhöhen Sie den vorderen Winkel des Werkzeugs.
3) Schnittstärke reduzieren.
4) Verwenden Sie Schneiden mit niedriger oder hoher Geschwindigkeit, um Schnittgeschwindigkeiten zu vermeiden, die zu Spanansammlungen führen können.
5) Behandeln Sie das Werkstückmaterial ordnungsgemäß wärmebehandelt, um seine Härte zu erhöhen und die Plastizität zu verringern.
6) Verwenden Sie Schneidflüssigkeiten mit guten Antihafteigenschaften (z. B. Schneidflüssigkeiten für extremen Druck, die Schwefel und Chlor enthalten).


