Der Einfluss der Bearbeitungszugabe auf die Bearbeitungsgenauigkeit!
Mit der kontinuierlichen Verbesserung der Qualitätsanforderungen an bearbeitete Produkte wird viel Zeit und Energie in die Erforschung von Methoden und Maßnahmen zur Verbesserung der Produktqualität investiert. Sie haben jedoch die Auswirkungen von Bearbeitungsaufmaßen auf die Produktqualität im Bearbeitungsprozess ignoriert und sind der Ansicht, dass nur Aufmaße während des Bearbeitungsprozesses keinen wesentlichen Einfluss auf die Produktqualität haben. Beim tatsächlichen Bearbeitungsprozess mechanischer Produkte zeigt sich, dass die Größe der Bearbeitungszugabe der Teile einen direkten Einfluss auf die Qualität der Produkte hat.
Wenn die Bearbeitungszugabe zu klein ist, ist es schwierig, die verbleibenden Form- und Positionsfehler sowie Oberflächenfehler während des vorherigen Bearbeitungsprozesses zu beseitigen; Eine zu große Bearbeitungszugabe erhöht jedoch nicht nur den Arbeitsaufwand der mechanischen Bearbeitung, sondern erhöht auch den Material-, Werkzeug- und Energieverbrauch. Noch schlimmer ist, dass die Hitze, die durch das Abschneiden einer großen Bearbeitungszugabe während des Bearbeitungsprozesses entsteht, zu einer Verformung der Teile führen, die Bearbeitung der Teile erschweren und die Produktqualität beeinträchtigen kann. Daher ist es notwendig, die Bearbeitungszugabe der Teile streng zu kontrollieren.
eins
Das Konzept der Bearbeitungszugabe
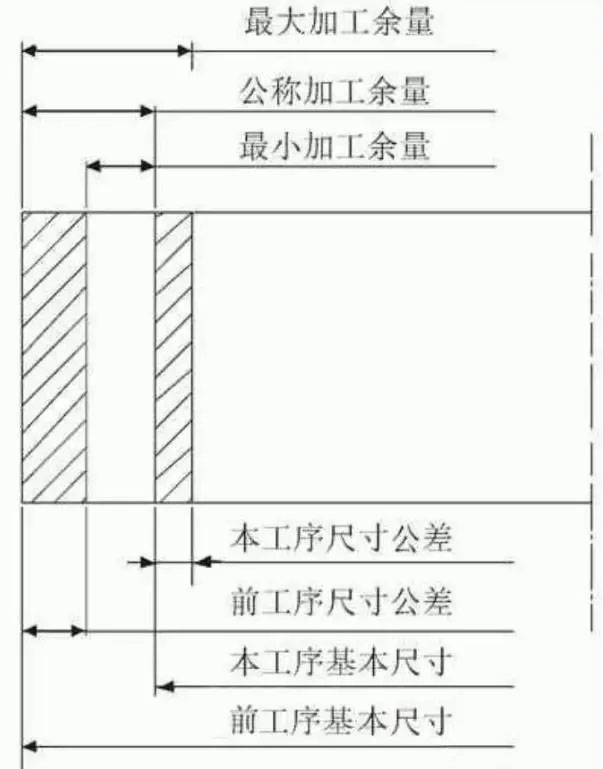
Die Bearbeitungszugabe bezieht sich auf die Dicke der Metallschicht, die während des Bearbeitungsprozesses von der Bearbeitungsoberfläche abgeschnitten wird. Die Bearbeitungszugabe kann in Prozessbearbeitungszugabe und Gesamtbearbeitungszugabe unterteilt werden. Die Bearbeitungszugabe für den Prozess bezieht sich auf die Dicke der Metallschicht, die in einem einzelnen Prozess auf einer Oberfläche abgeschnitten wird und von der Differenz der Abmessungen zwischen benachbarten Prozessen abhängt. Die Gesamtbearbeitungszugabe bezieht sich auf die Gesamtdicke der Metallschicht, die während des gesamten Bearbeitungsprozesses eines Teils vom Rohling bis zum fertigen Produkt von einer bestimmten Oberfläche entfernt wird. Dies ist die Differenz zwischen der Größe des gleichen Oberflächenrohlings und der Größe von Das Teil. Die gesamte Bearbeitungszugabe entspricht der Summe der Bearbeitungszugaben für jeden Prozess.
Aufgrund der unvermeidlichen Fehler bei der Rohmaterialherstellung und verschiedenen Prozessabmessungen sind sowohl die Gesamtbearbeitungszugabe als auch die Prozessbearbeitungszugabe variable Werte, die zu minimalen und maximalen Bearbeitungszugaben führen. Die Bearbeitungszugabe und -toleranz sind in Abbildung 1 dargestellt. In der Abbildung ist die minimale Bearbeitungszugabe die Differenz zwischen der minimalen Prozessgröße des vorherigen Prozesses und der maximalen Prozessgröße des aktuellen Prozesses; Die maximale Bearbeitungszugabe bezieht sich auf die Differenz zwischen der maximalen Prozessgröße des vorherigen Prozesses und der minimalen Prozessgröße des aktuellen Prozesses. Der Variationsbereich der Bearbeitungszugabe eines Prozesses (die Differenz zwischen der maximalen und der minimalen Bearbeitungszugabe) entspricht der Summe der Maßtoleranzen des vorherigen Prozesses und des aktuellen Prozesses. Der Toleranzbereich für Prozessmaße wird im Allgemeinen in Richtung des in den Körper eintretenden Teils angegeben. Bei Wellenteilen ist die Grundgröße die maximale Prozessgröße, bei Löchern die minimale Prozessgröße.
zwei
Analyse des Einflusses der Bearbeitungszugabe auf die Bearbeitungsgenauigkeit
2.1 Der Einfluss übermäßiger Bearbeitungszugabe auf die Bearbeitungsgenauigkeit
Während des Bearbeitungsprozesses erzeugen Teile zwangsläufig Schneidwärme, die teilweise durch Eisenspäne und Schneidflüssigkeit abgeführt wird, teilweise auf das Werkzeug und teilweise auf das Werkstück übertragen wird, wodurch die Temperatur der Teile ansteigt. Die Temperatur hängt eng mit der Größe der Bearbeitungszugabe zusammen. Bei einer großen Bearbeitungszugabe wird die Zeit für die Schruppbearbeitung zwangsläufig länger und auch die Schnittmenge wird entsprechend erhöht, was zu einem kontinuierlichen Anstieg der Schnittwärme und einem kontinuierlichen Anstieg der Teiletemperatur führt. Der größte Schaden, der durch einen Anstieg der Teiletemperatur verursacht wird, ist die Verformung der Teile, insbesondere bei Materialien, die empfindlich auf Temperaturänderungen reagieren (z. B. Edelstahl), was einen größeren Einfluss hat. Darüber hinaus zieht sich diese thermische Verformung durch den gesamten Verarbeitungsprozess, was die Verarbeitung erschwert und die Produktqualität beeinträchtigt.
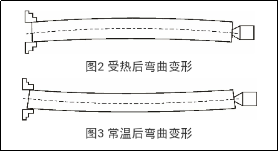
Beispielsweise ist bei der Bearbeitung schlanker Wellenteile wie Gewindestangen aufgrund der Verwendung eines One-Clip-One-Top-Bearbeitungsverfahrens der Freiheitsgrad in Längsrichtung eingeschränkt. Wenn die Temperatur des Werkstücks zu hoch ist, kommt es zu einer Wärmeausdehnung. Wenn die Ausdehnung in Längsrichtung behindert wird, kommt es zwangsläufig zu einer Biegeverformung des Werkstücks aufgrund der Belastung, was die spätere Bearbeitung erheblich erschwert. Das Biegeverformungsdiagramm des Werkstücks nach dem Erhitzen ist in Abbildung 2 dargestellt. Wenn die Bearbeitung an dieser Stelle fortgesetzt wird, wird der überstehende Teil bis zum fertigen Produkt bearbeitet. Nach dem Abkühlen auf Raumtemperatur erfährt das Teil unter Belastung eine umgekehrte Verformung, was zu Positionsfehlern führt und die Qualität beeinträchtigt. Das Biegeverformungsdiagramm des Werkstücks nach Raumtemperatur ist in Abbildung 3 dargestellt. Nachdem sich die Durchmesserrichtung erweitert hat, wird der vergrößerte Teil abgeschnitten, und nach dem Abkühlen des Werkstücks treten Zylindrizitäts- und Maßfehler auf. Beim Präzisionsschraubenschleifen kann es durch die thermische Verformung des Werkstücks auch zu Steigungsfehlern kommen.
2.2 Der Einfluss kleiner Bearbeitungszugabe auf die Bearbeitungsgenauigkeit
Die Bearbeitungszugabe von Teilen darf nicht zu groß oder zu klein sein. Wenn die Bearbeitungszugabe zu klein ist, können die verbleibenden geometrischen Toleranzen und Oberflächenfehler im vorherigen Prozess nicht beseitigt werden, wodurch die Produktqualität beeinträchtigt wird. Um die Bearbeitungsqualität der Teile sicherzustellen, sollte die für jeden Prozess verbleibende Mindestbearbeitungszugabe den Grundanforderungen der Mindestbearbeitungszugabe für den vorherigen Prozess entsprechen. Das schematische Diagramm der Faktoren, die die minimale Bearbeitungszugabe für die Innenbohrung eines bestimmten Teils bestimmen, ist in Abbildung 4 dargestellt. Abbildung 4a) zeigt das zu bearbeitende Teil mit einer Innenbohrung. Wenn die Achse O1-O1 des Lochs während des vorherigen Prozesses von der Referenzachse OO abweicht und ein Positionsfehler n und ein Zylindrizitätsfehler p (z. B. Konizität, Ellipse usw.) vorliegen und Um den Oberflächenrauheitsfehler h (wie in Abbildung 4b dargestellt) im Innenloch zu ermitteln, sollte die minimale Bearbeitungszugabe auf einer Seite der Bohrsequenz die Werte der oben genannten Fehler und Mängel umfassen, um die Positionstoleranz vor dem Bohren zu beseitigen. Berücksichtigung des unvermeidlichen Installationsfehlers des Werkstücks während des Bohrvorgangs, d. h. des Fehlers e zwischen der ursprünglichen Lochachse OO und der Rotationsachse O′ – O′ nach der Werkstückinstallation (wie in Abbildung 4c dargestellt), sowie der Maßtoleranz T während des Bohrprozesses kann die minimale Bearbeitungszugabe z dieses Prozesses wie folgt ausgedrückt werden:
Z Größer als oder gleich T/2+h+p+n+e (Einseitiges Aufmaß)
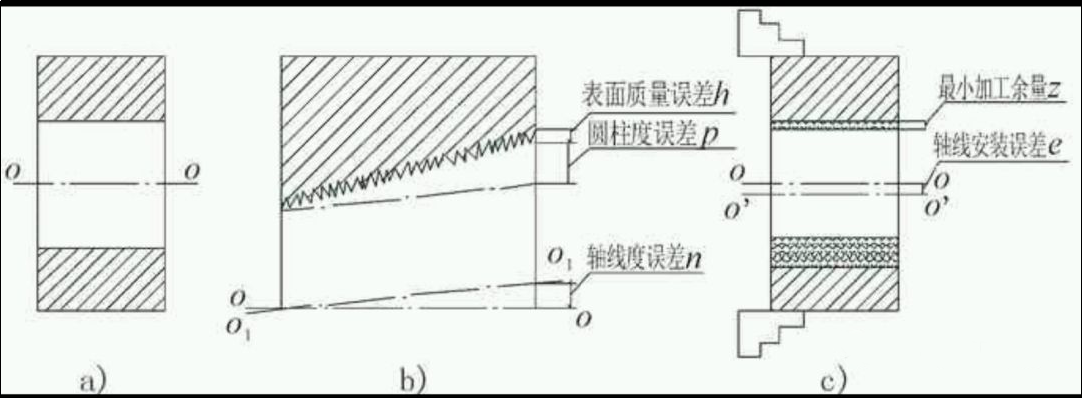
Abbildung 4 Diagramm der Zusammensetzungsfaktoren der minimalen Bearbeitungszugabe
Die Werte und Erscheinungsformen der oben genannten Fehler variieren für verschiedene Teile und Prozesse. Bei der Ermittlung des Bearbeitungszuschlags eines Prozesses ist dieser unterschiedlich zu behandeln. Beispielsweise neigen schlanke Wellen zu Biegungen und Verformungen, und der Geradeausfehler der Stromschiene hat den Toleranzbereich der Durchmesserabmessungen überschritten. Die Bearbeitungszugabe des Prozesses sollte entsprechend vergrößert werden; Bei Prozessen, bei denen schwimmende Fräser und andere Werkzeuge zur Positionierung der Bearbeitungsoberfläche selbst verwendet werden, kann der Einfluss des Installationsfehlers e ignoriert und die Bearbeitungszugabe des Prozesses entsprechend reduziert werden. Bei einigen Präzisionsbearbeitungsprozessen, die hauptsächlich zur Reduzierung der Oberflächenrauheit eingesetzt werden, hängt die Größe der Bearbeitungszugabe im Prozess nur von der Oberflächenrauheit h ab.
drei
Angemessene Auswahl der Bearbeitungszugabe
3.1 Grundsätze für Bearbeitungszugaben von Teilen
Die Auswahl der Bearbeitungszugabe für Teile hängt eng mit dem Material, der Größe, dem Genauigkeitsgrad und der Bearbeitungsmethode der Teile zusammen und hängt von der jeweiligen Situation ab. Bei der Bestimmung der Bearbeitungszugabe von Teilen sind folgende Grundsätze zu beachten:
(1) Die minimale Bearbeitungszugabe sollte genutzt werden, um die Bearbeitungszeit zu verkürzen und die Bearbeitungskosten der Teile zu senken.
(2) Es sollte ausreichend Bearbeitungszugabe vorhanden sein, insbesondere für den Endprozess. Die Bearbeitungszugabe sollte die in der Zeichnung angegebene Genauigkeit und Oberflächenrauheit gewährleisten.
(3) Bei der Bestimmung der Bearbeitungszugabe sollte die durch die Wärmebehandlung der Teile verursachte Verformung berücksichtigt werden, da es sonst zu Ausschuss kommen kann.
(4) Bei der Bestimmung der Bearbeitungszugabe sollten die Bearbeitungsmethode und -ausrüstung sowie die möglichen Verformungen berücksichtigt werden, die während des Bearbeitungsprozesses auftreten können.
(5) Bei der Bestimmung der Bearbeitungszugabe sollte die Größe der bearbeiteten Teile berücksichtigt werden. Je größer das Teil, desto größer die Bearbeitungszugabe. Mit zunehmender Größe der Teile steigt auch die Möglichkeit einer Verformung durch Schnittkräfte, innere Spannungen usw.
3.2 Methode zur Bestimmung der Bearbeitungszugabe
3.2.1 Empirische Schätzmethode
Empirische Schätzmethoden werden in der Produktionspraxis häufig verwendet, um die Bearbeitungszugabe auf der Grundlage der Konstruktionserfahrung des Prozesspersonals oder des Vergleichs mit ähnlichen Teilen zu bestimmen. Beispielsweise wird die Bearbeitungszugabe für Ruderschaft, Ruderbolzen, Zwischenwelle und Heckwelle bei im Bau befindlichen Schiffen auf der Grundlage jahrelanger Konstruktionserfahrung des Prozesspersonals ermittelt. In Anbetracht der Bedeutung des Werkstücks und des Einflusses von Faktoren wie großem Volumen und hoher Beanspruchung des Schmiederohlings verbleibt nach dem Vordrehen des Außenkreises eine Halbpräzisionsbearbeitungszugabe von 6 mm und nach dem Halbpräzisionsdrehen eine Präzisionsbearbeitungszugabe von 3 mm Präzisionsdrehen, und nach dem Präzisionsdrehen verbleibt eine Schleifzugabe von 1 mm. Um die Entstehung von Abfall aufgrund unzureichender Verarbeitungsmenge zu verhindern, wird bei der empirischen Schätzmethode im Allgemeinen eine größere Verarbeitungsmenge geschätzt. Diese Methode wird üblicherweise für die Produktion von Einzelstücken und Kleinserien verwendet.
3.2.2 Korrekturmethode für die Tabellensuche
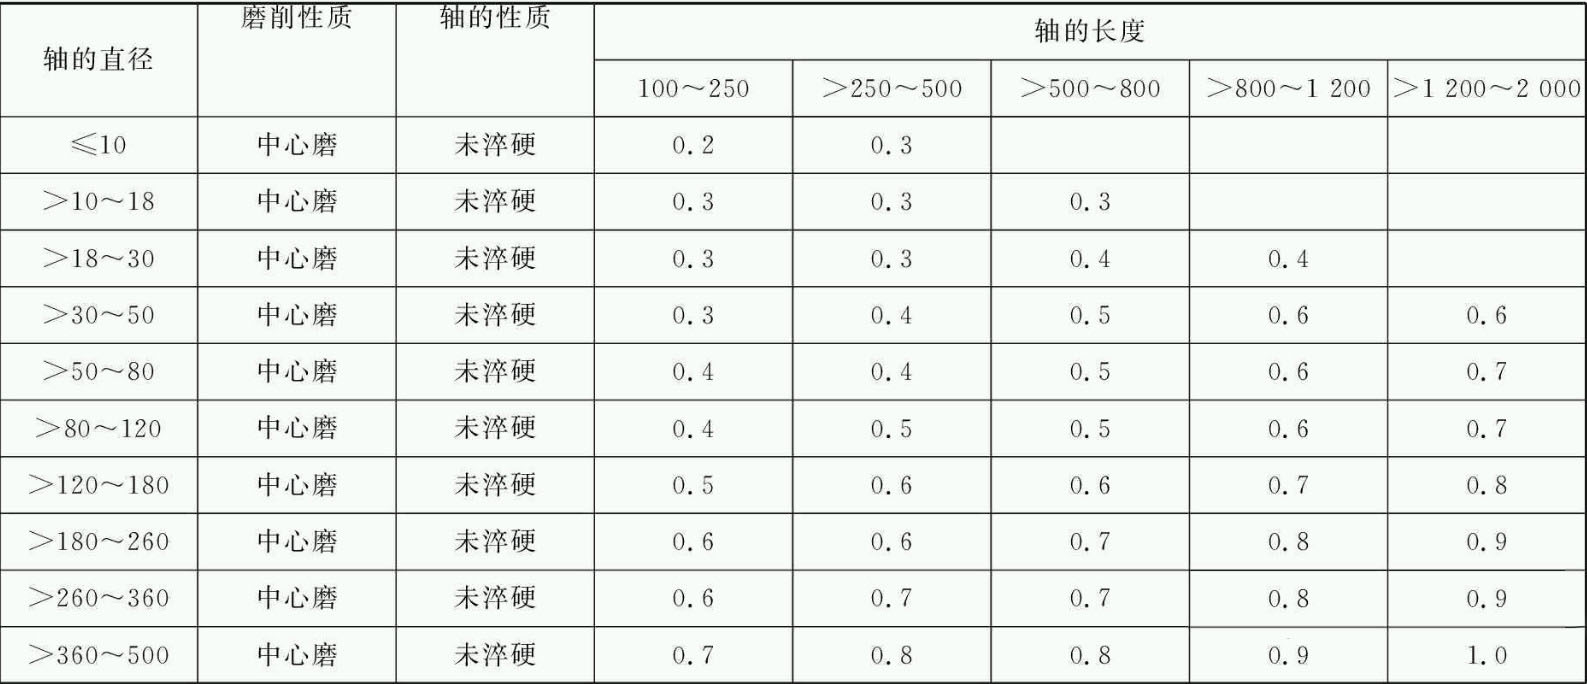
Die Nachschlagetabellen-Korrekturmethode ist eine Methode zur Bestimmung von Bearbeitungszugaben auf der Grundlage von Daten aus der Produktionspraxis und experimenteller Forschung, die in einer Tabelle zusammengestellt und in Kombination mit tatsächlichen Bearbeitungsbedingungen überarbeitet werden. Diese Methode ist weit verbreitet. Die Bearbeitungszugaben für das Präzisionsdrehen und Schleifen von Außenkreisen nach dem Schruppdrehen von Lagerteilen sind in Tabelle 1 bzw. Tabelle 2 aufgeführt.
3.2.3 Analyse- und Berechnungsmethode
Die analytische Berechnungsmethode ist eine Methode zur Bestimmung der Bearbeitungszugabe durch Analyse und umfassende Berechnung verschiedener Faktoren, die sich auf die Bearbeitungszugabe auswirken, basierend auf experimentellen Daten und Berechnungsformeln. Die mit dieser Methode ermittelte Verarbeitungsmenge ist sowohl genau als auch wirtschaftlich sinnvoll, erfordert jedoch die Ansammlung umfassender Informationen, was nicht so einfach und intuitiv ist wie die beiden oben genannten Methoden. Daher wird diese Methode derzeit weniger angewendet.
vier
Epilog
In der tatsächlichen Produktion wird aufgrund der Tatsache, dass die Produktionsmethode vieler Teilerohlinge vorübergehend festgelegt ist, beispielsweise die durch Schleuderguss gegossene Edelstahlhülse in eine Stahlplattenspule umgewandelt und geschweißt; Der Enddeckel des Kühlers, der Motorsockel und die Sandstrahlteile des Getriebes werden durch geschweißte Teile ersetzt. Im Produktionsprozess dieser Teile gibt es viele Unsicherheitsfaktoren und ihre Formfehler sind schwer vorherzusagen. Daher sind die drei in diesem Artikel vorgestellten Methoden zur Bestimmung der Bearbeitungszugabe dieser Teile nicht anwendbar und können nur im tatsächlichen Produktionsprozess flexibel beherrscht werden.
Tabelle 1: Bearbeitungszugabe für den Außenkreis von Wellenteilen nach dem Schruppdrehen und Präzisionsdrehen, mm
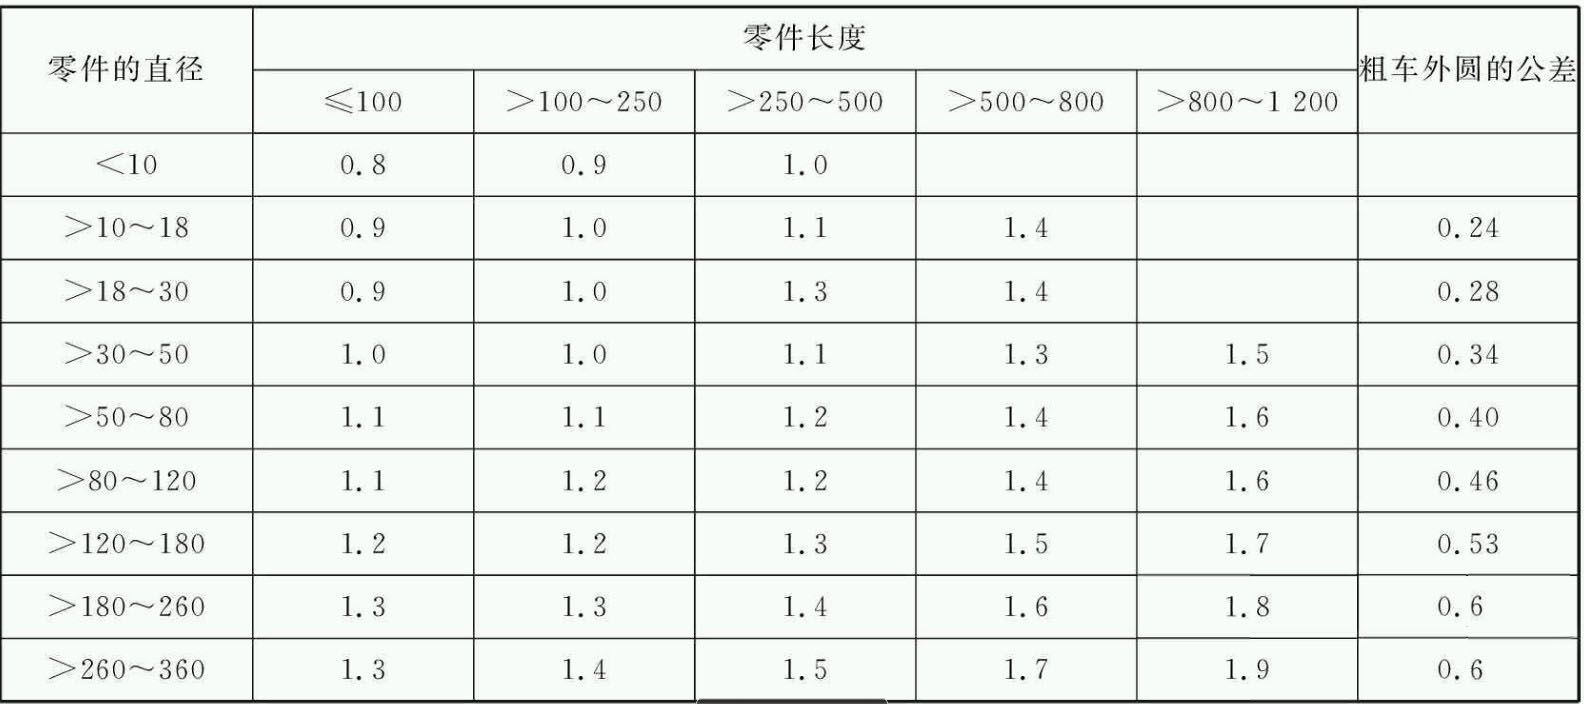
Tabelle 2 Bearbeitungszugabe zum Schleifen der Außenkreise von Achsteilen mm