


Die wichtigsten Bohr- und Bearbeitungstechniken
1.
Tipps zur Verwendung von Kühlmittel
Der richtige Einsatz von Kühlmittel ist entscheidend für eine gute Bohrleistung, da er sich direkt auf die Spanabfuhr, die Werkzeugstandzeit und die Lochqualität während der Bearbeitung auswirkt.
(1) Verwendung von Kühlmittel
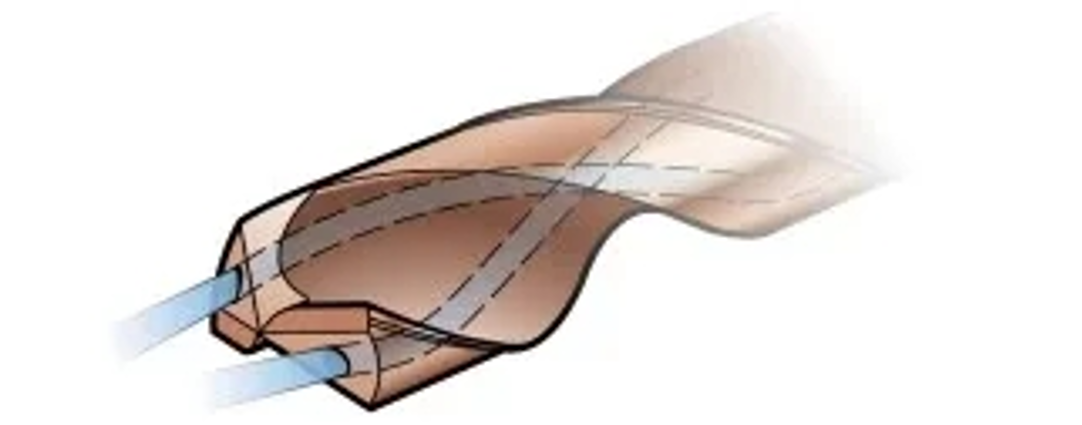
1) Internes Kühldesign
Das Design der Innenkühlung ist immer die erste Wahl, um Spanblockaden zu vermeiden, insbesondere bei der Bearbeitung langspanender Materialien und dem Bohren tieferer Löcher (mehr als das Dreifache der Öffnung). Wenn bei einem horizontalen Bohrer Kühlmittel aus dem Bohrer austritt, darf über eine Länge von mindestens 30 cm kein Abfluss der Schneidflüssigkeit nach unten erfolgen.
2) Externes Kühldesign
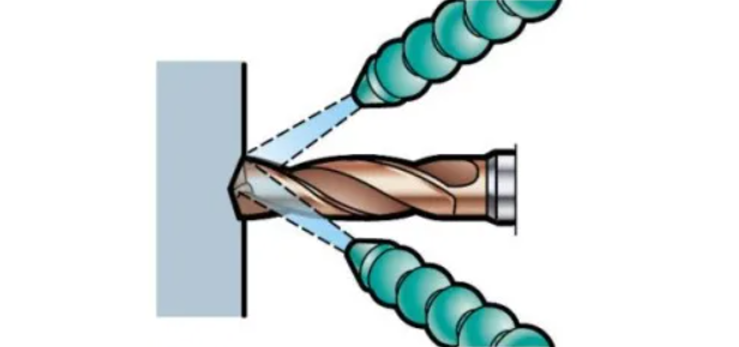
Die Verwendung von externem Kühlmittel kann verwendet werden, wenn die Späne gut geformt sind und die Lochtiefe gering ist. Um die Spanabfuhr zu verbessern, sollte sich in der Nähe der Werkzeugachse mindestens eine Kühlmitteldüse (oder zwei Düsen bei nicht rotierenden Anwendungen) befinden.
3) Trockenbohrtechniken ohne Verwendung von Kühlmittel
Trockenbohren wird in der Regel nicht empfohlen.
a) Einsetzbar bei Anwendungen mit kurzspanenden Materialien und Lochtiefen bis zum 3-fachen Durchmesser
b) Geeignet für horizontale Werkzeugmaschinen
c) Schlagen Sie vor, die Schnittgeschwindigkeit zu reduzieren
d) Die Standzeit des Werkzeugs nimmt ab
Von Trockenbohren wird abgeraten für:
a) Edelstahlwerkstoffe (ISO M und S)
b) Austauschbarer Bohrer
4) Hochdruckkühlung (HPC) (~70 bar)
Die Vorteile der Verwendung von Hochdruckkühlmittel sind:
a) Aufgrund der verbesserten Kühlwirkung ist die Werkzeugstandzeit länger
b) Verbessern Sie den Spanentfernungseffekt bei der Bearbeitung von Edelstahl und anderen langspanenden Materialien und verlängern Sie möglicherweise die Werkzeuglebensdauer
c) Bessere Zerspanungsleistung, dadurch höhere Sicherheit
d) Sorgen Sie für eine ausreichende Durchflussrate basierend auf dem gegebenen Druck und der Lochgröße, um die Kühlmittelversorgung aufrechtzuerhalten
(2) Tipps zur Verwendung von Kühlmittel
Bitte achten Sie darauf, lösliches Schneidöl (Emulsion) mit EP-Zusatz (Extremdruck) zu verwenden. Um eine optimale Werkzeugstandzeit zu gewährleisten, sollte der Ölgehalt im Öl-Wasser-Gemisch zwischen 5-12 % liegen (bei der Verarbeitung von Edelstahl und hochtemperaturbeständigen Legierungsmaterialien sollte er zwischen 10-15 % liegen). Wenn der Ölgehalt der Schneidflüssigkeit erhöht wird, muss dieser mit einem Ölabscheider überprüft werden, um sicherzustellen, dass der empfohlene Ölgehalt nicht überschritten wird.
Wenn die Bedingungen es zulassen, ist die innere Kühlmittelkühlung immer der externen Kühlmittelkühlung vorzuziehen.
Sauberes Öl kann die Schmiereffizienz verbessern und Vorteile beim Bohren von Edelstahlanwendungen bringen. Bitte achten Sie darauf, es zusammen mit EP-Zusätzen zu verwenden. Sowohl integrierte Hartlegierungsbohrer als auch Wendeschneidplattenbohrer können sauberes Öl verwenden und gute Ergebnisse erzielen.
Druckluft, Nebelschneidflüssigkeit oder MMS (Mikroschmierung) können unter stabilen Arbeitsbedingungen eine erfolgreiche Wahl sein, insbesondere bei der Verarbeitung bestimmter Gusseisen- und Aluminiumlegierungen. Aufgrund der möglichen negativen Auswirkungen eines Temperaturanstiegs auf die Werkzeugstandzeit wird empfohlen, die Schnittgeschwindigkeit zu reduzieren.
2.
Spankontrolltechniken
Blockierende Fremdkörper können zu einer radialen Bewegung des Bohrers führen und dadurch die Qualität des Lochs, die Lebensdauer und Zuverlässigkeit des Bohrers beeinträchtigen oder zum Bruch des Bohrers/der Klinge führen.
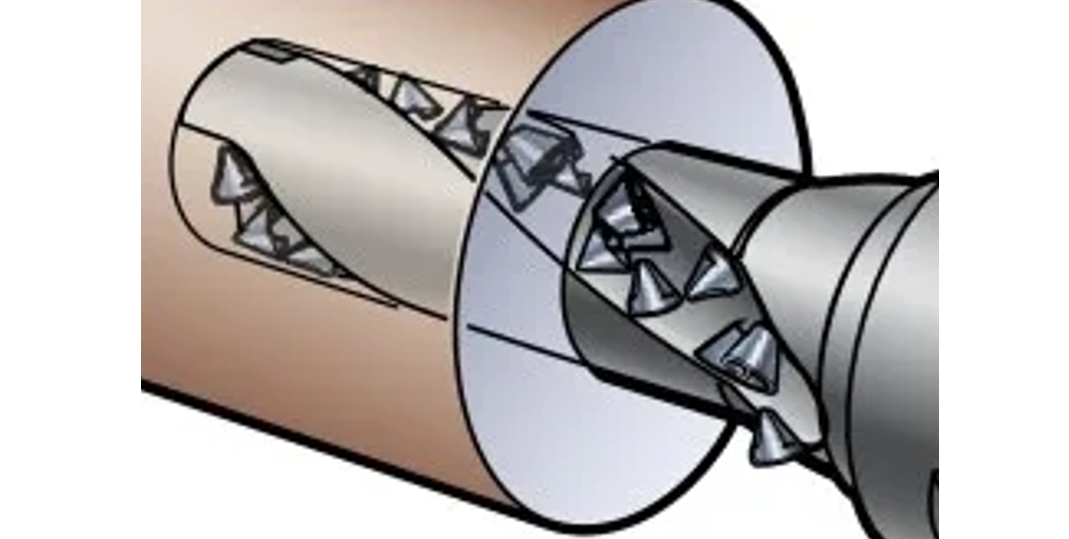
Wenn die Späne problemlos vom Bohrer abgeführt werden können, ist die Spanbildung akzeptabel. Der beste Weg, dies zu erkennen, ist die Überwachung während des Bohrvorgangs. Ein kontinuierlicher Ton zeigt eine gute Spanentfernung an, während ein intermittierender Ton auf eine Blockierung der Späne hinweist. Überprüfen Sie die Vorschubkraft bzw. Leistungsüberwachung. Wenn eine Anomalie vorliegt, kann die Ursache eine Chipblockierung sein. Chips ansehen. Wenn die Späne lang und gebogen, aber nicht gewellt sind, deutet dies auf eine Späneblockade hin. Löcher ansehen. Nachdem es zu einer Verstopfung durch Schmutz gekommen ist, ist eine raue Oberfläche sichtbar.
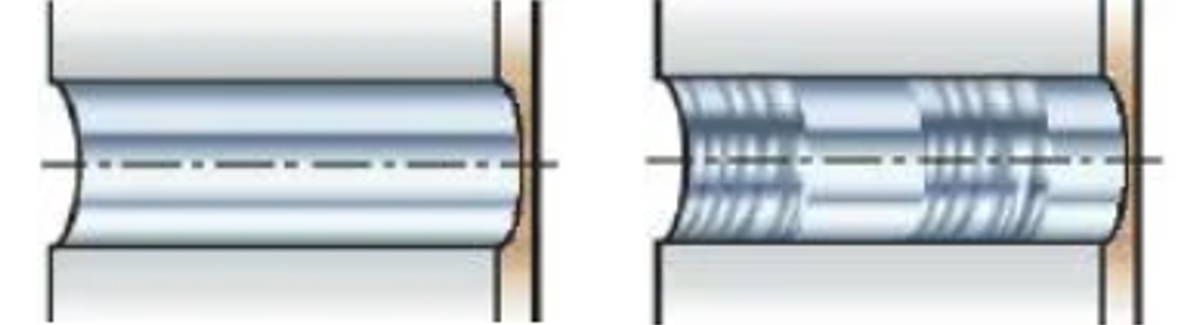
Gute Spanabfuhr (links) und von Spanverstopfung betroffene Löcher (rechts)
Tipps zur Vermeidung von Schmutzverstopfungen:
1) Stellen Sie sicher, dass die richtigen Schnittparameter und die Nutform des Bohrers/der Werkzeugspitze verwendet werden
2) Spanform prüfen – Vorschub und Geschwindigkeit anpassen
3) Überprüfen Sie die Durchflussmenge und den Druck der Schneidflüssigkeit
4) Prüfen Sie die Schnittkante. Wenn die gesamte Spannut nicht funktionsfähig ist, kann es zu einer Beschädigung/Abplatzung der Schneidkante und zu langen Spänen kommen
5) Prüfen, ob sich die Schnittleistung durch neue Werkstückchargen verändert hat – Schnittparameter anpassen
(1) Späne von Bohrern mit Wechselklingen
Gut erkennbar sind die konischen Späne, die das Mittelmesser bildet. Die von den Umfangsmessern erzeugten Späne ähneln denen beim Drehen.
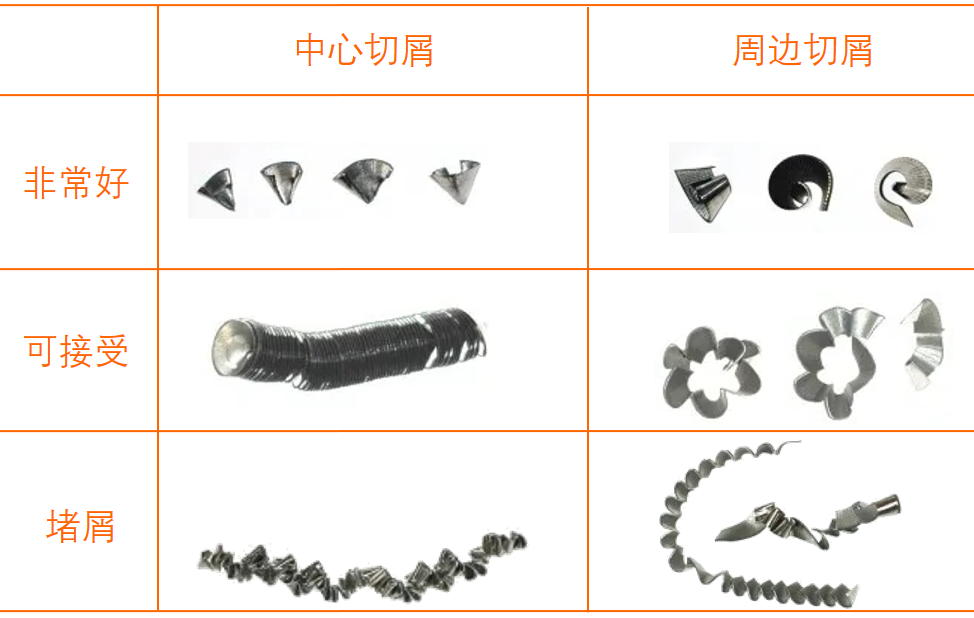
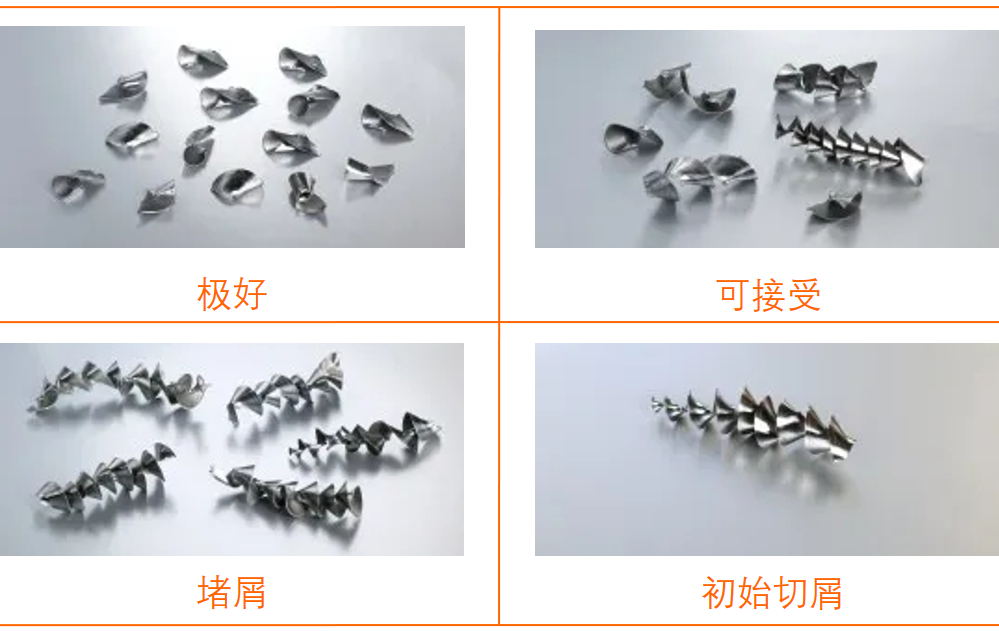
(2) Späne von Bohrern aus integrierter Hartlegierung
Von der Mitte bis zum Rand der Schneidkante kann ein Span entstehen. Es ist zu beachten, dass die anfänglichen Späne, die beim Bohren in das Werkstück entstehen, immer sehr lang sind, was jedoch keine Probleme verursacht.
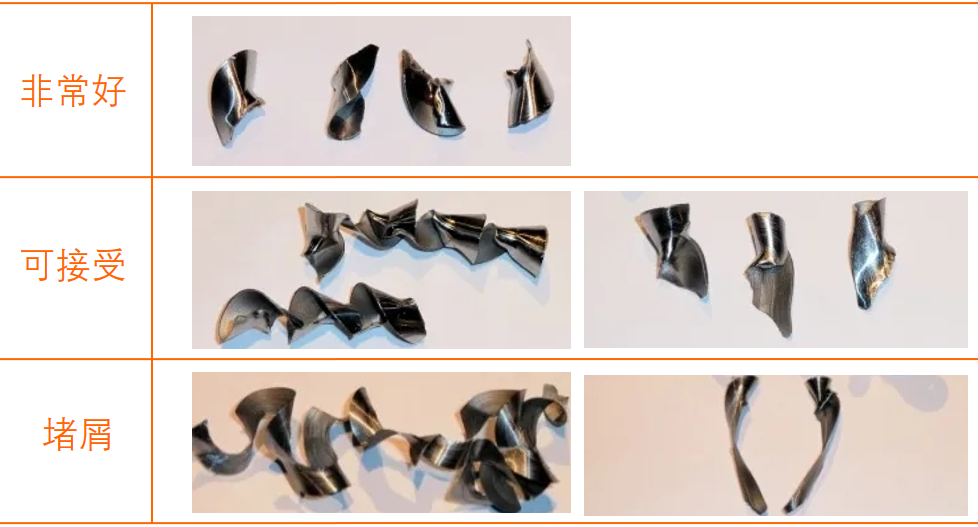
(3) Späne von austauschbaren Bohrern
3.
Steuerung von Vorschub und Schnittgeschwindigkeit
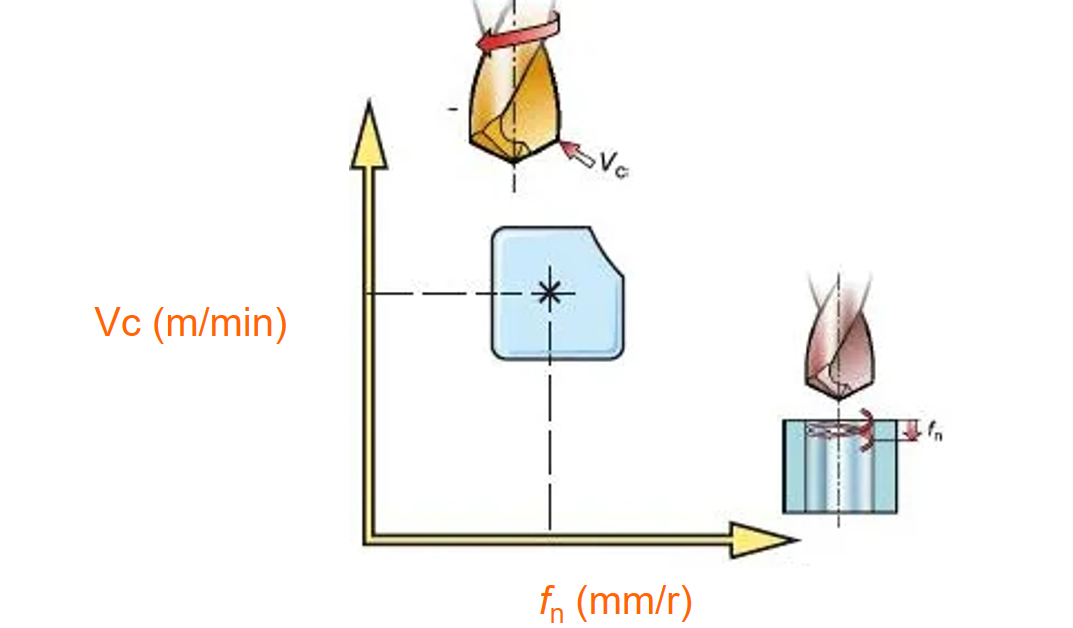
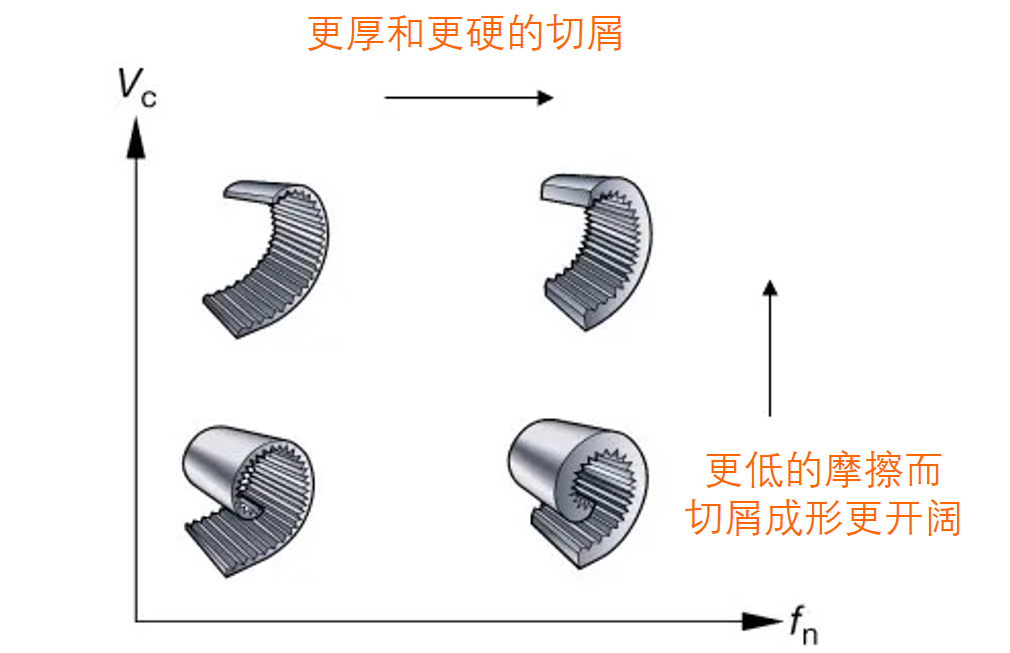
(1) Der Einfluss der Schnittgeschwindigkeit Vc (m/min)
Neben der Materialhärte ist auch die Schnittgeschwindigkeit der Haupteinflussfaktor für Standzeit und Stromverbrauch.
1) Die Schnittgeschwindigkeit ist der wichtigste Faktor, der die Werkzeugstandzeit bestimmt
2) Die Schnittgeschwindigkeit beeinflusst die Leistung Pc (kW) und das Drehmoment Mc (Nm).
3) Eine höhere Schnittgeschwindigkeit erzeugt höhere Temperaturen und erhöht den Verschleiß der hinteren Werkzeugoberfläche, insbesondere an der peripheren Werkzeugspitze
4) Bei der Verarbeitung bestimmter weicherer und längerspanender Materialien (z. B. kohlenstoffarmer Stahl) ist eine höhere Schnittgeschwindigkeit vorteilhaft für die Spanbildung
Schnittgeschwindigkeit zu hoch:
a) Der Verschleiß der hinteren Messeroberfläche erfolgt zu schnell
b) Plastische Verformung
c) Schlechte Lochqualität und übergroße Blende
Schnittgeschwindigkeit zu niedrig:
a) Entstehung von Trümmertumoren
b) Schlechte Spanabfuhr
c) Längere Schnittzeit
(2) Der Einfluss des Vorschubs fn (mm/U)
1) Einfluss auf Spanbildung, Oberflächenqualität und Lochqualität
2) Schlagleistung Pc (kW) und Drehmoment Mc (Nm)
3) Der hohe Vorschub wirkt sich auf die Vorschubkraft Ff (N) aus, was bei instabilen Arbeitsbedingungen berücksichtigt werden sollte
4) Beeinflusst mechanische Belastung und thermische Belastung
Hoher Vorschub:
a) Harter Spanbruch
b) Kurze Schnittzeit
c) Geringerer Werkzeugverschleiß, aber erhöhtes Risiko eines Bohrerkantenbruchs
d) Reduzierte Lochqualität
Niedriger Vorschub:
a) Die Chips sind länger und dünner
b) Qualitätsverbesserung
c) Beschleunigter Werkzeugverschleiß
d) Längere Schnittzeit
e) Beim Bohren dünner und starrer Teile sollte eine niedrige Vorschubgeschwindigkeit eingehalten werden
4
Tipps zum Erhalten hochwertiger Löcher
(1) Spanentfernung
Stellen Sie sicher, dass die Zerspanungsleistung den Anforderungen entspricht. Eine Spanblockierung beeinträchtigt die Lochqualität, die Zuverlässigkeit und die Werkzeuglebensdauer. Entscheidend sind die Nutform und die Schnittparameter des Bohrers/der Klinge.
(2) Stabilität, Werkzeugklemmung
Verwenden Sie einen möglichst kurzen Bohrer. Verwenden Sie einen raffinierten, starren Messergriff mit minimalem Springen. Stellen Sie sicher, dass die Spindel der Werkzeugmaschine in gutem Zustand und genau ausgerichtet ist. Stellen Sie sicher, dass die Teile fest und stabil sind. Wenden Sie den richtigen Vorschub auf unregelmäßige Oberflächen, Neigungen und sich schneidende Löcher an.
(3) Standzeit
Überprüfen Sie den Verschleiß der Messer und stellen Sie das Programm zur Werkzeugstandzeitverwaltung vor. Die effektivste Methode ist der Einsatz des Vorschubkraftwächters zur Bohrüberwachung.
(4) Wartung
Tauschen Sie die Messerklemmschrauben regelmäßig aus. Reinigen Sie zuerst den Klingenhalter, ersetzen Sie dann die Klinge und verwenden Sie unbedingt einen Drehmomentschlüssel. Vor dem Nachschleifen des gesamten Hartlegierungsbohrers darf der maximale Verschleißwert nicht überschritten werden.
5
Bohrtechniken für verschiedene Materialien
(1) Bohrtechniken für kohlenstoffarmen Stahl
Bei kohlenstoffarmem Stahl, der üblicherweise zum Schweißen von Teilen verwendet wird, kann die Spanbildung eine Herausforderung darstellen. Je geringer die Härte, der Kohlenstoffgehalt und der Schwefelgehalt des Stahls sind, desto länger sind die erzeugten Späne.
1) Wenn das Problem mit der Spanbildung zusammenhängt, erhöhen Sie die Schnittgeschwindigkeit VC und verringern Sie den Vorschub fn (bitte beachten Sie, dass bei der Bearbeitung von Normalstahl der Vorschub erhöht werden sollte).
2) Hochdruck und innere Kühlmittelzufuhr verwenden.
(2) Bohrtechniken für austenitischen und Duplex-Edelstahl
Austenitische, Duplex- und Superduplex-Materialien können zu Problemen bei der Spanbildung und Spanabfuhr führen.
1) Die richtige Nutform ist entscheidend, da sie dazu beitragen kann, dass sich die Späne richtig bilden und sie abtransportiert werden. Im Allgemeinen ist es am besten, scharfe Schneidkanten zu verwenden. Wenn das Problem mit der Spanbildung zusammenhängt, erhöht die Erhöhung des Vorschubs fn die Bruchanfälligkeit der Späne.
2) Innenkühlungsdesign, hoher Druck.
(3) CGI-Bohrtechniken (Vermiculargraphit-Gusseisen).
CGI erfordert normalerweise keine besondere Aufmerksamkeit. Es entstehen größere Späne als bei Grauguss, die Späne sind jedoch anfällig für Bruch. Die Schnittkraft ist höher, was sich auf die Standzeit des Werkzeugs auswirkt. Es müssen besonders verschleißfeste Materialien verwendet werden. Es kommt zu dem gleichen typischen Werkzeugspitzenverschleiß wie bei allen Gusseisenteilen.
1) Wenn das Problem mit der Spanbildung zusammenhängt, erhöhen Sie die Schnittgeschwindigkeit Vc und verringern Sie den Vorschub fn.
2) Internes Kühldesign.
(4) Bohrtechniken für Aluminiumlegierungen
Gratbildung und Spanentfernung können zu Problemen führen. Aufgrund der Adhäsion kann es auch zu einer verkürzten Standzeit des Werkzeugs kommen.
1) Um eine optimale Spanbildung zu gewährleisten, verwenden Sie einen niedrigen Vorschub und hohe Schnittgeschwindigkeiten.
2) Um eine kurze Werkzeuglebensdauer zu vermeiden, kann es erforderlich sein, verschiedene Beschichtungen zu testen, um die Haftung zu minimieren. Diese Beschichtungen können Diamantbeschichtungen umfassen oder überhaupt keine Beschichtungen enthalten (abhängig vom Substrat).
3) Hochdruck-Emulsions- oder Nebelkühlmittel verwenden.
(5) Bohrtechniken für Titanlegierungen und Hochtemperaturlegierungen
Die Kaltverfestigung der Lochoberfläche hat Auswirkungen auf nachfolgende Prozesse. Es ist schwierig, eine gute Spanabfuhrleistung zu erzielen.
1) Bei der Auswahl der Nutformen zur Bearbeitung von Titanlegierungen sind scharfe Schneidkanten am besten. Bei der Verarbeitung von Nickelbasislegierungen ist eine stabile Rillenform von entscheidender Bedeutung. Wenn Probleme mit der Kaltverfestigung auftreten, versuchen Sie, den Vorschub zu erhöhen.
2) Verbesserte Leistung mit Hochdruckkühlmittel bis 70 bar.
(6) Bohrtechniken für gehärteten Stahl
Erzielen Sie eine akzeptable Werkzeugstandzeit.
1) Reduzieren Sie die Schnittgeschwindigkeit, um die Hitze zu reduzieren. Passen Sie die Vorschubgeschwindigkeit an, um akzeptable und leicht abzuführende Späne zu erhalten.
2) Mischemulsion mit hoher Konzentration.
Können Sie alle Zeichnungen der mechanischen Teile verstehen?


