


Analyse der Struktur von Drehwerkzeugen und Kernpunkte des Schneidenschleifens
Während des Schneidvorgangs wird die Schneidkante des Drehmeißels aufgrund der starken Reibung und Schneidwärme an der Vorder- und Rückseite des Drehmeißels stumpf und verliert seine Schneidfähigkeit. Nur durch Schleifen kann die Schärfe der Schneide und der richtige Drehwinkel wiederhergestellt werden.
Daher müssen Dreharbeiter nicht nur das Schneidprinzip verstehen und den geeigneten Winkel des Drehmeißels wählen, sondern auch die Schärffähigkeiten des Drehmeißels kompetent beherrschen. Im Folgenden möchte ich Ihnen einige Erfahrungen beim Schärfen von Automessern vorstellen!
1, Zusammensetzung von Drehwerkzeugen
Der Drehmeißel besteht aus zwei Teilen: dem Schneidkopf und dem Schneidkörper. Der Werkzeugkopf dient zum Schneiden und der Werkzeugkörper zum Einbau. Die Klinge besteht im Allgemeinen aus drei Seiten, zwei Kanten und einer Spitze.
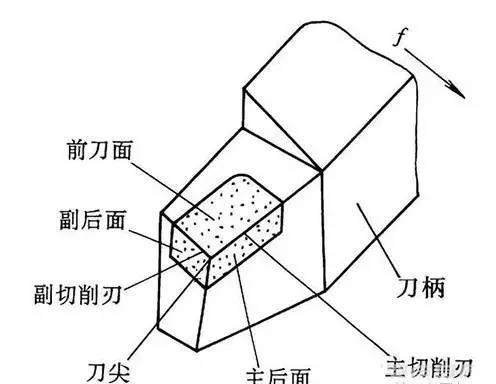
Die vordere Klingenoberfläche ist die Oberfläche, durch die der Span fließt.
Die Hauptrückschnittfläche ist die Fläche gegenüber der Schnittfläche des Werkstücks.
Die sekundäre Hinterschnittfläche ist die Fläche, die der bearbeiteten Oberfläche des Werkstücks gegenüberliegt.
Die Hauptschneide ist der Schnittpunkt der vorderen und hinteren Schneidflächen und ist für die Hauptschneidarbeit verantwortlich.
Die Hilfsschneide ist die Schnittlinie zwischen der vorderen Schneidfläche und der hinteren Hilfsschneidefläche, die für einen geringen Schneidaufwand verantwortlich ist und eine gewisse Polierrolle spielt
Die Schneide ist der Schnittpunkt der Hauptschneide und der Nebenschneide, meist ein kleiner Übergangsbogen.
2, Die formale Struktur von Drehwerkzeugen
Zu den am häufigsten verwendeten Bauformen von Drehwerkzeugen gehören die folgenden zwei:
(1) Integriertes Drehwerkzeug
Der Schneidteil des Schneidkopfes wird durch Schleifen der Klinge erhalten, und das Material des gesamten Drehwerkzeugs besteht größtenteils aus Schnellarbeitsstahl, der im Allgemeinen zum Schneiden mit niedriger Geschwindigkeit verwendet wird.
(2) Schweißdrehwerkzeug
Schweißen Sie die Hartlegierungsklinge an die Schneidkante, und verschiedene Arten von Drehwerkzeugen können Klingen unterschiedlicher Form verwenden. Für das Hochgeschwindigkeitsschneiden können geschweißte Drehwerkzeuge aus Hartlegierungen verwendet werden.
3, Die Hauptwinkel und Funktionen von Drehwerkzeugen
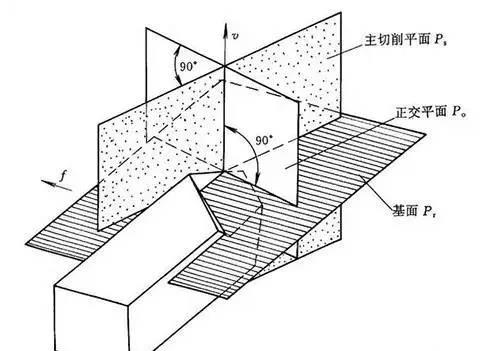
Die Hauptwinkel des Drehmeißels sind der vordere Winkel ({{0}}), die hintere Ecke (0), der Hauptabweichungswinkel (Kr), der sekundäre Abweichungswinkel (Kr) und der Blattneigungswinkel (λ s). . Um den Winkel des Drehmeißels zu bestimmen, müssen drei Koordinatenebenen festgelegt werden: Schnittebene, Basisebene und Hauptprofil. Wenn beim Drehen der Einfluss der Werkzeuginstallation und der Schnittbewegung nicht berücksichtigt wird, kann die Schnittebene als vertikale Ebene betrachtet werden; Die Basisebene ist eine horizontale Ebene; Bei horizontaler Hauptschneide ist das Profil senkrecht zur Hauptschneide das Hauptprofil.
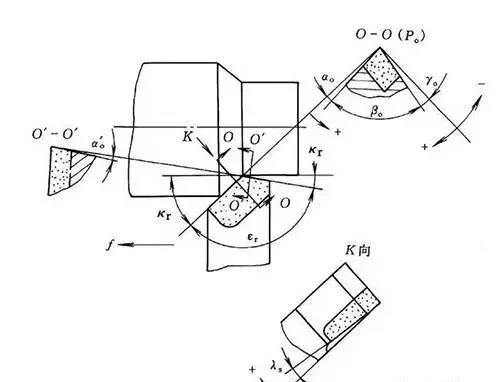
(1) Das im Hauptprofil gemessene Vorderhorn 0 ist der Winkel zwischen der vorderen Schnittfläche und der Basisfläche. Seine Funktion besteht darin, die Klinge scharf zu machen und das Schneiden zu erleichtern. Die vordere Ecke sollte jedoch nicht zu groß sein, da sonst die Festigkeit der Klinge geschwächt wird und die Klinge verschleißt und sogar zusammenbricht. Bei der Bearbeitung von Kunststoffmaterialien können größere vordere Ecken gewählt werden, z. B. bei der Verwendung von Hartlegierungs-Drehwerkzeugen zum Schneiden von Stahlteilen 0=10-20, bei der Verarbeitung spröder Materialien sollte die vordere Ecke von Drehwerkzeugen 0 größer sein als bei der Schruppbearbeitung ermöglichen scharfe Schnittkanten und reduzieren die Rauheit des Werkstücks.
(2) Die hintere Ecke 0 wird im Hauptabschnitt gemessen und ist der Winkel zwischen der Hauptrückseite und der Schnittebene. Seine Funktion besteht darin, die Reibung zwischen der Hauptrückseite und dem Werkstück während des Drehens zu verringern. Normalerweise beträgt der Wert 0=6 Grad ~12 Grad. Nehmen Sie den kleinen Wert für das Grobdrehen und den großen Wert für das Feindrehen an.
(3) Der Hauptabweichungswinkel Kr wird in der Basisebene gemessen. Dies ist der Winkel zwischen der Projektion der Hauptschneidkante auf die Basisebene und der Vorschubrichtung. Seine Funktion besteht darin:
1) Die Länge der am Schneiden beteiligten Hauptschneide kann geändert werden, was sich auf die Standzeit des Werkzeugs auswirkt.
2) Beeinflusst die Größe der radialen Schnittkraft.
Ein kleiner Hauptabweichungswinkel kann die Länge der am Schneiden beteiligten Hauptschneide erhöhen, was zu einer besseren Wärmeableitung führt und sich positiv auf die Lebensdauer des Werkzeugs auswirkt. Bei der Bearbeitung schlanker Wellen reicht die Werkstücksteifigkeit jedoch nicht aus und ein kleiner Hauptabweichungswinkel erhöht die Radialkraft, die das Werkzeug auf das Werkstück ausübt, das zu Biegungen und Vibrationen neigt. Daher sollte ein größerer Hauptabweichungswinkel gewählt werden.
Zu den am häufigsten verwendeten Hauptabweichungswinkeln für Drehwerkzeuge gehören 45 Grad, 60 Grad, 75 Grad und 90 Grad, wobei 45 Grad häufiger vorkommt.
(4) Der sekundäre Ablenkwinkel Kr wird in der Basisebene gemessen und ist der Winkel zwischen der Projektion der sekundären Schneidkante auf die Basisebene und der entgegengesetzten Vorschubrichtung. Seine Hauptfunktion besteht darin, die Reibung zwischen der Nebenschneide und der bearbeiteten Oberfläche zu verringern, um die Rauheit der bearbeiteten Oberfläche zu verbessern.
Unter den Bedingungen gleicher Schnitttiefe ap, Vorschubgeschwindigkeit f und gleichem Hauptabweichungswinkel Kr kann die Reduzierung des sekundären Abweichungswinkels Kr die Restfläche nach dem Drehen verringern und dadurch die Oberflächenrauheit verringern. Im Allgemeinen wird Kr=5 Grad bis 15 Grad ausgewählt.
(5) Der in der Schnittebene gemessene Klingenneigungswinkel in λ S ist der Winkel zwischen der Hauptschneide und der Grundfläche. Seine Hauptfunktion besteht darin, die Richtung des Spanflusses zu steuern. Die Hauptschneide verläuft parallel zur Basisebene, λ S=0; Die Klingenspitze befindet sich am tiefsten Punkt der Hauptschneide, λ. Wenn s negativ ist, erhöht sich die Festigkeit der Werkzeugspitze und die Späne fließen zur groben Bearbeitung in Richtung der bearbeiteten Oberfläche. Die Klingenspitze befindet sich am höchsten Punkt der Hauptschneide, λ S ist ein positiver Wert, die Festigkeit der Werkzeugspitze wird geschwächt und die Späne fließen in Richtung der zu bearbeitenden Oberfläche, die für die Präzisionsbearbeitung verwendet wird. Neigungswinkel der Wendeschaufel λ s. Im Allgemeinen zwischen -5 Grad und -+5 Grad ausgewählt.
4, Schleifen von Drehwerkzeugen
Nachdem das Drehwerkzeug stumpf geworden ist, muss es geschärft werden, um seine angemessene Form und seinen angemessenen Winkel wiederherzustellen. Drehwerkzeuge werden üblicherweise auf einer Schleifmaschine geschärft. Weiße Aluminiumoxid-Schleifscheiben werden zum Schleifen von Schnellarbeitsstahl-Drehwerkzeugen verwendet, und grüne Siliziumkarbid-Schleifscheiben werden zum Schleifen von Hartlegierungs-Drehwerkzeugen verwendet.
Beim Nachschleifen eines Drehmeißels ist es aufgrund des Verschleißes des Werkzeugs häufig erforderlich, die entsprechende Schneidfläche nachzuschleifen. Die allgemeine Reihenfolge beim Schleifen der Schneidkante eines Drehmeißels ist: Schleifen der hinteren Klingenoberfläche → Schleifen der sekundären Klingenoberfläche → Schleifen der vorderen Klingenoberfläche → Schleifen des Werkzeugspitzenbogens. Nach dem Schleifen der Schneidkante des Drehmeißels sollte jede Schneidfläche zusätzlich mit einem Ölstein fein geschliffen werden. Dadurch kann die Lebensdauer des Drehmeißels effektiv verbessert und die Oberflächenrauheit des Werkstücks verringert werden.
Die Schritte zum Schleifen der Schneide des Drehmeißels sind wie folgt:
Schleifen Sie die Haupt- und Hinterschneidflächen und schleifen Sie gleichzeitig den Hauptabweichungswinkel und den Haupthinterwinkel aus, wie in Abbildung (a) dargestellt.
Schleifen Sie die Hinterkante der Sekundärklinge und schleifen Sie gleichzeitig den Sekundärversatzwinkel und den Sekundärrückenwinkel aus, wie in (b) oben gezeigt;
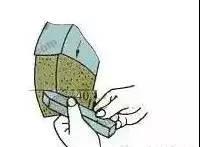
Schleifen Sie die Vorderseite und schleifen Sie gleichzeitig die vordere Ecke aus, wie in (c) oben gezeigt;
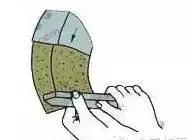
Schleifen Sie jede Klingenoberfläche und -spitze, wie in (d) oben gezeigt.
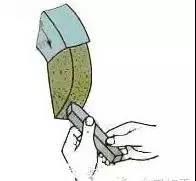
Die Haltung und Methode zum Schärfen des Drehmeißels sind:
Personen stellen sich seitlich an die Schleifscheibe, um zu verhindern, dass Bruchstücke herausfliegen und Personen verletzen, wenn die Schleifscheibe zerbricht;
Lösen Sie den Abstand zwischen den beiden Händen, die das Messer halten, und klemmen Sie die Taille mit beiden Ellbogen fest, um das Zittern beim Schärfen zu reduzieren.
Beim Schleifen der Haupt- und Hilfsschneidflächen sollte das Drehwerkzeug in der horizontalen Mitte der Schleifscheibe platziert werden, wobei die Werkzeugspitze leicht um etwa 3 bis 8 Grad nach oben geneigt sein sollte. Nachdem das Drehwerkzeug die Schleifscheibe berührt, sollte es sich horizontal nach links und rechts bewegen. Wenn das Drehwerkzeug die Schleifscheibe verlässt, muss es nach oben angehoben werden, um zu verhindern, dass die geschärfte Klinge durch die Schleifscheibe beschädigt wird.
Beim Schleifen der Klingenoberfläche der Winkel, um den das Ende der Klinge um einen Hauptabweichungswinkel nach links abweicht; Beim Schleifen der Rückseite des Paares der Winkel, um den das Ende des Werkzeughalters um einen seitlichen Abweichungswinkel nach rechts abweicht;
Beim Schleifen der gekrümmten Kante des Schneidwerkzeugs geschieht dies üblicherweise dadurch, dass man das vordere Ende des Schneidwerkzeugs mit der linken Hand als Drehpunkt hält und das hintere Ende des Schneidwerkzeugs mit der rechten Hand dreht.
Beim Schleifen von Drehwerkzeugen sind folgende Vorsichtsmaßnahmen zu beachten:
(1) Halten Sie beim Schleifen der Klinge das Drehwerkzeug mit beiden Händen fest und legen Sie den Werkzeughalter gegen die Unterlage, sodass die betroffene Oberfläche leicht an der Schleifscheibe haftet. Wenden Sie nicht zu viel Kraft an, um ein Zerdrücken der Schleifscheibe und Unfälle zu vermeiden.
(2) Das geschärfte Drehwerkzeug sollte auf der Umfangsfläche der Schleifscheibe nach links und rechts bewegt werden, um einen gleichmäßigen Verschleiß der Schleifscheibe zu gewährleisten, ohne Rillen zu hinterlassen. Vermeiden Sie grobes Schleifen des Drehmeißels auf beiden Seiten der Schleifscheibe, da dies dazu führen kann, dass die Schleifscheibe schwankt, springt oder unter Krafteinwirkung sogar bricht.
(3) Wenn die Klinge erhitzt wird, sollte sie mit Wasser gekühlt werden, um zu verhindern, dass die Klinge aufgrund eines übermäßigen Temperaturanstiegs ausglüht und weich wird. Beim Schleifen von Hartmetall-Drehwerkzeugen sollte die Schneidkante nicht in Wasser eingeweicht werden, um Risse durch schnelles Abkühlen der Klinge zu vermeiden.
(4) Stellen Sie sich beim Schärfen des Drehwerkzeugs nicht auf die Vorderseite der Schleifscheibe, um Verletzungen des Bedieners zu vermeiden, wenn die Schleifscheibe bricht.
5, Gängige Typen und Verwendungszwecke von Drehwerkzeugen
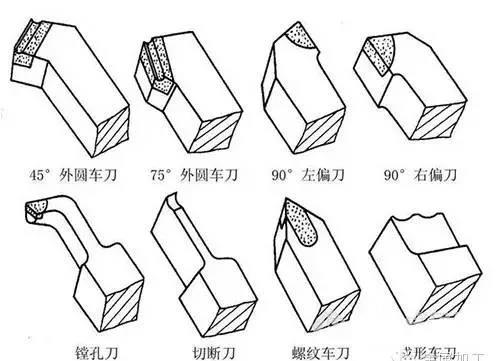
Drehwerkzeuge können je nach Verwendungszweck in zylindrische Drehwerkzeuge, Stirndrehwerkzeuge, Schneidwerkzeuge, Bohrwerkzeuge, formgebende Drehwerkzeuge und gemusterte Drehwerkzeuge unterteilt werden.
(a) 90-Grad-Drehwerkzeug (außermittig)
(b) 45-Grad-Drehwerkzeug (Winkeldrehwerkzeug)
(c) Schneidmesser
(d) Bohrschneider
(e) Geformtes Drehwerkzeug
(f) Gewindedrehwerkzeug
(g) Nicht nachschleifende Drehwerkzeuge aus Hartlegierung
Häufige Fehler und Wartungsmethoden von 11 Drehstrom-Asynchronmotoren


