Welche Anforderungen werden an Schneidwerkzeuge und Werkzeughalter beim Hochgeschwindigkeitsfräsen gestellt?
Hochgeschwindigkeitsschneiden (HSM) ist eine wichtige Technologie, die in der modernen Frästechnik weit verbreitet ist. Durch den Einsatz der HSM-Frästechnologie können nicht nur verschiedene weiche und harte Materialien gefräst werden, sondern auch eine hervorragende Werkstückgenauigkeit erreicht werden. In diesem Artikel werden die Anforderungen von HSM an Schneidwerkzeuge und Werkzeughalter vorgestellt.
1, HSM-Anforderungen an Schneidwerkzeuge
1. Geometrische Form
Werkzeugvibrationen wirken sich direkt auf die Oberflächenqualität aus, die während der Bearbeitung erzielt wird. Daher ist es äußerst wichtig, während der HSM-Präzisionsbearbeitung eine gleichmäßige Schnittkraft auf das Werkzeug aufrechtzuerhalten, um Werkzeugvibrationen zu vermeiden.
Der Einfluss benachbarter geometrischer Eigenschaften von Schneidwerkzeugen auf die Schnittkraft:
1) Eine gute Konzentrizität begünstigt eine gleichmäßige Lastverteilung auf der Schneidkante.
2) Eine größere Überlappung der Schneidkanten ist vorteilhaft für die Erzielung gleichmäßiger Schneidkrafteigenschaften (größerer Spiralwinkel und größere Anzahl von Nuten);
3) Eine kurze Schnittlänge ist vorteilhaft für eine bessere Steifigkeit (bezogen auf die steile Wand der Werkzeugmaschine wird der Durchmesser des Schafts geringfügig verringert);
4) Der Querschnittszustand des Kerns ist am besten und die Spannungskonzentration an der Nut ist am geringsten.
Mit HSM lassen sich hochfeste Werkstoffe bearbeiten, das heißt, der Verformungswiderstand steigt mit zunehmender Härte des zu bearbeitenden Werkstoffs. Die Erhöhung der Belastung der Schneidkante erfordert eine stabile Gestaltung der geometrischen Form der Schneidkante. Bei Hochgeschwindigkeits-Schneidebedingungen entsteht jedoch mehr Reibungswärme im freien Bereich der Werkstückoberfläche, was bedeutet, dass der Freiwinkel des Werkzeugs verringert werden muss. Daher kann eine Erhöhung der Stabilität der Schneidkante nur durch eine Verringerung des Neigungswinkels erreicht werden. Bei sehr hartem Material und sprödem Werkzeugmaterial kann es sogar zu negativen Winkeln kommen.
Der genau abgestimmte Radius wird an der Spitze der Schneidkante geschliffen, um zu verhindern, dass es bei plötzlicher Erwärmung zu einem glühenden Zustand oder einem lokalen Bruch der Schneidkante kommt.
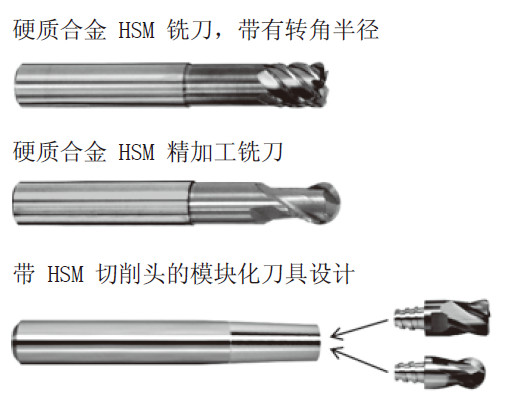
Wenn für die Form des zu bearbeitenden Werkstücks eine hohe Präzision erforderlich ist, hat der Kugelradius des verwendeten Präzisionsbearbeitungswerkzeugs direkten Einfluss auf die Formgenauigkeit des zu bearbeitenden Werkstücks. Daher ist es als Grundvoraussetzung sehr wichtig, bei der Präzisionsbearbeitung von Präzisionsteilen Werkzeuge mit sehr engen Radiustoleranzen (im Mikrometerbereich) zu verwenden.
2. Materialien und Beschichtungen
Das Werkzeugmaterial muss härter sein als das zu bearbeitende Material. Je größer der Härteunterschied zwischen Werkstückwerkstoff und Werkzeugwerkstoff ist, desto geringer ist der Werkzeugverschleiß und desto höher ist die Werkzeugstandzeit. Da die lokale Temperatur sehr hoch ist, muss außerdem darauf geachtet werden, dass das Werkzeugmaterial antioxidative Eigenschaften besitzt.
Die großen thermischen Belastungsschwankungen und die Anforderungen an die Oxidationsbeständigkeit von Werkzeugwerkstoffen erfordern letztlich eine Beschichtung auf feinkörnigen Wolframcarbid-Werkzeugkörpern.
Die bewährten Schichtsysteme wie TiN, TiCN und TiAlCN stoßen bei der HSM-Verarbeitung schnell an ihre Grenzen. Daher wurde ein Mehrkomponenten-Beschichtungssystem entwickelt, das auf Hochaluminiumnitrid basiert und mit anderen Elementen wie Yttrium, Vanadium oder Tantal kombiniert wird. Durch den Einsatz von Nanoschichtstrukturen, CBN und PKD können zudem höhere Leistungen erzielt werden.
2, HSM-Anforderungen für Werkzeughalter
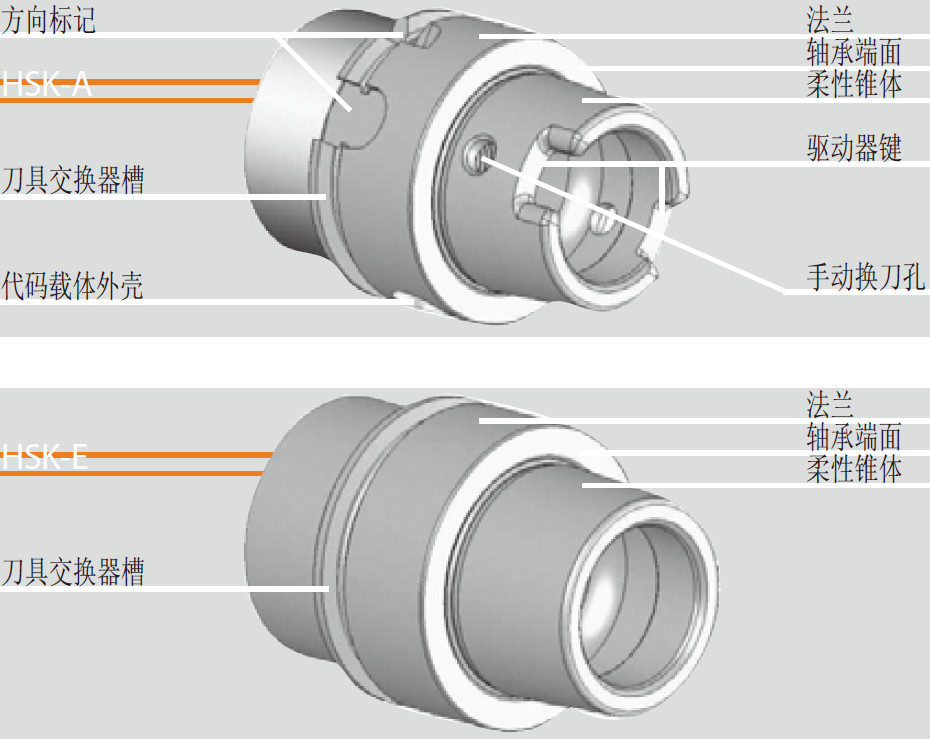
Aufgrund der hohen Spindeldrehzahlen, die bei der HSM-Bearbeitung erforderlich sind, ist es am besten, die Werkzeughaltersysteme HSK-A und HSK-E zu verwenden. Durch die Montage des Messerhalterflansches am Spindelkopf hat der Messerhalter eine klare mechanische Unterstützung in Z-Richtung, so dass er aufgrund der erhöhten Zentrifugalkraft bei höheren Geschwindigkeiten nicht in die Spindel gezogen wird.
Der grundlegende Fehler kann während der Vorbereitungsphase der Verarbeitung aufgetreten sein und es unmöglich gemacht haben, geringe Vibrationen und eine sichere Prozesskontrolle zu erreichen. Um eine stabile HSM-Bearbeitung zu erreichen, ist es entscheidend, das Werkzeug und die Werkzeugaufnahmevorrichtung entsprechend den Anforderungen auszubalancieren und deren Koaxialität zu überprüfen. Es ist auch notwendig, die Drehzahlbegrenzung im Zusammenhang mit der Unwuchtmasse zu berücksichtigen.
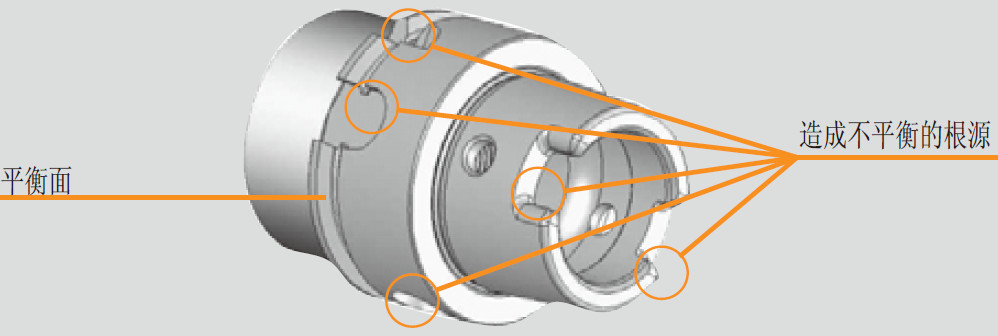
Unausgeglichene oder nicht konzentrische rotierende Werkzeugsysteme führen zu Folgendem:
1) Sehr schlechte Oberflächenqualität
2) Sehr geringe Standzeit
3) Schlechte Verarbeitungsstabilität und Sicherheit
4) Mögliche Beschädigung der Frässpindel
Das Ungleichgewicht und die Abweichung von der idealen Konzentrizität, die durch plötzliche Änderungen während der Verarbeitung verursacht werden, werden in der folgenden schematischen Darstellung deutlich dargestellt:
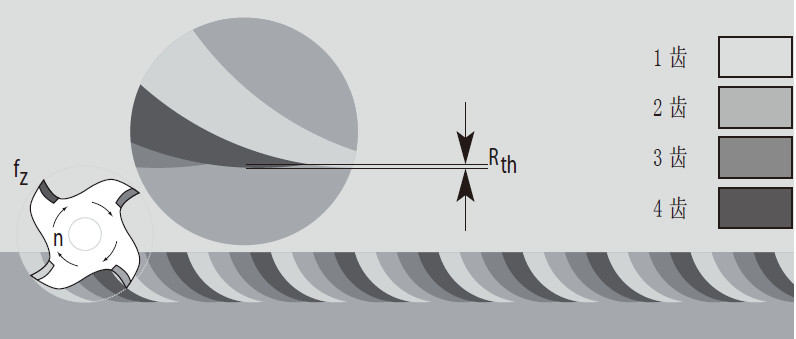
Keine Abweichung im Vergleich zur perfekten Rundlaufgenauigkeit: kleinere theoretische Rauheit
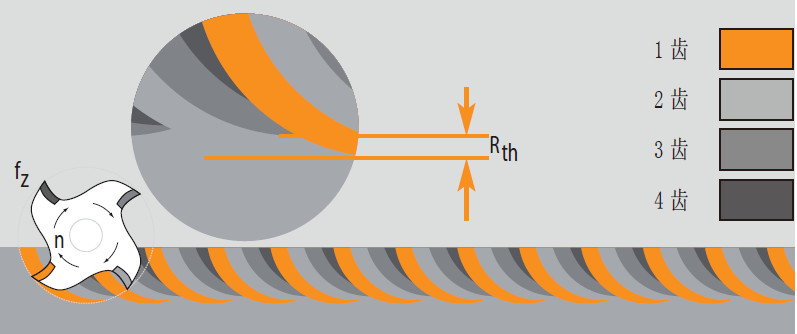
Abweichung von der perfekten Konzentrizität: größere theoretische Rauheit
Die ausgeglichene Masse hat einen erheblichen Einfluss auf die dynamische Leistung des gesamten rotierenden Systems.
Unwucht ist gleichbedeutend mit der Rotation eines exzentrischen Objekts. Dieses exzentrische Objekt kann eine Zentrifugalkraft verursachen, die quadratisch mit der Drehzahl zunimmt. Dies bedeutet, dass die Zentrifugalkraft, die durch die gleiche Unwucht auf eine Spindel mit einer Drehzahl von 42000 U/min verursacht wird, 441-mal so groß ist wie die einer Spindel mit einer Drehzahl von 2000 U/min (212=441). Daher hat die Unwucht der Werkzeughaltervorrichtung bei der Hochgeschwindigkeitsbearbeitung besonders offensichtliche nachteilige Folgen.
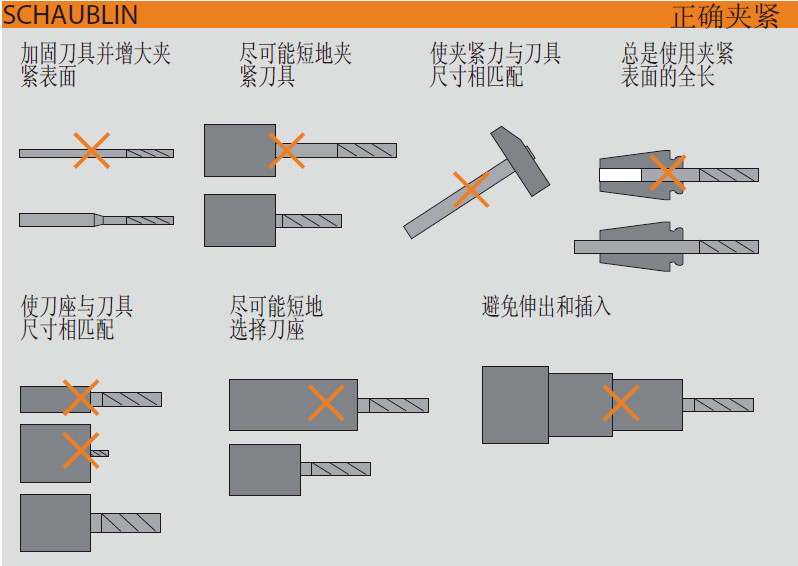
Durch den Einsatz der Werkzeugspanntechnik in HSM können Sie den Werkzeughalter mit folgenden Artikeln verwenden:
Futter
Reduziergelenk
Es wird nicht empfohlen, alternative Systeme wie Weldon-Stecker zu verwenden, da diese offensichtliche Mängel bei der HSM-Verarbeitung aufweisen.
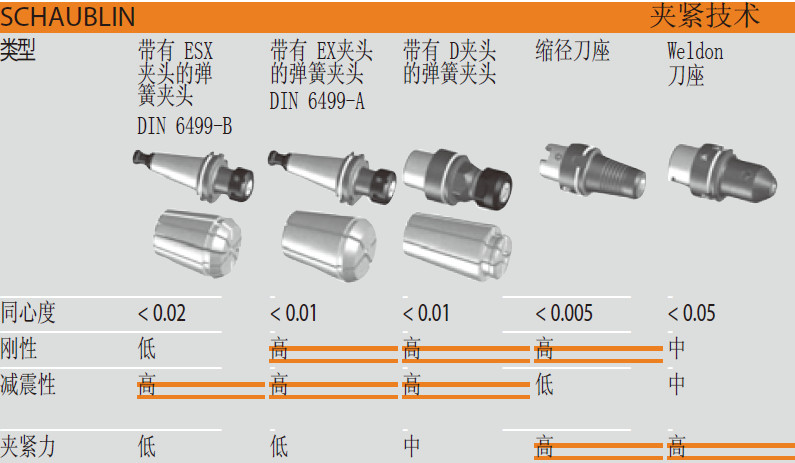
Aufgrund der hervorragenden Dämpfungseigenschaften des Werkzeughalters mit Spannfutter können gute Ergebnisse bei der Grobbearbeitung erzielt werden. Zusammen mit der Verbindung mit reduziertem Durchmesser kann daher eine extrem hohe Steifigkeit und Wiederholgenauigkeit erreicht werden. Dies ist entscheidend für eine perfekte Werkstückoberfläche. Durch die Verwendung von Verbindungen mit reduziertem Durchmesser können Sie eine sehr präzise Konzentrizität (Abweichung weniger als 0,003 mm) und eine erhebliche Drehmomentübertragung erreichen.
Die Konstruktionsstruktur verschiedener Werkzeughalter mit reduziertem Durchmesser: Die Drehmomentübertragung hängt von der Konstruktionsstruktur der Spannvorrichtung ab; Die Designstrukturen können stark variieren.