


Analyse der Gründe für unzuverlässigen Werkzeugspanbruch und Lösungen
Wie viel wissen Sie über das Brechen von Werkzeugspänen? Nachdem ich diesen Artikel gelesen habe, glaube ich, dass er für Ihre tägliche Arbeit hilfreich sein wird.
Die Zuverlässigkeit des Werkzeugspänebruchs hat erhebliche Auswirkungen auf die normale Produktion und die Bedienersicherheit. Beim Schneiden können zerbrochene Späne verspritzen und Menschen verletzen, außerdem können sie die Werkzeugmaschine beschädigen. Lange, streifenförmige Späne können sich jedoch um das Werkstück oder Werkzeug wickeln, das Werkstück leicht zerkratzen, das Werkzeug beschädigen und sogar die Sicherheit des Arbeiters beeinträchtigen.
Bei automatisierten Bearbeitungsmaschinen wie CNC-Werkzeugmaschinen (Bearbeitungszentren) gewinnt aufgrund der großen Anzahl von Schneidwerkzeugen und der engen Verbindung zwischen Werkzeughalter und Werkzeug das Problem des Spanbruchs an Bedeutung. Solange eines der Schneidwerkzeuge unzuverlässig ist, kann es den automatischen Zyklus der Werkzeugmaschine und sogar den normalen Betrieb der gesamten automatischen Linie stören. Daher muss beim Entwerfen, Auswählen oder Schleifen von Werkzeugen die Zuverlässigkeit des Werkzeugspänenbruchs berücksichtigt werden. Für CNC-Werkzeugmaschinen (Bearbeitungszentren) etc. sollten folgende Anforderungen erfüllt sein:
Späne dürfen sich nicht an Schneidwerkzeugen, Werkstücken und angrenzenden Werkzeugen und Geräten verfangen.
Um die Sicherheit von Bedienern und Beobachtern zu gewährleisten, dürfen keine Späne verspritzen.
Bei der Präzisionsbearbeitung dürfen die Späne die bearbeitete Oberfläche des Werkstücks nicht zerkratzen und die Qualität der bearbeiteten Oberfläche beeinträchtigen.
Sorgen Sie für eine vorgegebene Haltbarkeit der Schneidwerkzeuge, vermeiden Sie vorzeitigen Verschleiß und unternehmen Sie alle Anstrengungen, um deren Beschädigung zu verhindern;
Wenn die Späne abfließen, wird die Einspritzung der Schneidflüssigkeit nicht behindert;
Die Späne zerkratzen weder Maschinenführungen noch andere Komponenten.
Aufgrund der Erfüllung der oben genannten Anforderungen stellen verschiedene Schneidwerkzeuge unterschiedliche Anforderungen an die Spanlänge. Beispielsweise beträgt die maximale Spanlänge beim Schruppdrehen von Stahlwerkstoffen im Allgemeinen etwa 100 mm; Ein gutes Auto sollte etwas länger sein. Um zu feine Späne zu vermeiden, da diese sich leicht in wichtigen Teilen der Maschinenführung und Werkzeugvorrichtung (z. B. der Referenzebene) festsetzen, sind nicht nur zusätzliche Schutzvorrichtungen erforderlich, sondern es entstehen auch gewisse Schwierigkeiten bei der Späneentfernung.
Bei bestimmten Schneidwerkzeugen, die nicht anfällig für Spanbrüche sind, wie z. B. Formdrehwerkzeuge, Schlitzdrehwerkzeuge und Schneiddrehwerkzeuge, sollte auf automatisierten Werkzeugmaschinen wie CNC-Bearbeitungszentren eine stabile Spankrümmung gewährleistet sein.
eins
Klassifizierung von Chipformen
Abhängig von den spezifischen Bedingungen des Werkstückmaterials, den geometrischen Parametern des Werkzeugs und der Schnittmenge umfasst die Form der Späne im Allgemeinen: Streifenspäne, C-förmige Späne, Spanspäne, pagodenförmige Späne, federförmige Späne, lange und enge Schraubenspäne, Schraube Chips usw.
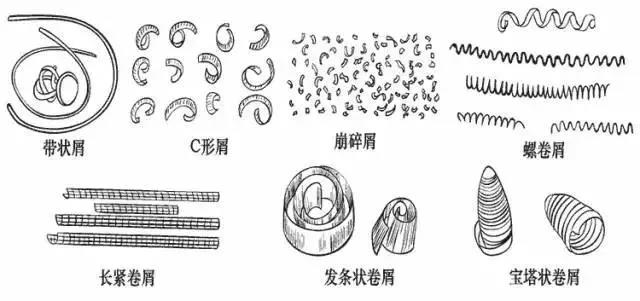
1. Gebänderter Schmutz
Wenn beim Hochgeschwindigkeitsschneiden von Kunststoffmetallmaterialien keine Spanbrechmaßnahmen ergriffen werden, können sich leicht streifenförmige Späne bilden, die kontinuierlich sind und sich häufig auf dem Werkstück oder Werkzeug verfangen und leicht die Oberfläche des Werkstücks zerkratzen oder die Schneidkante beschädigen des Werkzeugs führen und sogar Personen verletzen. Daher ist es ratsam, die Bildung streifenförmiger Späne möglichst zu vermeiden.
Aber manchmal hoffen wir auch auf Streifenspäne, damit die Späne reibungslos abgeführt werden können. Zum Beispiel beim Bohren von Sacklöchern auf einer Vertikalbohrmaschine.
2. C-förmige Trümmer
Beim Drehen allgemeiner Kohlenstoffstahl- und legierter Stahlmaterialien können bei Verwendung eines Drehmeißels mit Spanrille leicht C-förmige Späne entstehen. C-förmige Späne haben den Nachteil von Streifenspänen. Die meisten C-förmigen Späne werden jedoch gebrochen, wenn sie mit der Rückseite des Drehmeißels oder der Oberfläche des Werkstücks kollidieren. Die hochfrequente Kollision und der Bruch von Spänen können die Glätte des Schneidvorgangs und damit die Rauheit der bearbeiteten Oberfläche beeinträchtigen. Daher ist es bei der Präzisionsbearbeitung im Allgemeinen nicht erwünscht, C-förmige Späne zu erhalten. Stattdessen ist es wünschenswerter, lange spiralförmige Späne zu erhalten, um den Schneidprozess stabiler zu machen.
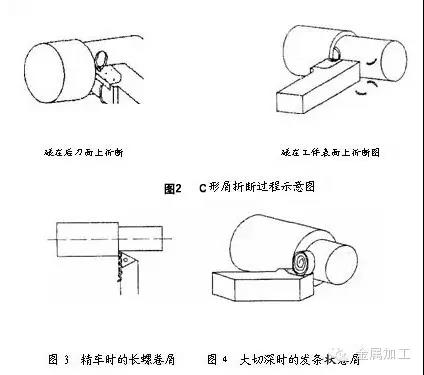
3. Windmühlenförmige Krümel
Das Drehen von Stahlteilen mit großer Schnitttiefe und hohem Vorschub auf Hochleistungsdrehmaschinen führt zu breiten und dicken Spänen. Wenn sich C-förmige Späne bilden, können diese leicht die Schneidkante beschädigen und sogar zu herumfliegenden und verletzten Personen führen. Daher wird üblicherweise der Radius des Bogens am Grund der Spannut vergrößert, so dass die Späne Haarstreifen bilden und auf der Bearbeitungsoberfläche kollidieren, brechen und durch ihr Eigengewicht abfallen.
4. Lange und feste Krümel
Der Entstehungsprozess langer und dichter Späne ist relativ stabil und auch die Reinigung ist bequem. Es hat eine gute Spanform auf einer normalen Drehmaschine.
5. Pagodenförmige Krümel
Bei der CNC-Bearbeitung, bei Werkzeugmaschinen oder bei der automatischen Linienbearbeitung ist es wünschenswert, diese Art von Spänen zu erhalten, da sie sich nicht mit dem Werkzeug und dem Werkstück verfangen. Und auch die Reinigung ist komfortabel.
6. Lawinenschutt
Beim Drehen spröder Materialien wie Gusseisen, sprödem Messing und Gussbronze bilden sich leicht nadelförmige oder fragmentierte Ablagerungen, die leicht verspritzen und Personen verletzen sowie die Werkzeugmaschine beschädigen können. Wenn Spanwalzmaßnahmen ergriffen werden, können die Späne zu kurzen Rollen verbunden werden.
Kurz gesagt, die spezifischen Bedingungen der Schneidbearbeitung sind unterschiedlich und auch die gewünschte Form der Späne ist unterschiedlich. Unabhängig von der Form der Späne müssen diese jedoch zuverlässig gebrochen werden.
zwei
Das Prinzip des Spanbruchs
Ob die Späne beim Metallschneiden leicht zu brechen sind, hängt direkt mit der Verformung der Späne zusammen. Daher muss die Untersuchung des Prinzips des Spanbrechens mit der Untersuchung der Gesetze der Spanverformung beginnen.
Die während des Schneidvorgangs aufgrund erheblicher plastischer Verformung entstehenden Späne nehmen an Härte zu, während Plastizität und Zähigkeit deutlich abnehmen. Dieses Phänomen wird als Kaltverfestigung bezeichnet. Nach der Kaltverfestigung werden die Späne hart und spröde und brechen bei wechselnder Biege- oder Stoßbelastung leicht. Je größer die plastische Verformung der Späne ist, desto ausgeprägter ist das Phänomen der Sprödigkeit und desto leichter ist es, sie zu brechen. Beim Schneiden von Materialien mit hoher Festigkeit, hoher Plastizität und hoher Zähigkeit, bei denen es schwierig ist, Späne zu brechen, sollten Anstrengungen unternommen werden, die Verformung der Späne zu erhöhen, um deren Plastizität und Zähigkeit zu verringern, um das Ziel des Spanbrechens zu erreichen.
Die Spanverformung kann aus zwei Teilen bestehen:
Der erste Teil ist die grundlegende Verformung, die während des Schneidvorgangs entsteht. Die beim Freischneiden mit einem Flachspanflächendrehmeißel gemessene Spanverformung liegt relativ nahe am Grundverformungswert. Zu den Hauptfaktoren, die die Grundverformung beeinflussen, gehören der Spanwinkel des Werkzeugs, die negative Fase und die Schnittgeschwindigkeit. Je kleiner der Frontwinkel, desto breiter die negative Fase und je niedriger die Schnittgeschwindigkeit, desto größer ist die Verformung des Spans, was den Spanbruch begünstigt. Daher können die Reduzierung des Frontwinkels, die Verbreiterung der negativen Fase und die Reduzierung der Schnittgeschwindigkeit Maßnahmen zur Förderung des Spanbruchs sein.
Der zweite Teil ist die Verformung, die die Späne während des Fließ- und Rollvorgangs erfahren, die wir als zusätzliche Verformung bezeichnen. Denn in den meisten Fällen kann nur die Grundverformung während des Schneidvorgangs die Späne nicht brechen, und es muss eine zusätzliche Verformung hinzugefügt werden, um den Zweck des Härtens und Brechens zu erreichen. Der einfachste Weg, die Späne zu einer zusätzlichen Verformung zu zwingen, besteht darin, eine bestimmte Form einer Spanrille auf der vorderen Schneidfläche zu schleifen (oder zu pressen), wodurch die Späne gezwungen werden, in die Spanrille zu fließen und sich dann zu kräuseln und zu verformen. Nach einer weiteren Rollverformung härten die Späne weiter aus und werden spröde. Wenn sie mit dem Werkstück oder der hinteren Schnittfläche kollidieren, brechen sie leicht.
drei
Der Einfluss der Spanbruchrille auf den Spanbruch (Walzen)
Die Spanbruchrille spielt nicht nur eine zusätzliche Verformungsrolle bei den Spänen, sondern hat auch einen wichtigen Einfluss auf die Form und den Bruch der Späne. Bei der spanabhebenden Bearbeitung nutzt man die unterschiedlichen Formen und Größen von Spannuten sowie den Neigungswinkel zwischen Spannut und Hauptschneide, um das Aufrollen und Brechen von Spänen zu steuern. Um diese Regeln besser zu verstehen und zu beherrschen, analysieren wir detailliert die Form und Größe der Spannut sowie den Einfluss des Neigungswinkels zwischen Spannut und Hauptschneide auf die Spanform und den Spanbruch.
1. Die Form der Spannut
Es gibt drei Arten von Formen für Spanbrechernuten: gerader Bogen, gerader Bogen und Vollbogen.

(1) Die gerade und kreisbogenförmige Spanbruchnut wird durch die Verbindung einer geraden Linie und eines Kreisbogens gebildet. Der gerade Teil bildet die Vorderseite des Werkzeugs, und die Größe des Radius Rn des Nutgrundbogens hat einen gewissen Einfluss auf die Kräuselung und Verformung der Späne. Wenn Rn klein ist, ist der Spankrümmungsradius klein, während die Spanverformung groß ist; Wenn Rn groß ist, ist der Spankrümmungsradius groß, während die Spanverformung klein ist. Bei einer mittleren Schnitttiefe (Schnitttiefe ap=2-6mm) wird im Allgemeinen Rn=(0.4-0.7) B gewählt, wobei B die Breite des ist Spannut.
(2) Die lineare Spannut entsteht durch den Schnittpunkt zweier gerader Linien mit einem Grundwinkel von 180 Grad – σ ( σ Bezieht sich auf den Keilwinkel der Spanbrecherplattform, Nutgrundwinkel (180 Grad – σ) Ersetzt die Funktion von Bogen Rn. Wenn der Bodenwinkel der Nut klein ist, ist der Krümmungsradius der Späne klein und die Verformung der Späne groß. Wenn der Bodenwinkel der Nut groß ist, ist der Krümmungsradius der Späne groß. und die Verformung der Späne ist gering. Bei mäßiger Schnitttiefe wird der Keilwinkel des Spanbrechtisches im Allgemeinen zwischen 60 Grad und 70 Grad gewählt.
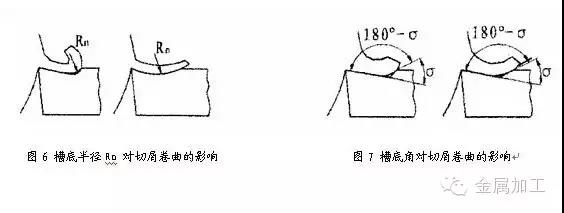
Die oben genannten zwei Arten von Spanschneidnuten eignen sich für die Bearbeitung von Kohlenstoffstahl und legiertem Baustahl, und die vordere Ecke ist im Allgemeinen . Im Bereich von 5-15 Grad.
(3) Die Hauptparameter einer Vollbogen-Spanbrechnut sind die Nutbreite B, der Nutgrundbogenradius Rn und der Vorderwinkel. Die Beziehung zwischen ihnen ist:
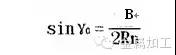
注:见图5C
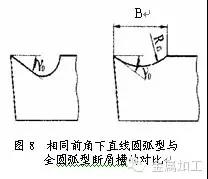
Beim Schneiden hochplastischer Materialien wie Kupfer und Edelstahl wird häufig eine Spanbrechnut mit vollem Lichtbogen verwendet. Denn bei der Bearbeitung hochplastischer Werkstoffe wird der Werkzeugspanwinkel relativ groß gewählt (Die Schneidkante des Vollbogen-Spanbrechnutwerkzeugs mit gleich großem Vorderwinkel (0=25 Grad ~30 Grad) ist relativ stabil, Außerdem ist die Nut flach, was den Spanfluss erleichtert.
2. Die Breite der Spannut
Die Breite B der Spannut hängt von der Vorschubgeschwindigkeit f und der Schnitttiefe ap ab. Wenn der Vorschub f erhöht wird, nimmt die Schnittdicke zu und die Breite der Spannut sollte entsprechend verbreitert werden; Die Schnitttiefe ist groß und auch die Nut sollte entsprechend verbreitert werden.
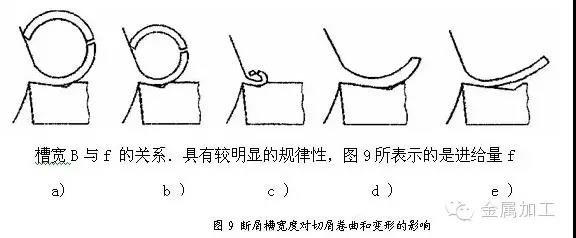
Die Auswirkung der Änderung der Spannutbreite B auf die Spanwellung und -verformung bleibt fest und unverändert. Abbildung 9a zeigt, dass die Nutbreite grundsätzlich an die Vorschubgeschwindigkeit angepasst wird und die Späne gebogen und verformt werden, bevor sie zusammenstoßen und in eine C-Form brechen; Abbildung 9b zeigt, dass die Nut nicht breit genug ist, der Spankrümmungsradius klein ist, die Verformung groß ist und nach der Kollision in eine kurze C-Form bricht oder fragmentierte kleine Stücke bildet; Abbildung 9c zeigt, dass die Nut zu schmal ist und die Späne in kleine Rollen gequetscht und in der Nut blockiert werden, was den Abfluss erschwert, was zu einer Blockierung der Späne und sogar zu einer Beschädigung der Schneidkante führt; Die Abbildungen 9d und e zeigen, dass die Nut zu breit ist, der Spankrümmungsradius zu groß ist, die Verformung nicht ausreichend ist und es nicht leicht zu brechen ist. Manchmal fließt es nicht einmal durch den Nutgrund und bildet frei streifenförmige Späne.
Wenn die Breite der Spanrille zunächst unter Verwendung der Vorschubgeschwindigkeit ausgewählt wird, beträgt das Verhältnis zwischen der Breite B und der Vorschubgeschwindigkeit f, grob gesagt, zum Schneiden von Stahl mit mittlerem Kohlenstoffgehalt etwa B=10f; Beim Schneiden von legiertem Stahl kann B=7f verwendet werden, um die Spanverformung zu erhöhen.
Die Breite B der Spannut sollte auch für die Schnitttiefe ap geeignet sein. Im Allgemeinen kann die Schlitzbreite B auch basierend auf ap grob ausgewählt werden. Wenn ap groß ist, sollte B auch größer sein. Wenn ap klein ist, sollte B entsprechend reduziert werden. Denn wenn die Schnitttiefe zu groß und die Nut zu schmal ist, sind die Späne breit und können sich in der Nut nicht leicht zusammenrollen, so dass die Späne oft nicht in den Nutgrund fließen und von selbst streifenförmige Späne bilden; Wenn die Schnitttiefe gering, aber die Nut zu breit ist, sind die Späne schmal, der Fluss ist relativ frei, die Verformung ist nicht ausreichend und es ist nicht leicht zu brechen.
3. Der Neigungswinkel zwischen der Spannut und der Hauptschneide
Es gibt drei gebräuchliche Kippmethoden für die Spannut und die Hauptschneide: Außenkippen, Parallelkippen und Innenkippen.
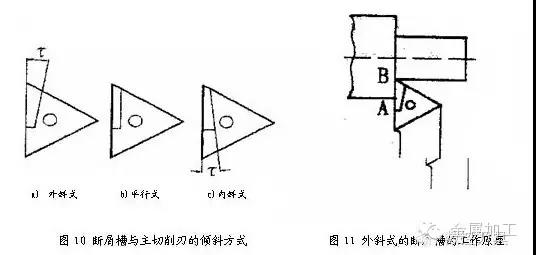
(1) Äußerer schräger Typ
Die nach außen abfallende Spannut ist vorne breit und hinten schmal, vorne tief und hinten flach.
Die Spankrümmungsverformung der äußeren geneigten Spanbruchnut ist groß, wie in Abbildung 11 dargestellt. Die Schnittgeschwindigkeit ist in der Nähe der Außenfläche A des Werkstücks am höchsten und die Nut ist schmal. Der Span wird zunächst verstopft und gewellt, mit einem kleinen Lockenradius und großer Verformung; An der Schneide B ist die Schnittgeschwindigkeit niedrig und die Nut breit. Die Späne werden schließlich mit einem größeren Wölbungsradius gewellt, wodurch eine Kraft erzeugt wird, die die Späne auf die hintere Schneidfläche oder die zu bearbeitende Oberfläche schleudert. Nach der Kollision brechen sie und bilden C-förmige Späne.
Diese Form der Spannut. Bei mäßiger Schnitttiefe ist der Spanbrechbereich groß, der Spanbrecheffekt ist stabil und zuverlässig und es wird häufig in der Produktion eingesetzt. Neigungswinkel τ Der Wert von wird hauptsächlich durch das Material des Werkstücks bestimmt. Im Allgemeinen wird beim Schneiden von Stahl mit mittlerem Kohlenstoffgehalt τ= angenommen. Beim Schneiden von legiertem Stahl von 8 Grad bis 10 Grad wird zur Erhöhung der Spanverformung τ= 10 Grad ~15 Grad angenommen.
Bei großen Schnitttiefen besteht jedoch aufgrund der geringen Breite der Spannut nahe der Außenfläche A des Werkstücks (siehe Abbildung 11) die Gefahr, dass sich die Späne verstopfen und sogar die Schneidkante beschädigen. Daher wird im Allgemeinen stattdessen das Parallelschneiden verwendet.
(2) Parallel
Die Spanverformung der parallelen Spanbrechnut ist nicht so groß wie die der externen geneigten Nut, und die meisten Späne werden gebrochen, wenn sie mit der Bearbeitungsoberfläche des Werkstücks kollidieren.
Beim Schneiden von Kohlenstoffstahlspänen ähnelt die Spanbrechwirkung der parallelen Spanbrechnut im Wesentlichen der der externen geneigten Nut, die Vorschubgeschwindigkeit sollte jedoch leicht erhöht werden, um die zusätzliche Rollverformung der Späne zu erhöhen.
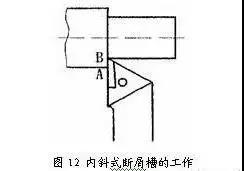
(3) Interner schräger Typ
Die nach innen geneigte Spänebruchrille (siehe Abbildung 12) ist an der Außenfläche A des Werkstücks am breitesten und an der Werkzeugspitze B am schmalsten. Daher werden die Späne häufig an Punkt B zu kleinen Rollen und dann an Punkt B zu großen Rollen zusammengerollt Punkt A. Wenn der Neigungswinkel der Hauptschneide auf 3 bis 5 Grad eingestellt ist, neigen die Späne dazu, kontinuierliche und enge Locken zu bilden. Der Neigungswinkel zwischen der inneren geneigten Spanrille und der Hauptschneide wird im Allgemeinen als τ= angenommen. Der Schnittbereich der inneren geneigten Spanbruchrille ist bei einer langen und engen Spanwendel recht eng und liegt zwischen 8 und 10 Grad Daher ist seine Anwendung in der Produktion nicht so häufig wie die der außen geneigten und parallelen Typen, die hauptsächlich zum Präzisionsdrehen oder Halbpräzisionsdrehen verwendet werden.
vier
Mehrere häufig verwendete Methoden zum Spanbrechen
1. Spanbrecher verwenden
Wie bereits erwähnt, spielt die Spanbruchrille nicht nur eine zusätzliche Rolle bei der Formung der Späne, sondern ermöglicht auch die Kontrolle der Spankrümmung und des Spanbruchs. Solange Form, Größe und Neigungswinkel zwischen Spanrille und Hauptschneide geeignet sind, erfolgt der Spanbruch zuverlässig. Unabhängig davon, ob es sich um ein Schweißwerkzeug oder ein Maschinenklemmwerkzeug handelt, kann es als Nachschleifwerkzeug oder als Nicht-Nachschleifwerkzeug verwendet werden.
Zur Anpassung an unterschiedliche Schnittmengenbereiche. Es gibt verschiedene Formen und Größen von Spannuten auf der Wendeschneidplatte aus Hartlegierung, die einfach auszuwählen und wirtschaftlich sind. Dieses Verfahren ist das bevorzugte und am weitesten verbreitete Verfahren bei der spanabhebenden Bearbeitung.
Der Nachteil besteht darin, dass die Bestimmung sinnvoller geometrischer Parameter des Schneidwerkzeugs durch Spanbruchanforderungen eingeschränkt wird.
2. Verwendung eines Spanbrechers
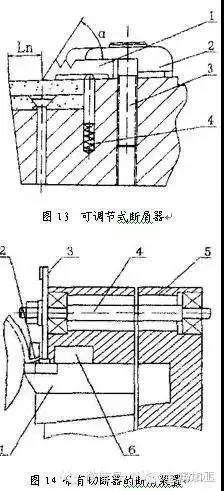
Es gibt zwei Arten von Spanbrechern: feste und einstellbare. Abbildung 13 zeigt den einstellbaren Spanbrecher am Drehmeißel.
Montieren Sie eine Späneschutzplatte 1 auf der vorderen Schneidfläche des Drehmeißels. Wenn Späne an der Vorderseite des Werkzeugs austreten, verbiegen sie sich und brechen aufgrund des Widerstands der Spanschutzplatte 1. Die Parameter Ln und können je nach Bedarf entworfen und angepasst werden, um unter bestimmten Schnittbedingungen einen stabilen und zuverlässigen Spanbruch zu gewährleisten. Lösen Sie die Schraube 3, und unter der Wirkung der Feder 4 können die Spanschutzplatte 1 und die Druckplatte 2 gemeinsam angehoben werden, was die Einstellung der Spanschutzplatte sowie das schnelle Drehen und Auswechseln der Klinge erleichtert. Diese Art von Spanbrecher wird üblicherweise an Schneidwerkzeugen großer und mittlerer Werkzeugmaschinen eingesetzt.
3. Verwendung von Spanbrechgeräten
Es gibt viele Arten von Spanbrechgeräten, die im Allgemeinen in mechanische, hydraulische und elektrische Typen unterteilt werden können. Spanbrecher sind zwar teuer, aber stabil und zuverlässig und werden im Allgemeinen nur in automatischen Linien eingesetzt. Abbildung 14 ist ein schematisches Diagramm einer Spanbrechvorrichtung mit einem Fräser, der an Drehwerkzeugen verwendet wird. Beim Drehen fließen die Späne durch den Spanleitkanal 2 ab und werden vom kontinuierlich rotierenden Scheibenfräser 3 zwangsweise geschnitten. Die geschnittenen Späne werden dann aus dem Spanabfuhrkanal 6 abgeführt. Der Antrieb des Fräsers erfolgt über die Antriebswelle 4, wie in Abbildung 1 dargestellt das Drehwerkzeug.
4. Die Methode des Voreinstechens auf der Oberfläche des Werkstücks
Entsprechend den unterschiedlichen Durchmessern des Werkstücks werden eine oder mehrere Nuten entlang der axialen Richtung des Werkstücks auf der bearbeiteten Oberfläche vorgeschnitten, wobei die Tiefe geringfügig unter der Schnitttiefe liegt, sodass die geschnittenen Späne einen schwachen Abschnitt bilden und brechen. Dies gewährleistet einen zuverlässigen Spanbruch, ohne die Rauheit der bearbeiteten Oberfläche des Werkstücks zu beeinträchtigen. Auch bei der Bearbeitung von Werkstoffen mit hoher Zähigkeit ist die Spanbruchwirkung noch sehr gut. Wenn es beispielsweise beim Präzisionsbohren von Werkstückmaterialien mit hoher Zähigkeit (z. B. 40Cr) schwierig ist, Späne mit anderen Methoden zu brechen, können vor dem Bohren Längsnuten auf der bearbeiteten Oberfläche gezogen werden. Diese Methode kann ihre einzigartigen Vorteile unter Beweis stellen.
5. Ändern der Werkzeuggeometrieparameter und Anpassen der Schnittparameter
Aus dem zuvor erwähnten Prinzip des Spanbrechens lässt sich ableiten, dass sich der Spanwinkel des Werkzeugs verringert; Erhöhen Sie den Hauptabweichungswinkel. Schleifen negativer Fasen an der Hauptschneide; Schnittgeschwindigkeit reduzieren; Eine Erhöhung der Vorschubgeschwindigkeit und eine Veränderung der Form der Hauptschneide können den Spanbruch begünstigen. Der Einsatz dieser Methoden zum Brechen von Spänen bringt jedoch häufig einige nachteilige Folgen mit sich, wie z. B. einen Rückgang der Produktivität, eine Verschlechterung der Werkstückoberflächenqualität und eine erhöhte Schnittkraft. Diese Methode wird bei automatischen Linien selten verwendet und dient manchmal nur als Hilfsmittel zum Spanbrechen.
Darüber hinaus kann die Verwendung von Schneidflüssigkeit die Plastizität und Zähigkeit der Späne verringern und wirkt sich auch positiv auf den Spanbruch aus. Eine Erhöhung des Schneidflüssigkeitsdrucks kann den Spanbruch besser fördern, und diese Methode wird manchmal bei der Lochbearbeitung eingesetzt.


